カテゴリー別アーカイブ: 依頼の刃物

前回の続きの別路線


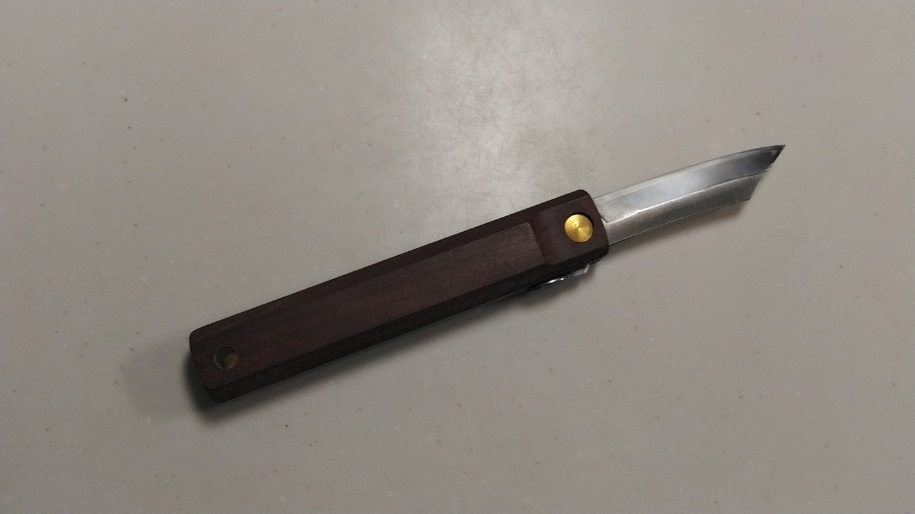
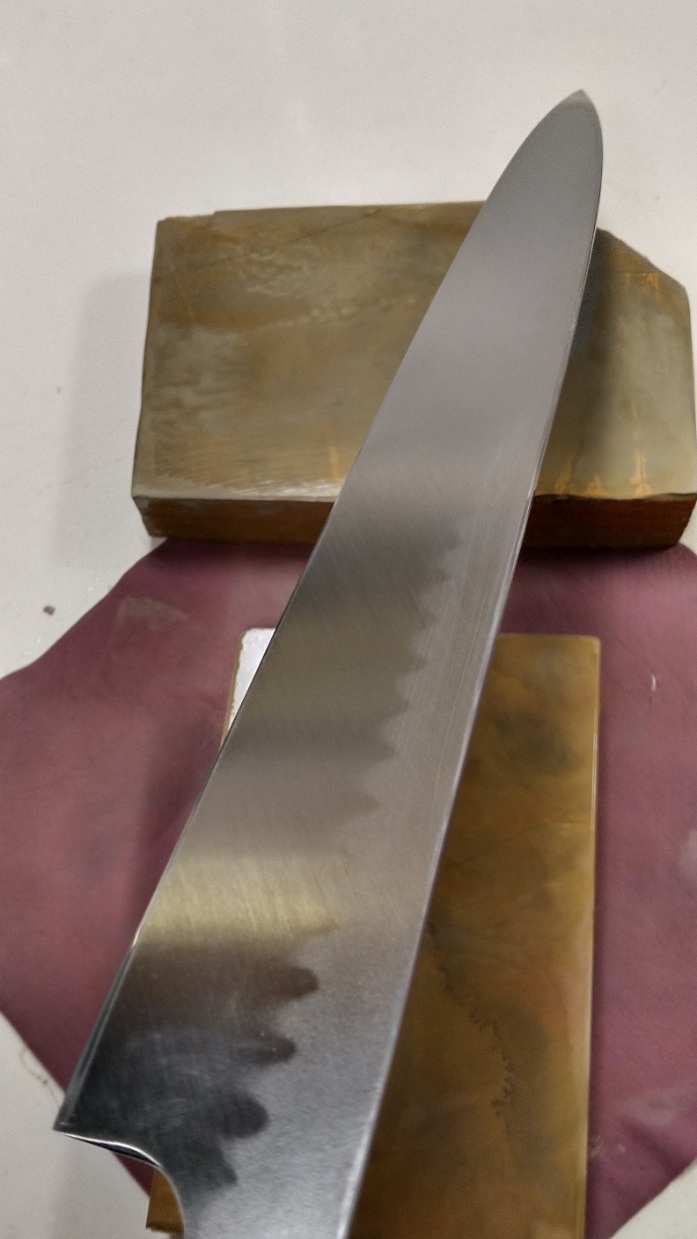
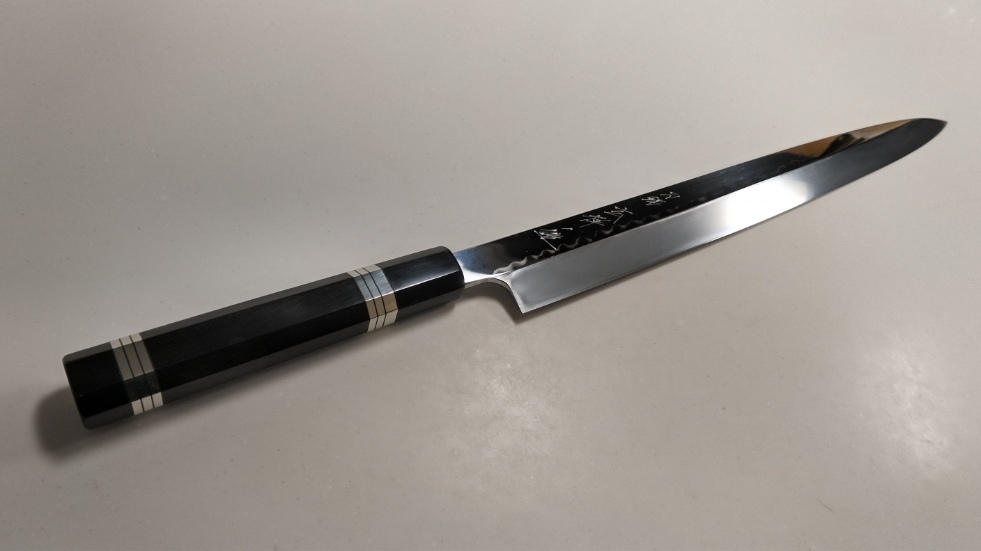
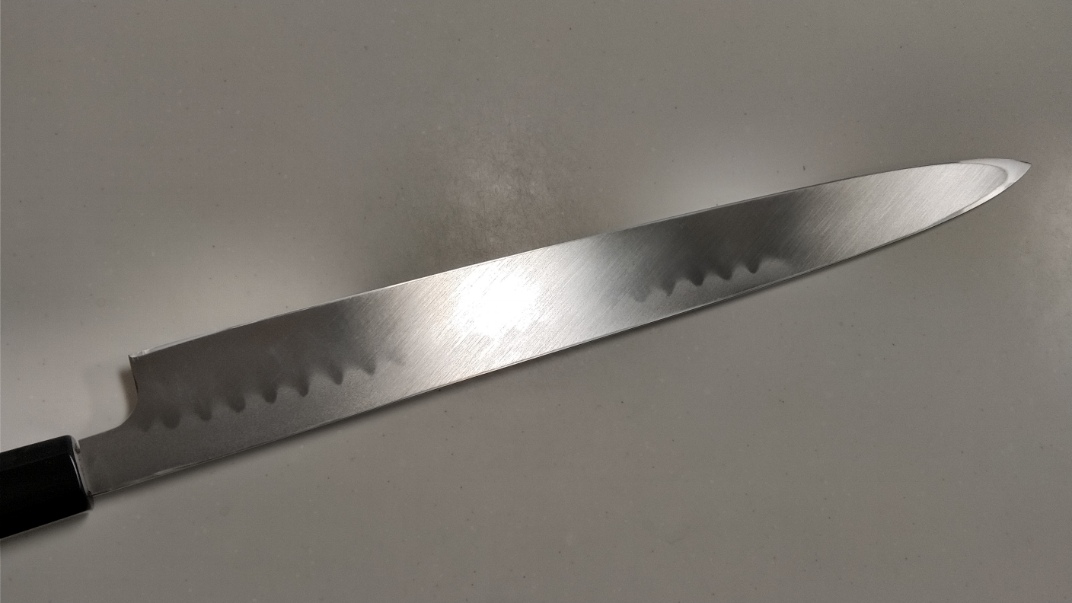
前回の記事に取り上げさせて頂いた、小刀の続きです。小刃の研ぎを続けた後、刃先の厚さが気に成った際には切り刃(初期の刃付けは極軽度のホローグラインド気味のベタ研ぎ)を全体的に研ぎ下ろす必要が有ると御話しした事への回答として、次は其れでと成りました。

一応、筆記具シリーズ?としての立ち位置的に、普段使いの鉛筆削り等に対しては、小刃の研ぎで相当に永く使い続けられる事も説明させては頂いたのですが、確かに刃先の厚み調整を要する事態(可能性は低いですが酷く刃先を損耗したとか)も考えられますし、包丁類と同じく、研ぐ面積が増えれば厚みの変化・刃先角度の変化を合目的的にアレンジする事も可能に成ります。


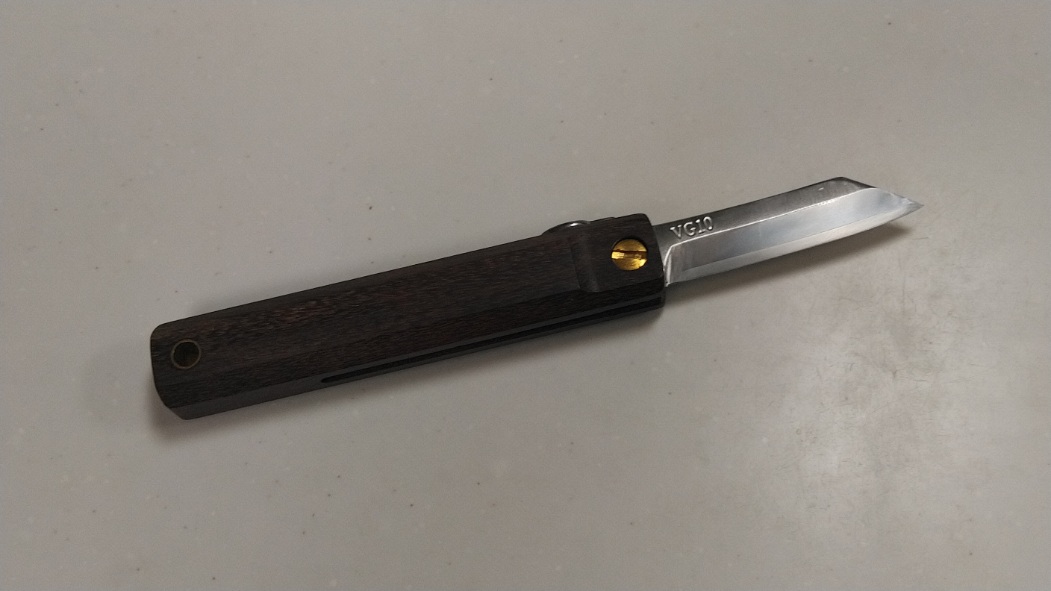
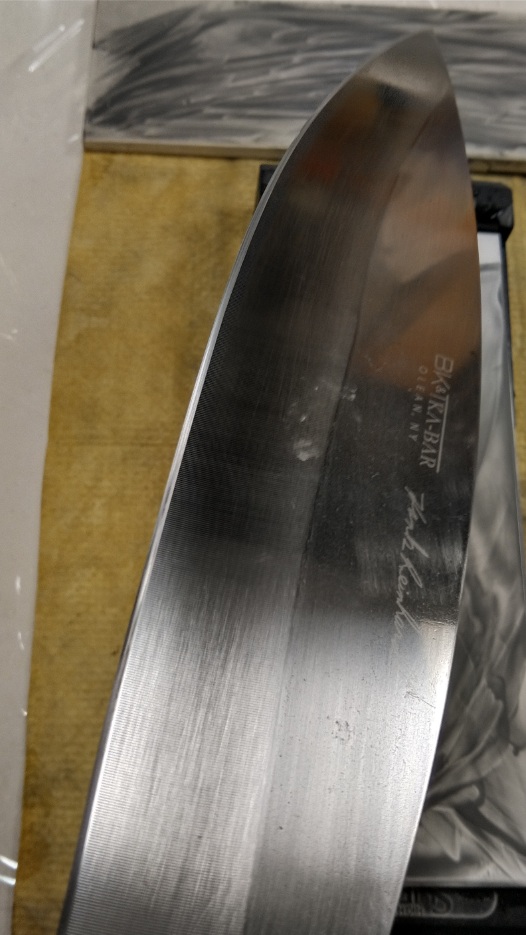
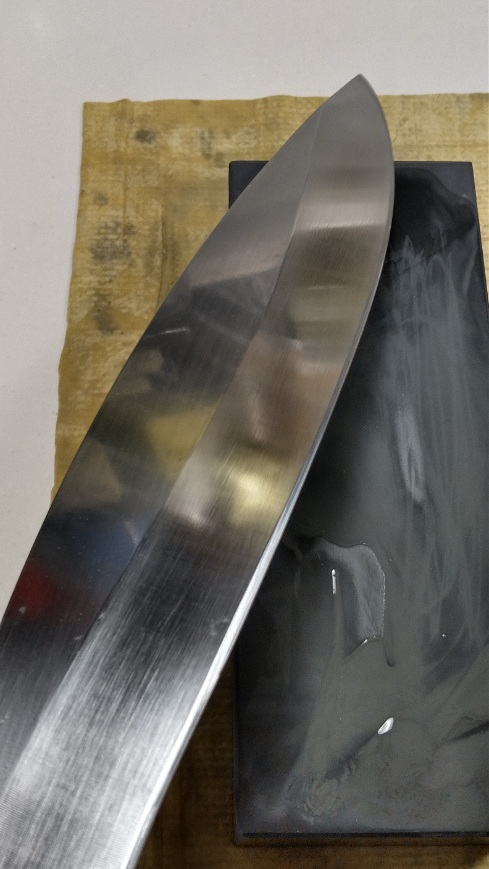
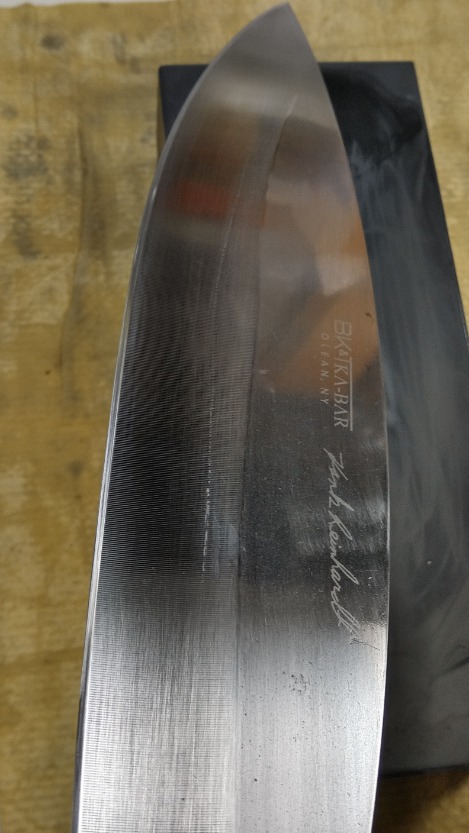
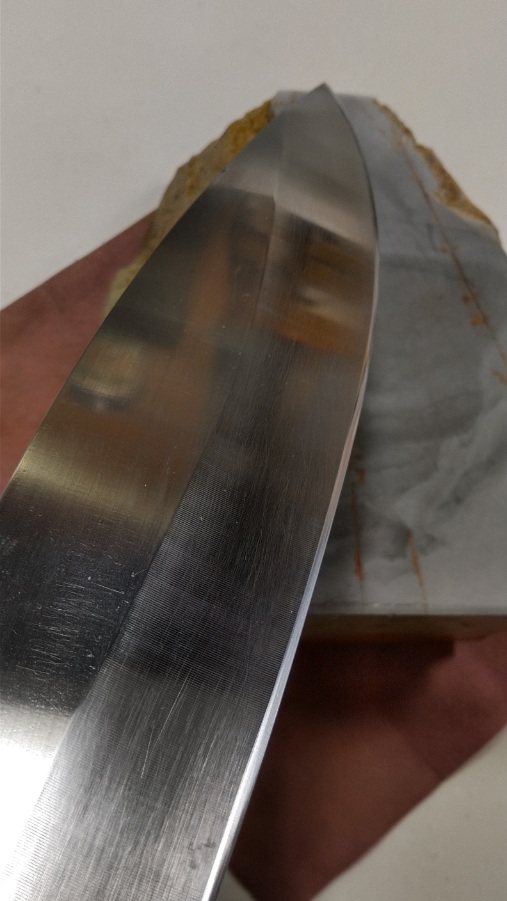
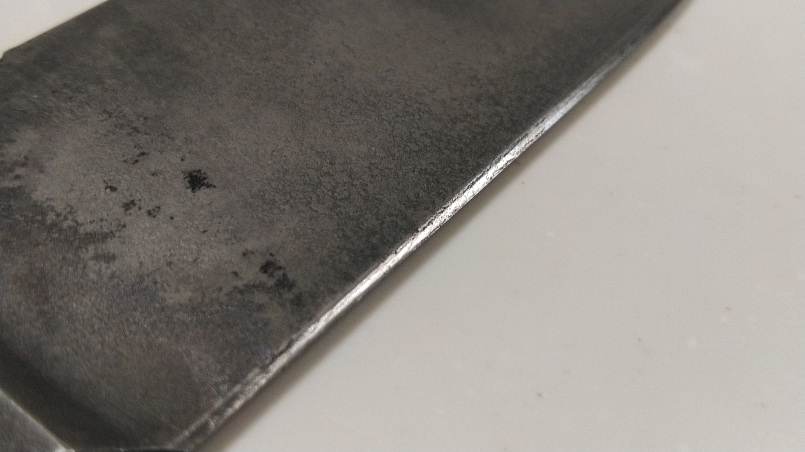
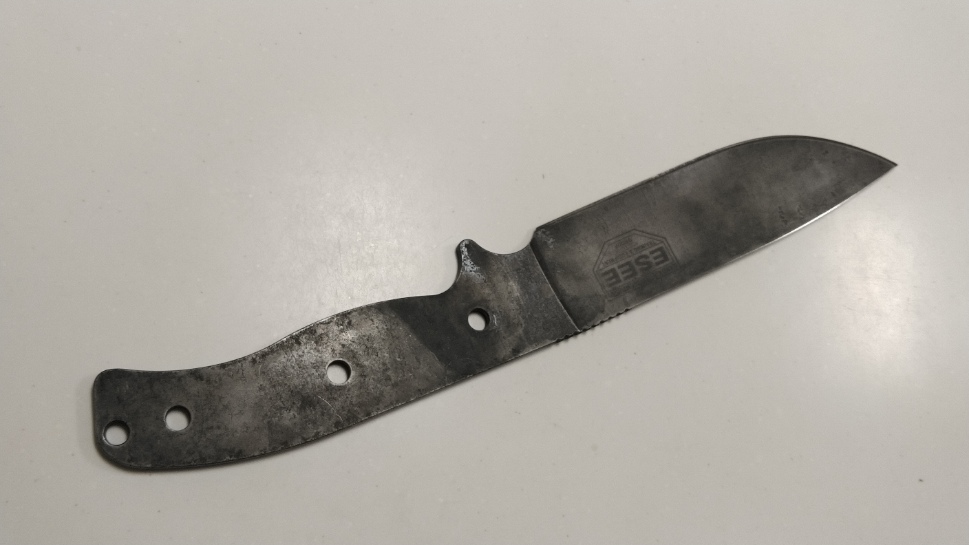
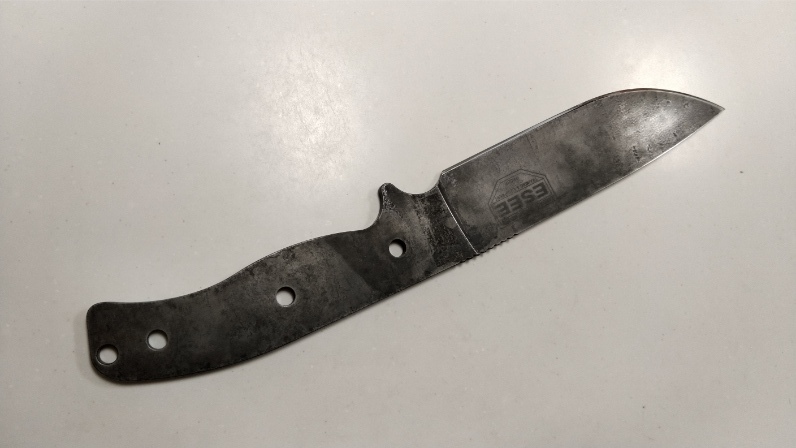
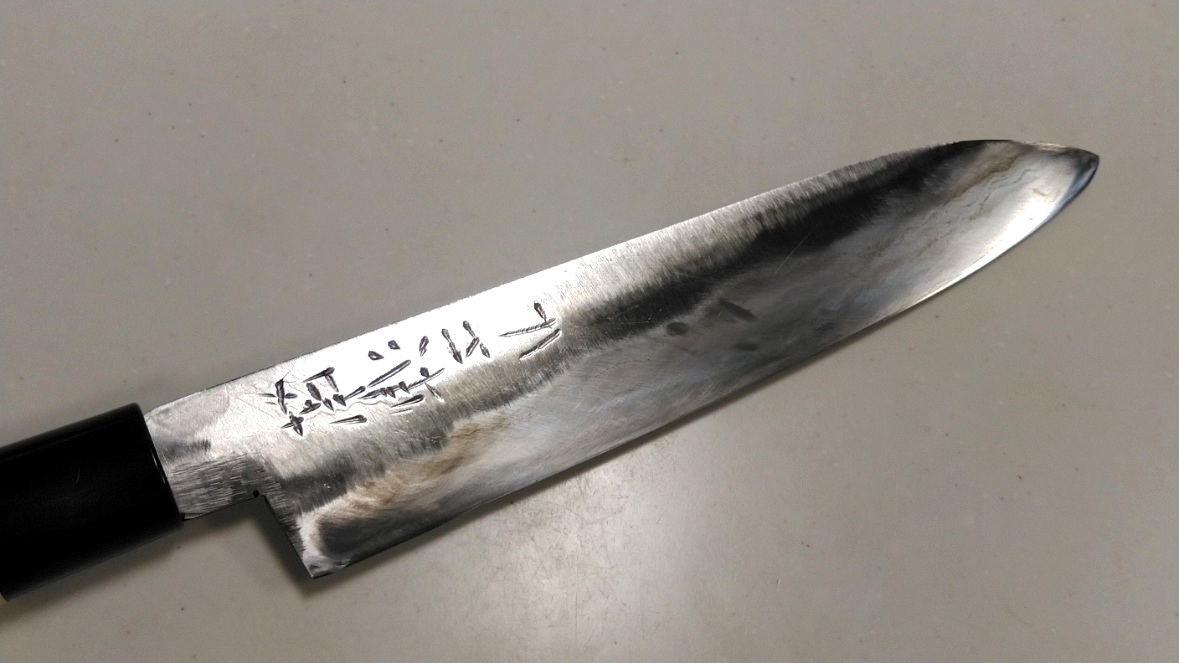
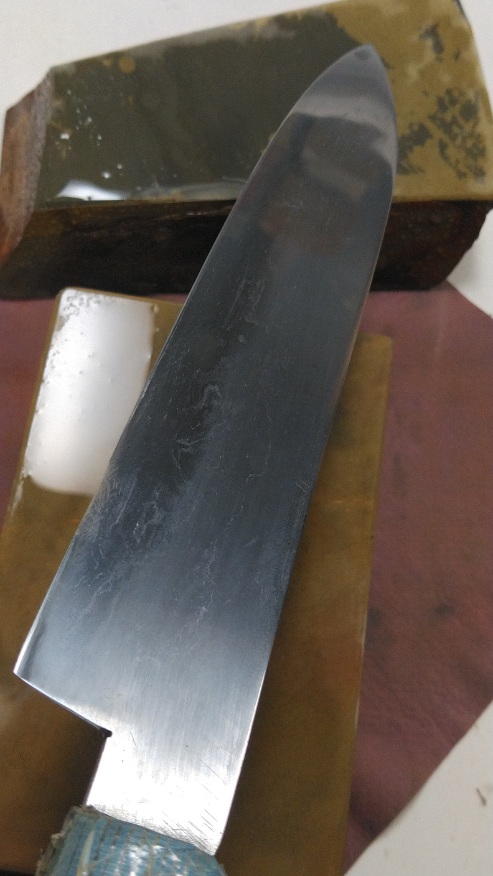
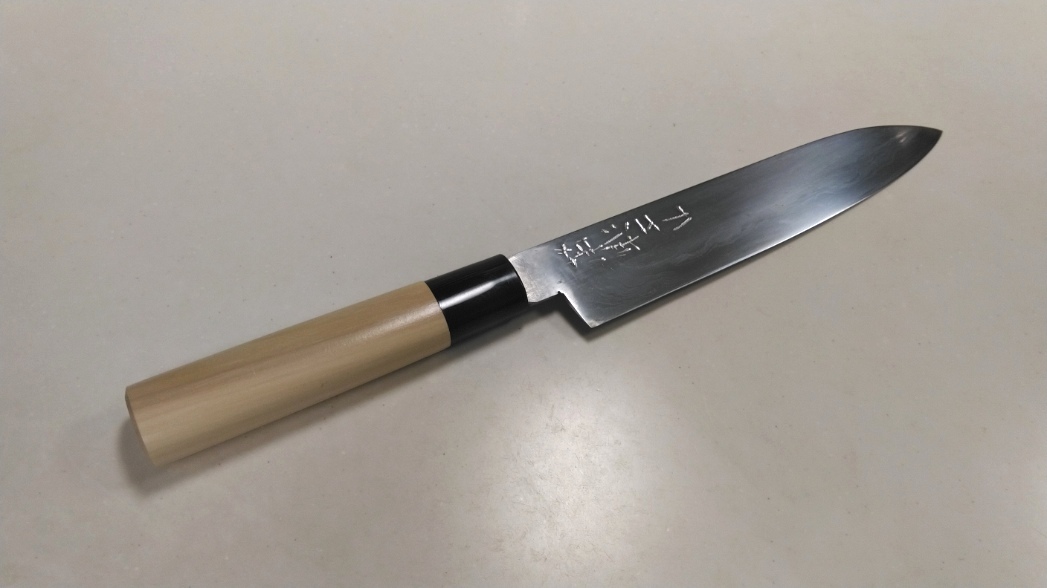
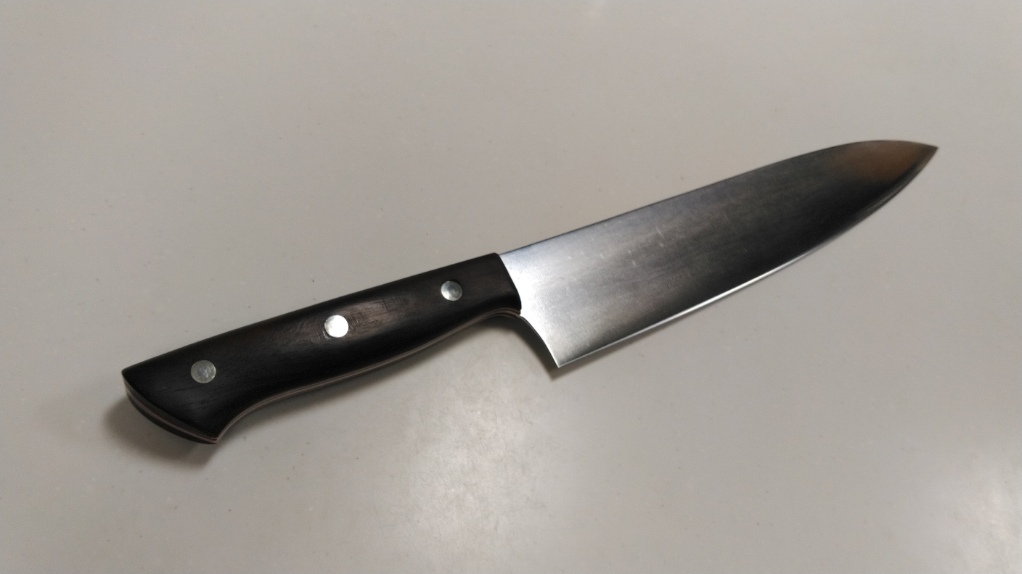
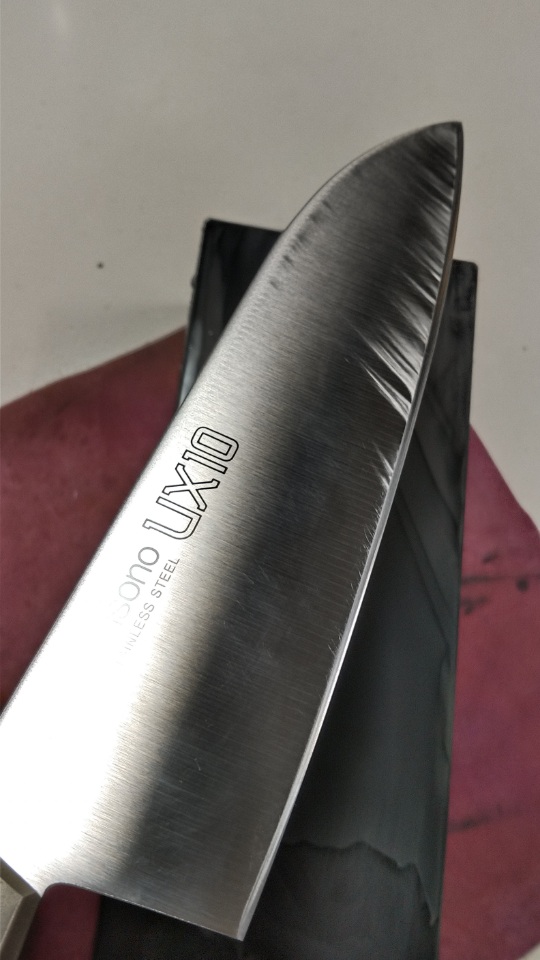
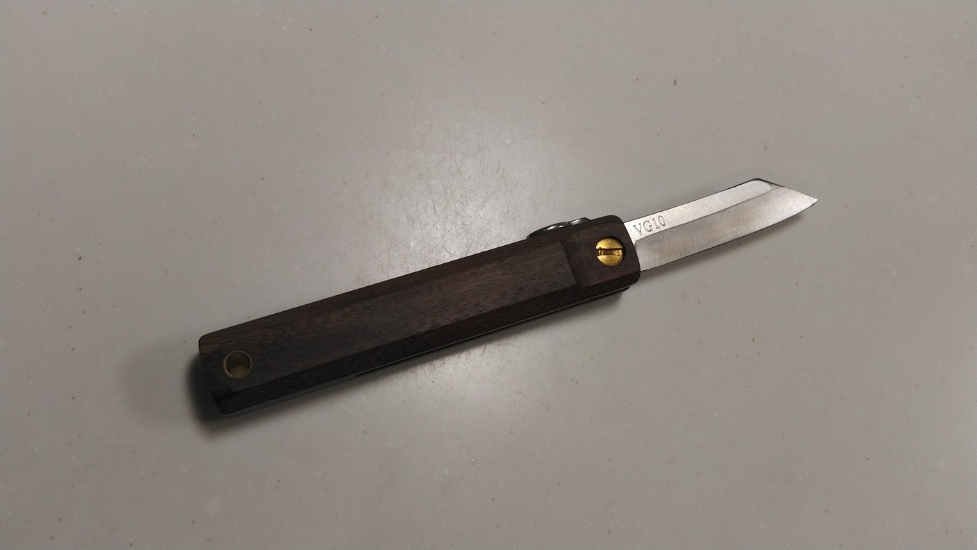
研ぎ前の状態。前回の御自身用とは異なり、新品です。
KIMG0966


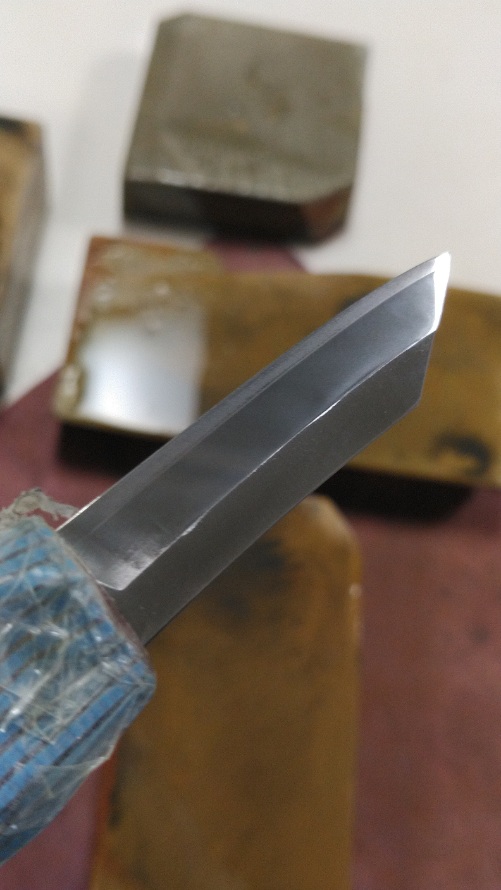
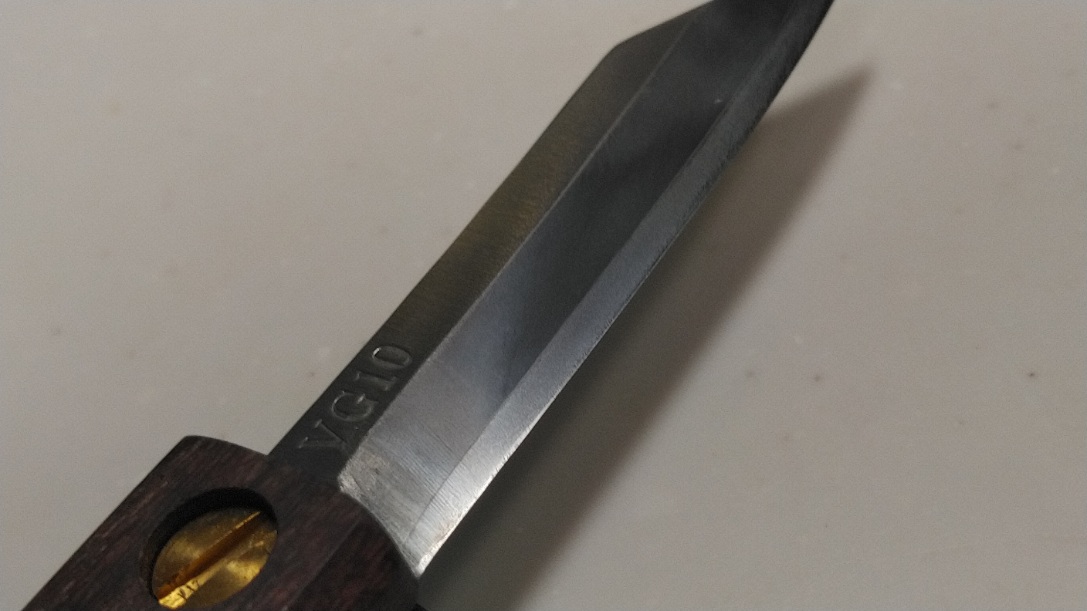
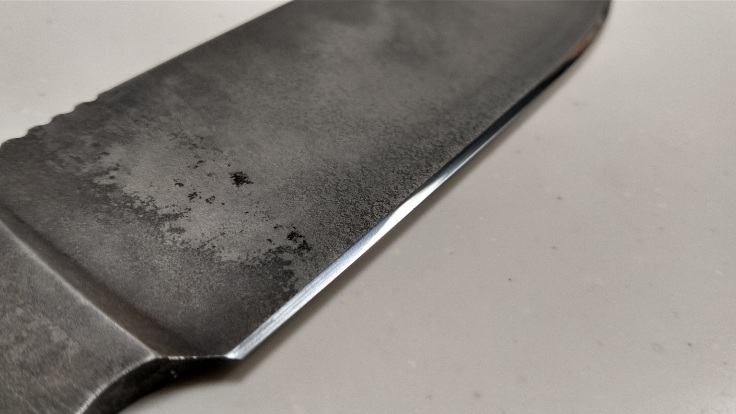
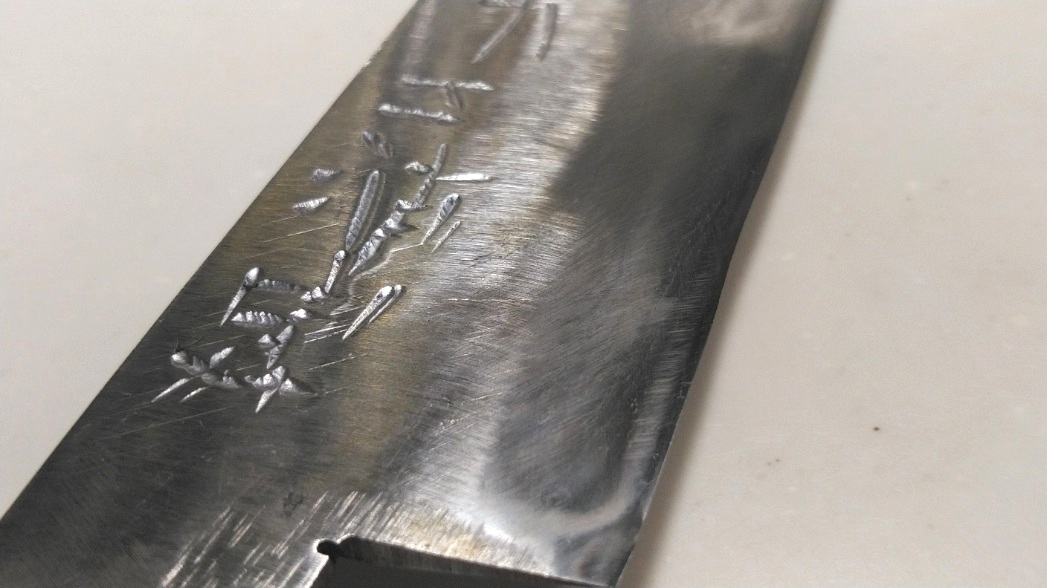
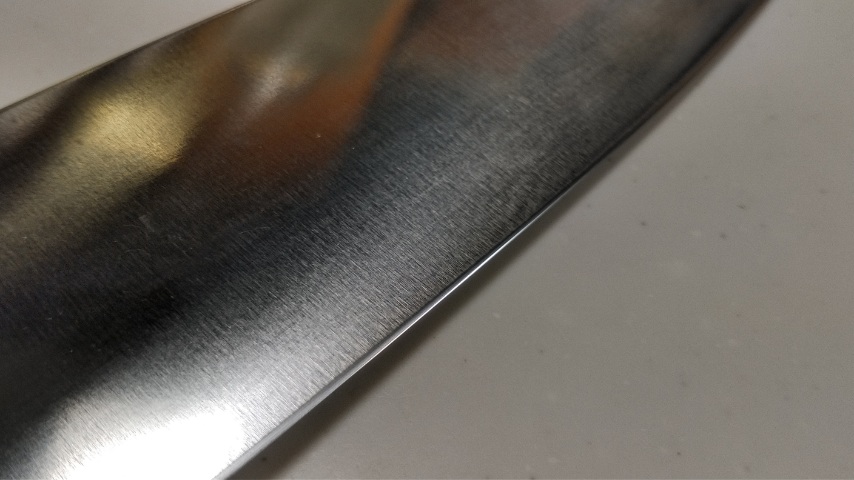
刃部のアップ。薄い刃先に相応しく、かなり幅の狭い小刃が付けられて居ます。

KIMG0968


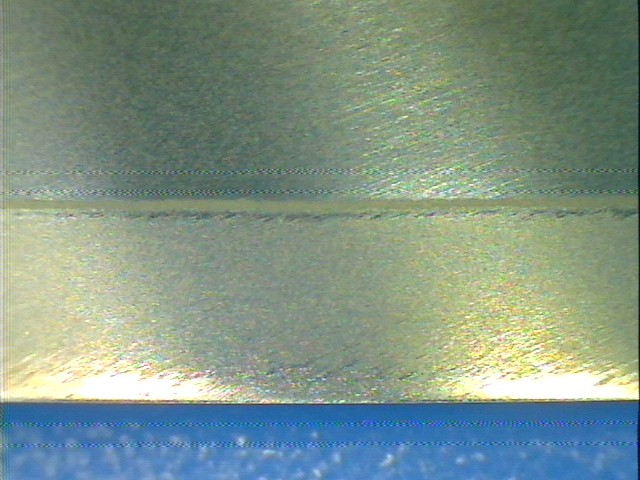
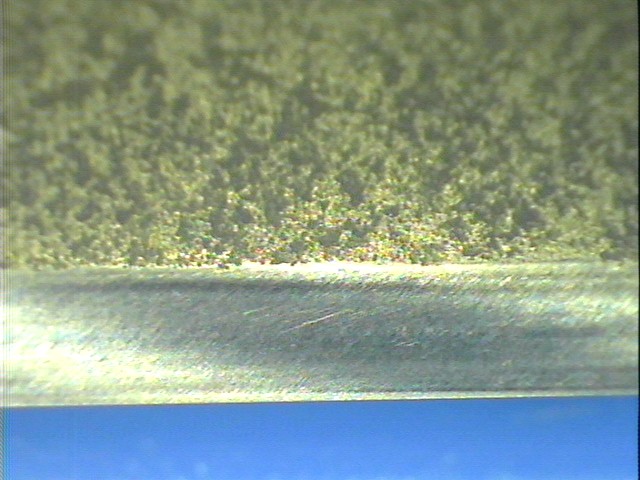
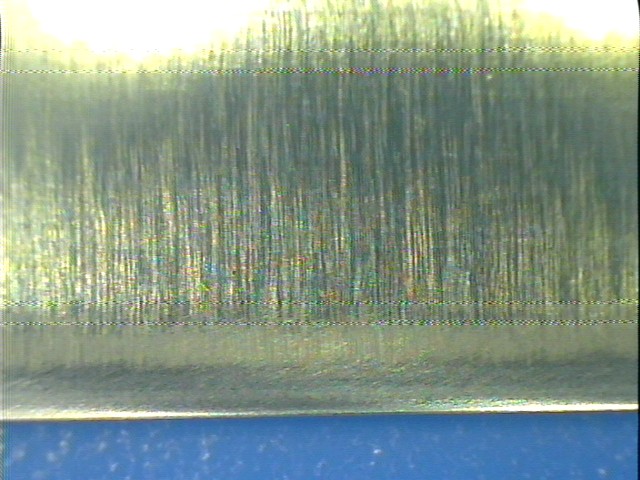
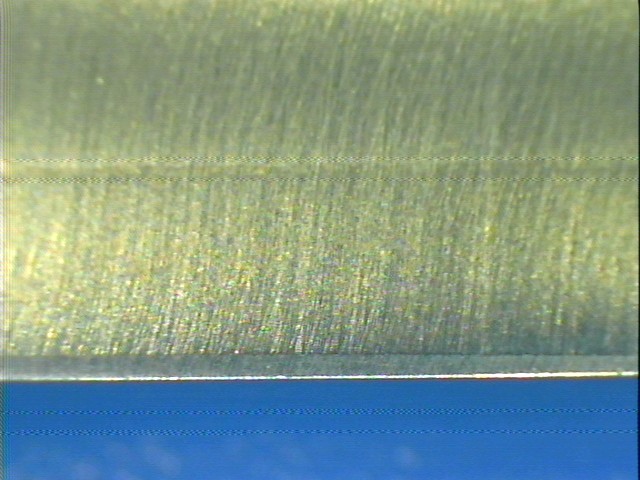
刃先拡大画像です。結構、均一に見えますね。ただ、研削痕の印象からは刃先最先端のザラザラで切る、と言う方向性かなと。
Still_2026-10-26_175818_60.0X_N0005


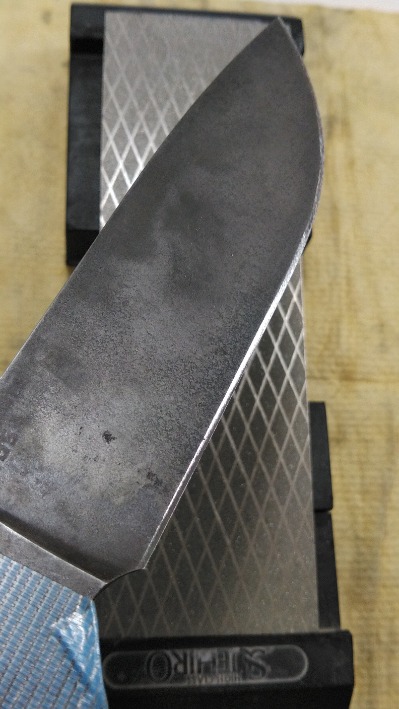
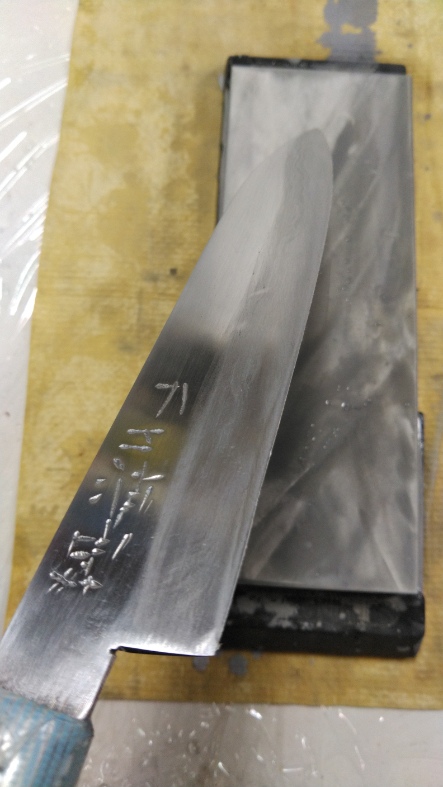
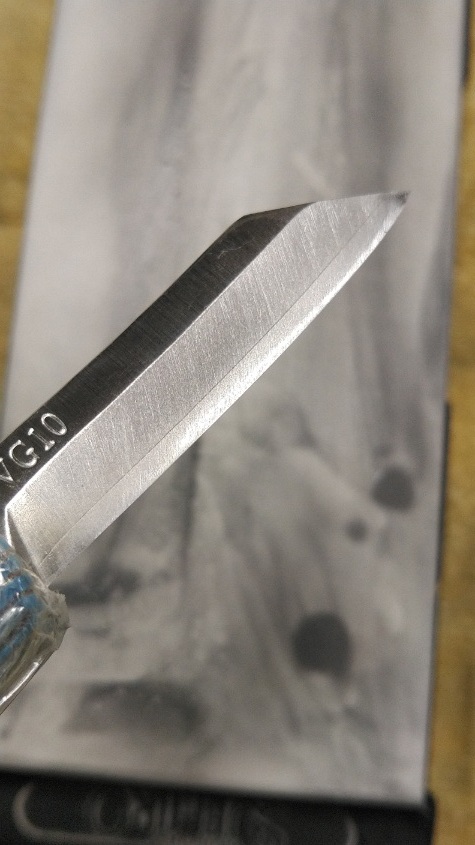
研ぎ始めは、人造の320番です。通常、刃毀れ・摩耗などの対処で研ぐ際は、必要に応じて鎬筋を上げる(切り刃を峰側に平行移動するイメージ)研ぎ方も視野に入れますが、其れ程に刃先が厚く成らない場合、鎬筋は其の儘の位置で刃先まで研ぎ直したりします。

今回の場合も、幅の狭い小刃を一旦は落とすだけですので、其の儘の鎬筋から殆どベタに研ぎ下ろしました。と言っても、刃元が薄目で切っ先カーブ辺りが厚い切り刃でしたので、その厚みのバランスを可能な限り切っ先方向へテーパー化する方向で進めました。

結果として、ウッドハンドルへの汚れの付着の回避優先との御意向も有って、刃元の薄い部分は余り変動は無い物の、カーブ周辺の厚みの除去・切っ先付近の鋭角化は達成できました。
KIMG0973

KIMG0972


人造の1000番・3000番で傷を浅くして行きます。

KIMG0974

KIMG0975


天然に移行し、対馬の小さ目で更に傷消し。

KIMG0976

KIMG0977


八木の島と日照り山の其々、中硬の蓮華巣板で、切り刃全体を切っ先方向へ向かって、鋭角化の角度変化を付けます。
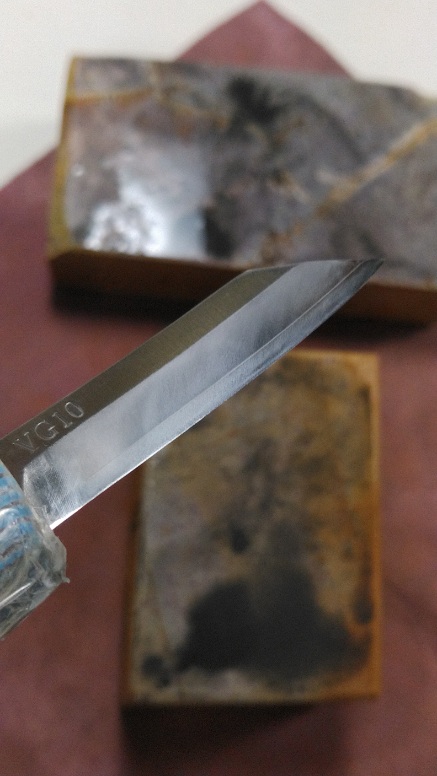
KIMG0978

KIMG0979


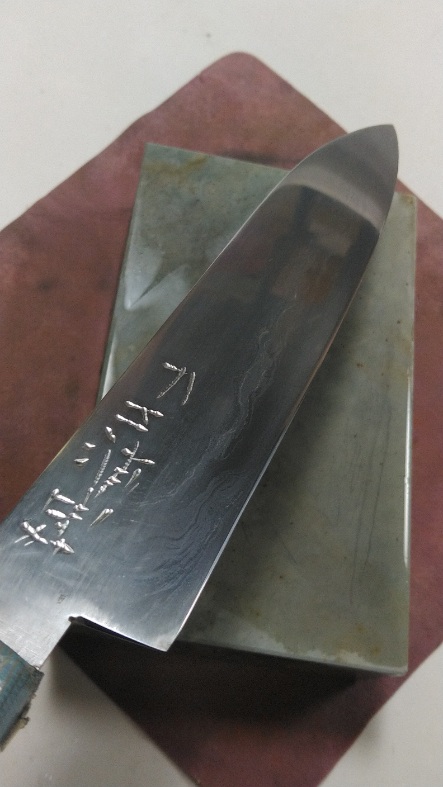
月乃輪の八枚で仕上げ研ぎです。幅は狭小ながら、刃先の鈍角化ハマグリも切っ先方向へ軽く鋭角化。この際の最終刃先角度は、御意向に則り片側25度(切っ先近辺は幾分鋭角化)として有ります。
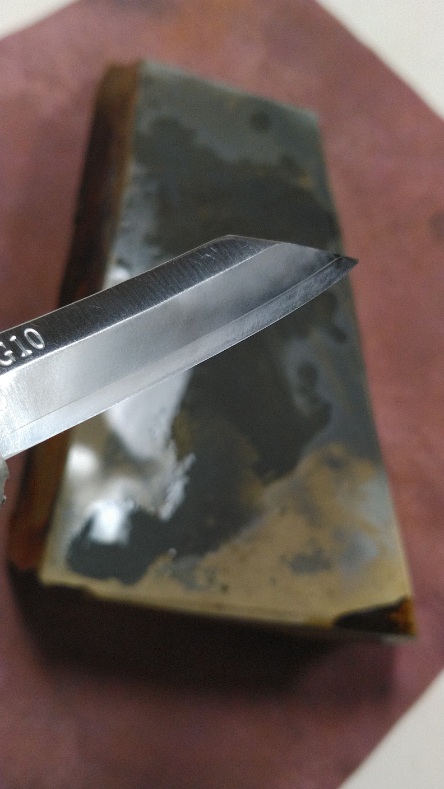
KIMG0981

KIMG0982


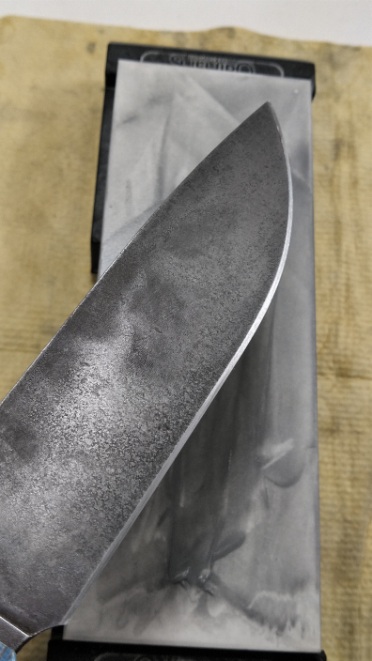
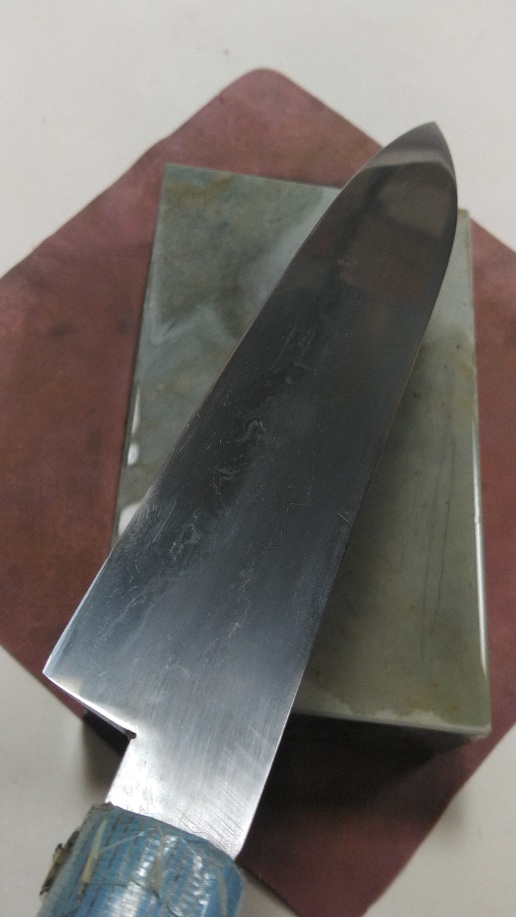
最終仕上げは中山の戸前系、やや硬口の物です。念の為、水浅葱でも試したのですが、金属組織の粒度・硬さと粘りのバランスから、改めて前者で仕上げました。
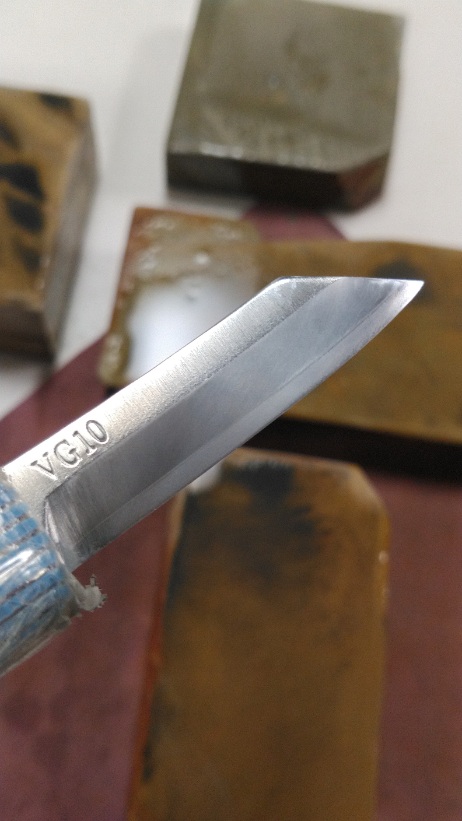
KIMG0983

KIMG0984


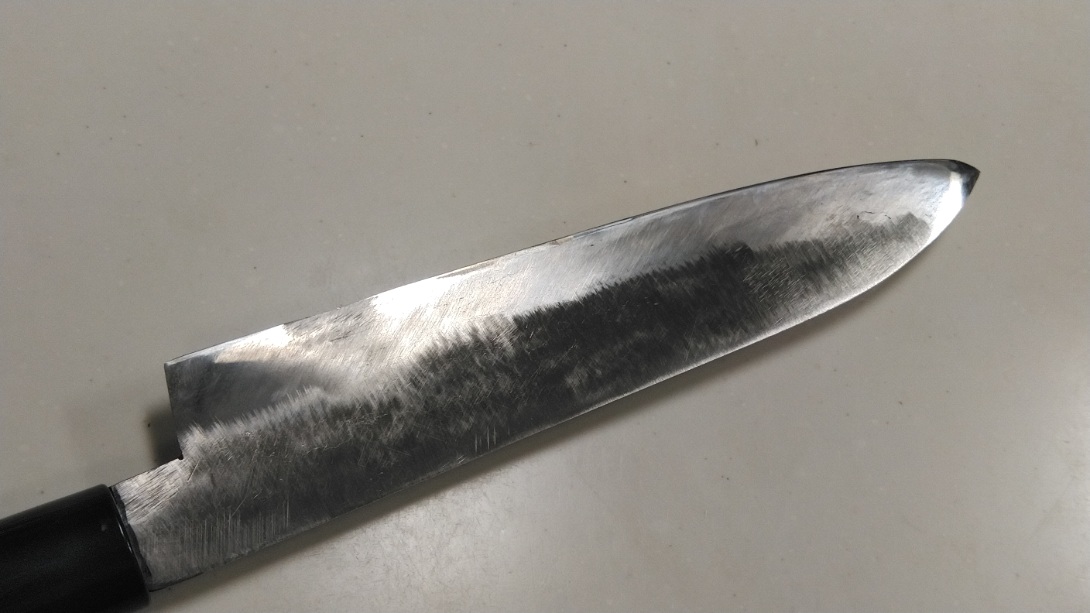
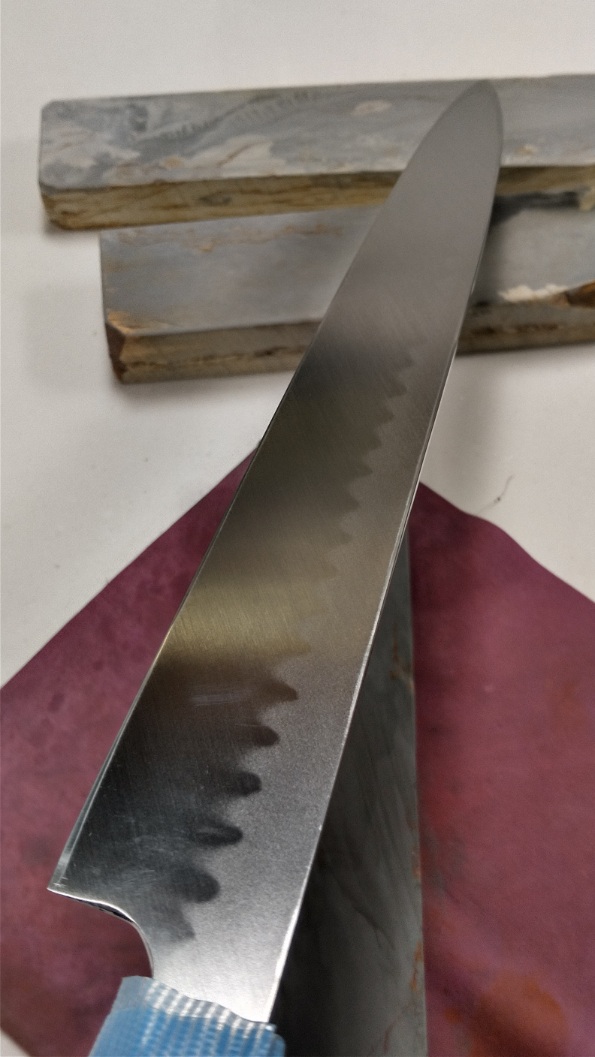
研ぎ上がりです。

KIMG0987


KIMG0988


Still_2026-10-26_220629_60.0X_N0008


KIMG0989


今回の刃渡りから計算し、刃先の研ぎなら1100円。切り刃の研ぎでは3300円の料金と御伝えしました。此れには、クリックポストでの送料も含む事として有ります。先方のホームページでも製品に付いての説明に含まれるそうですので、そちらで御確認を頂けましたら幸いです。


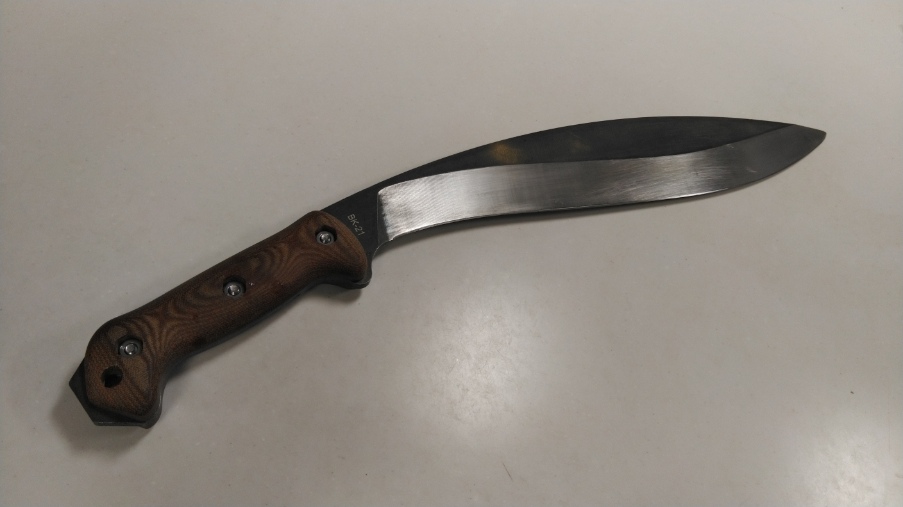
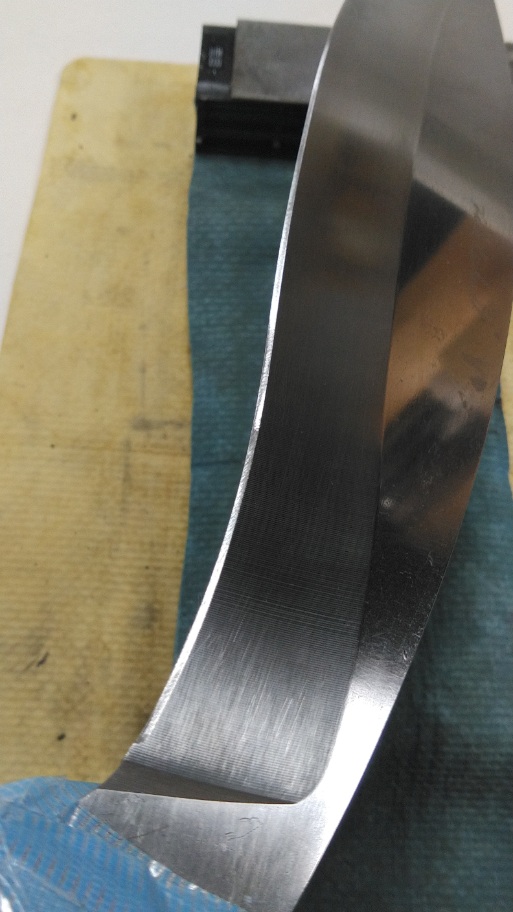
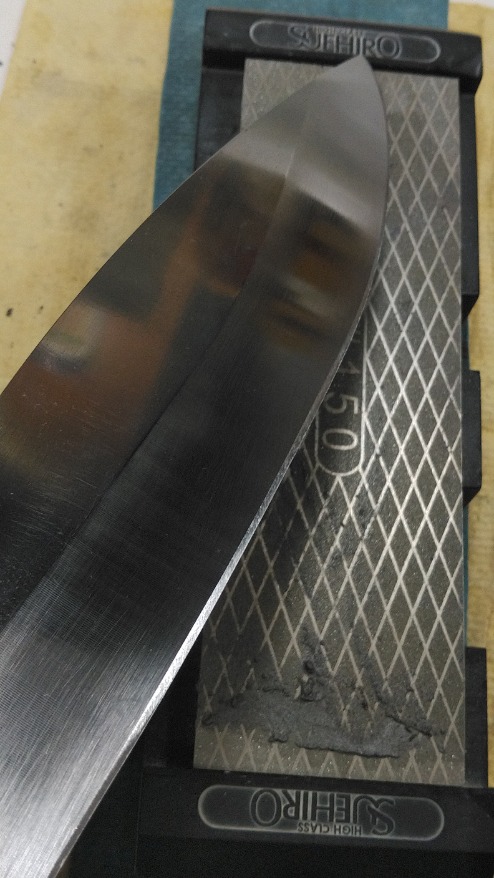
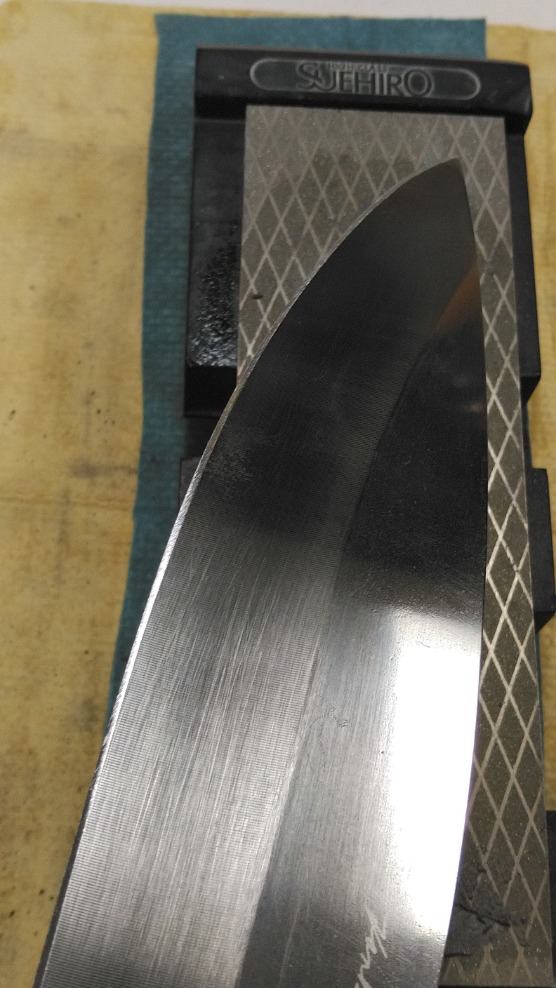
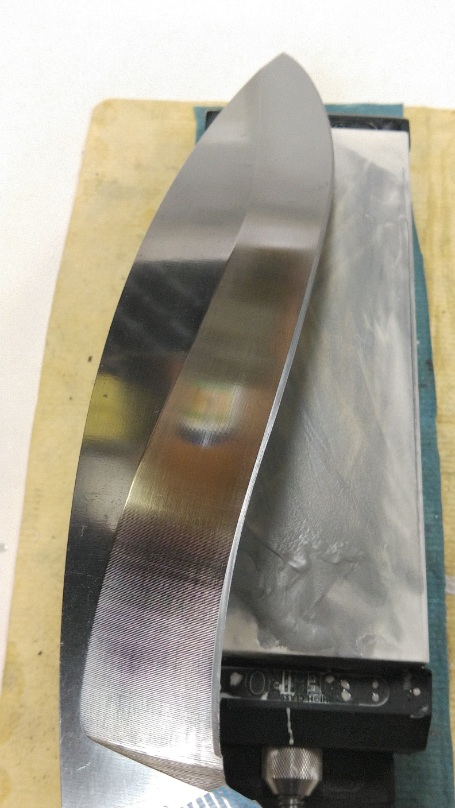
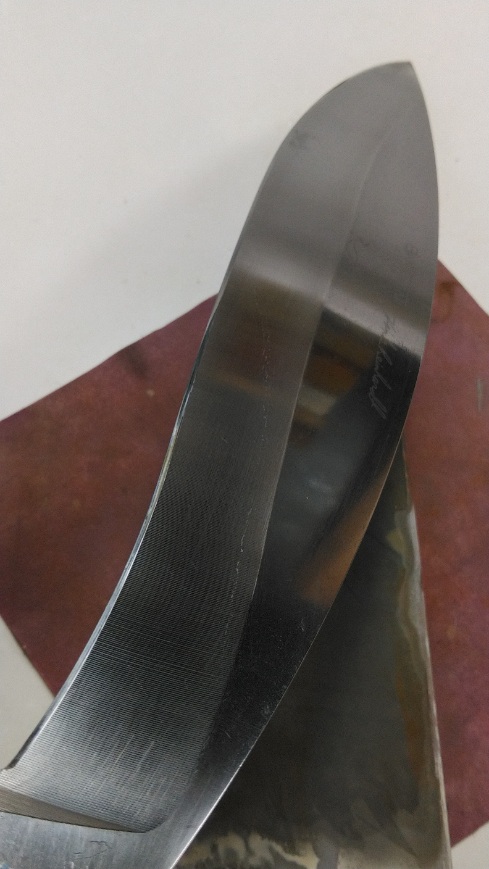
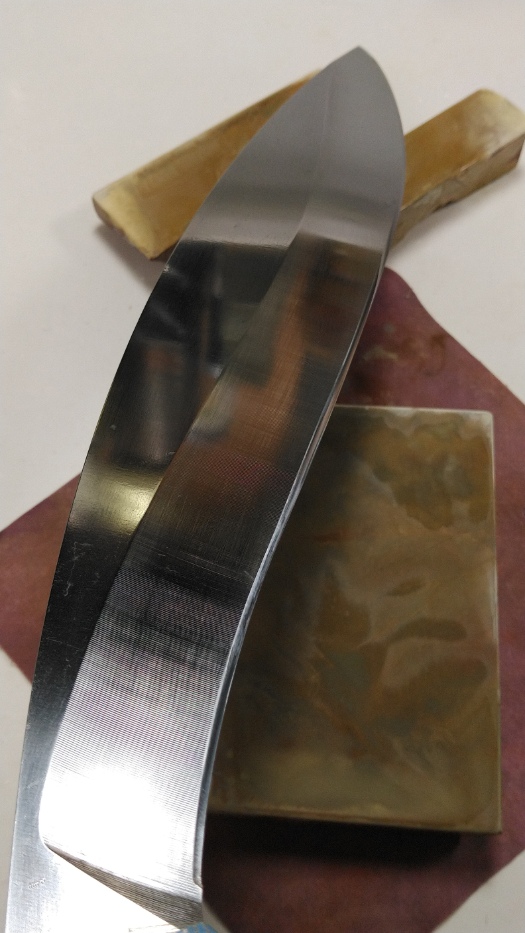
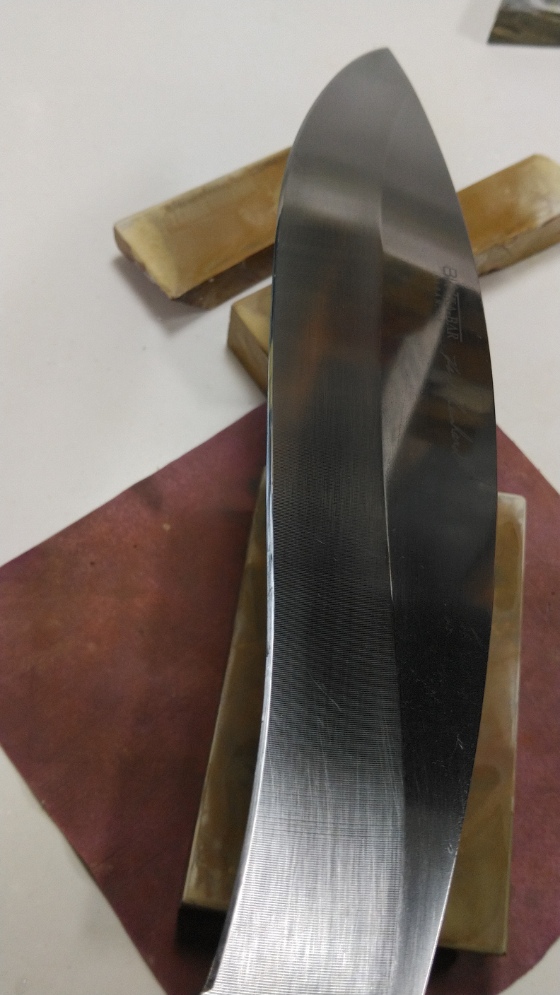
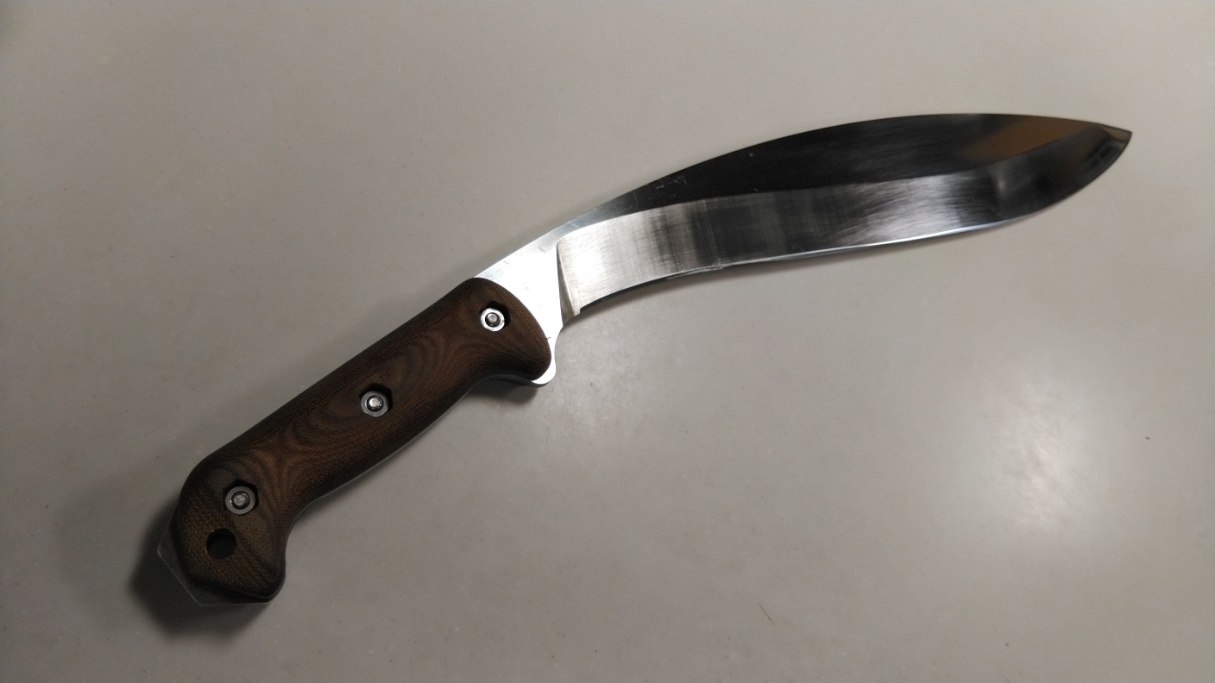
ククリナイフの修正研ぎ


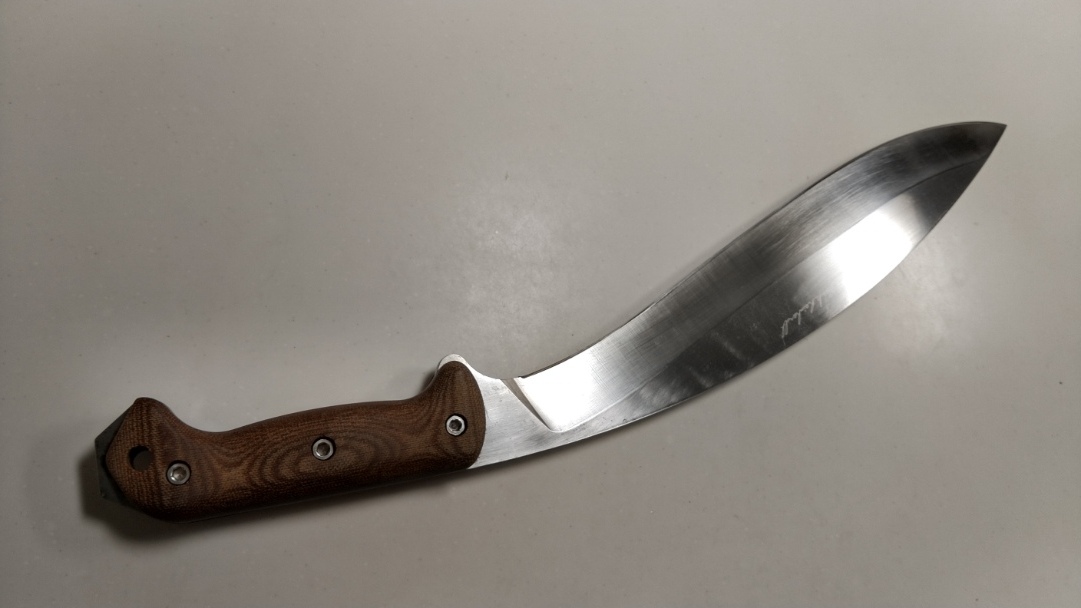
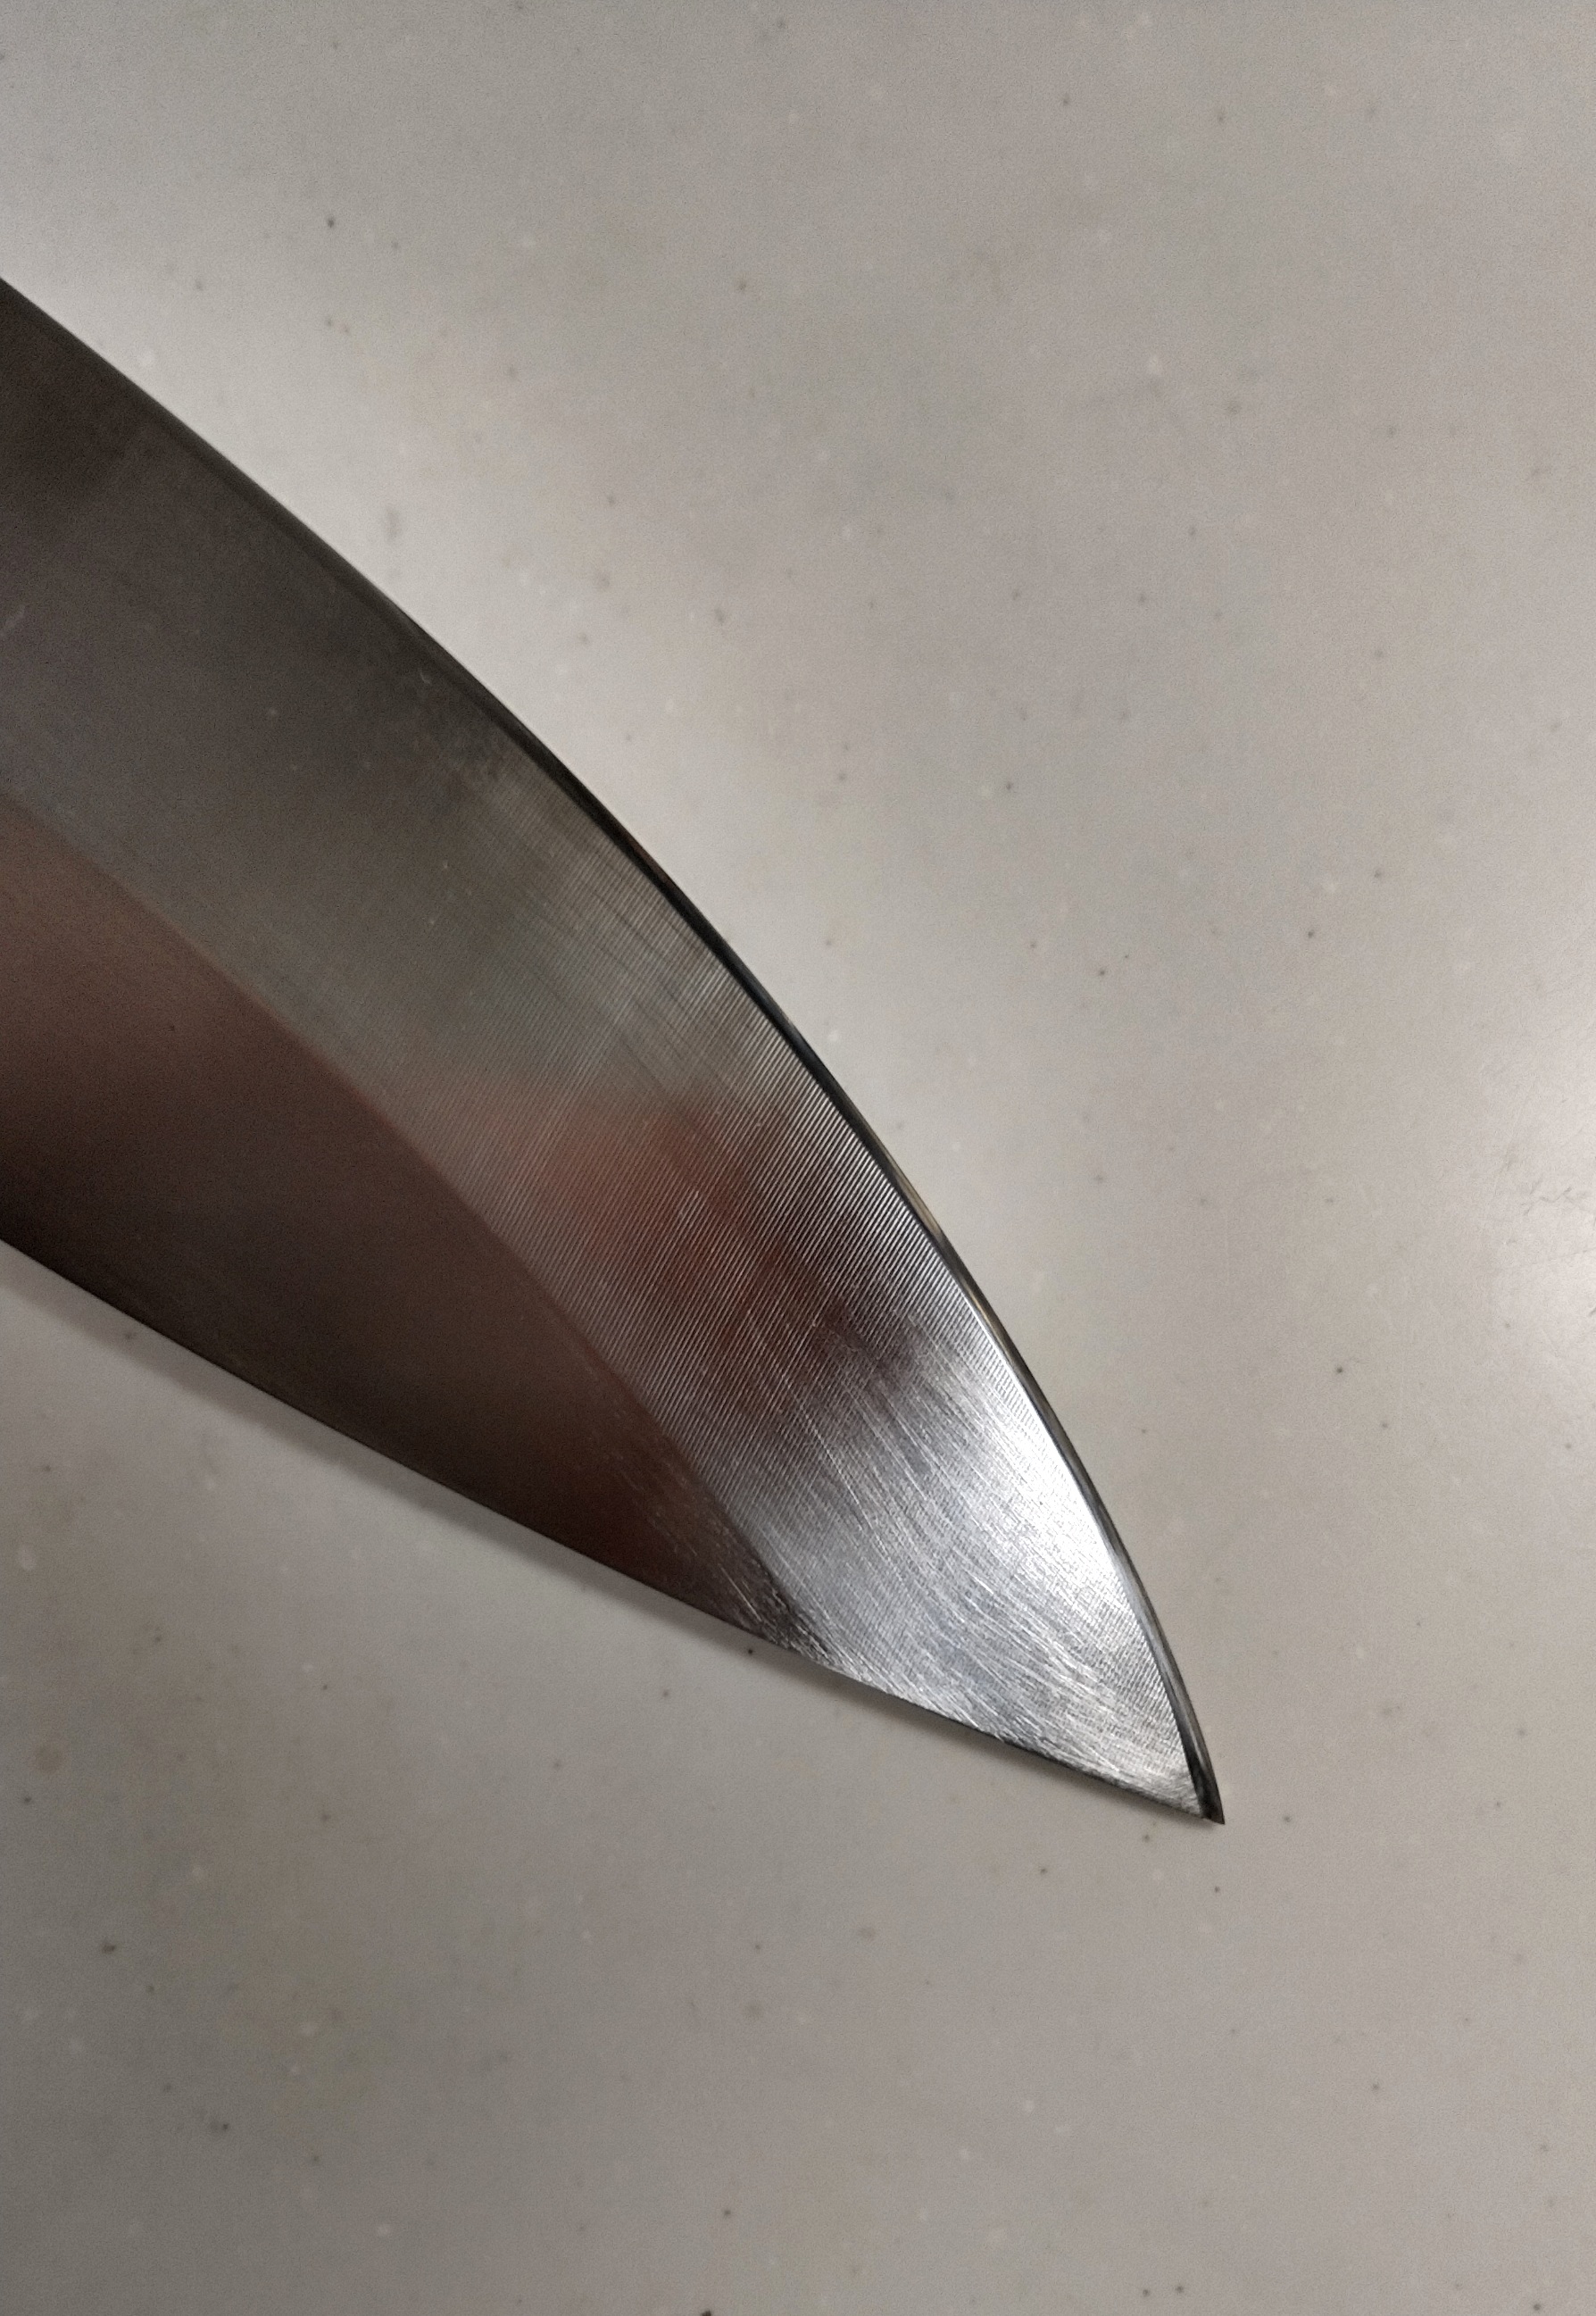
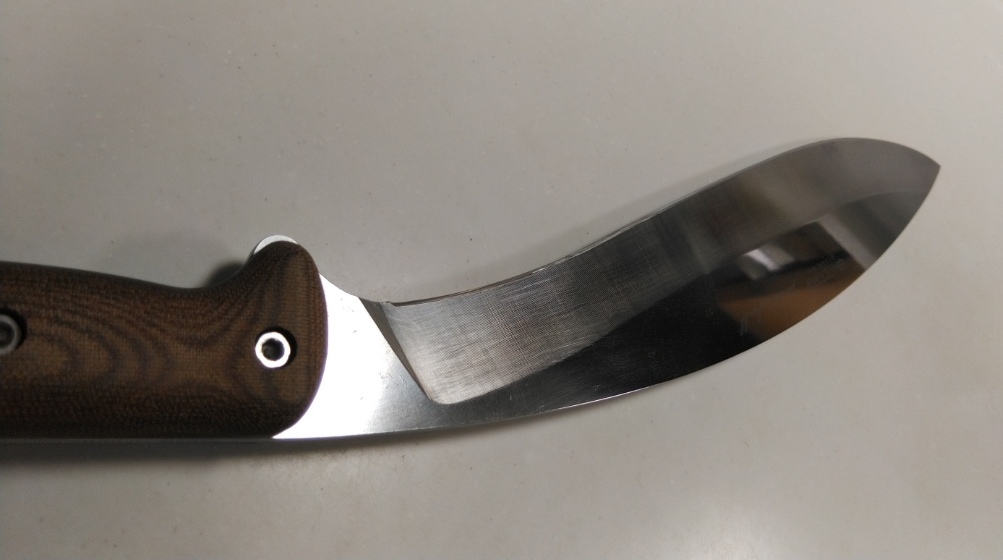
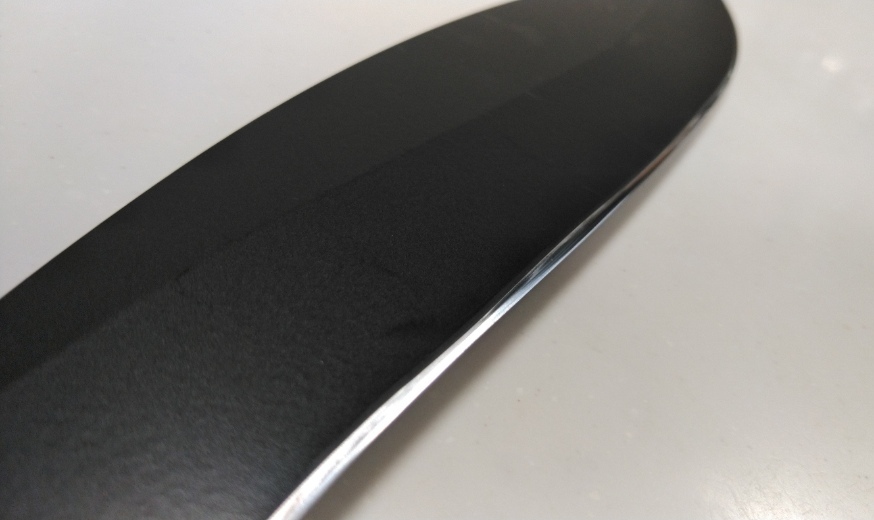
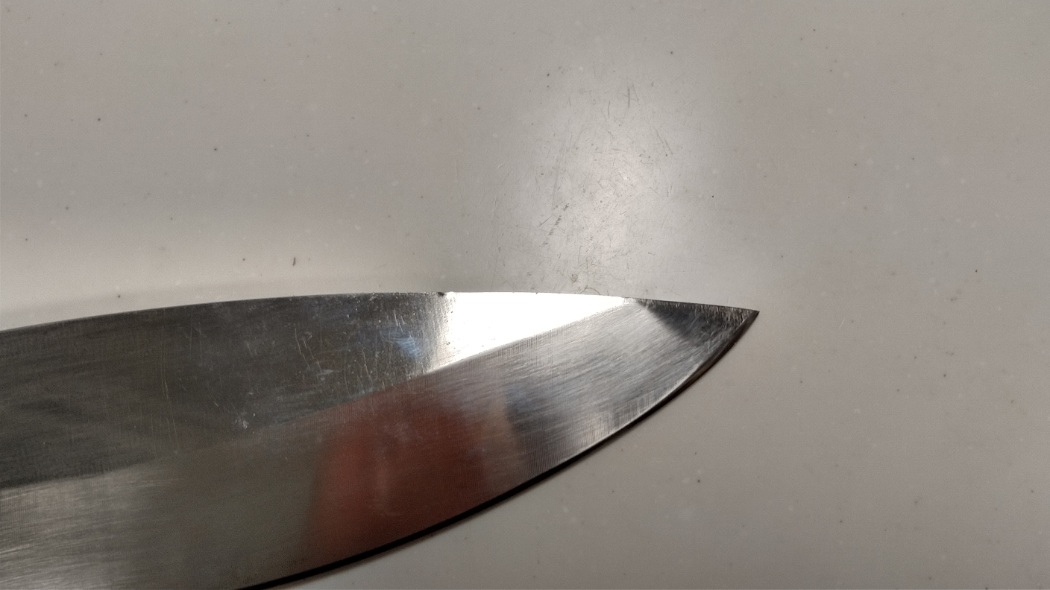
以前、栃木県のK様から送って頂き、ククリナイフを研いだのですが・・・どうしても、切っ先カーブの角度が緩く成ったのを修正したいと、再度の研ぎ依頼を頂きました。

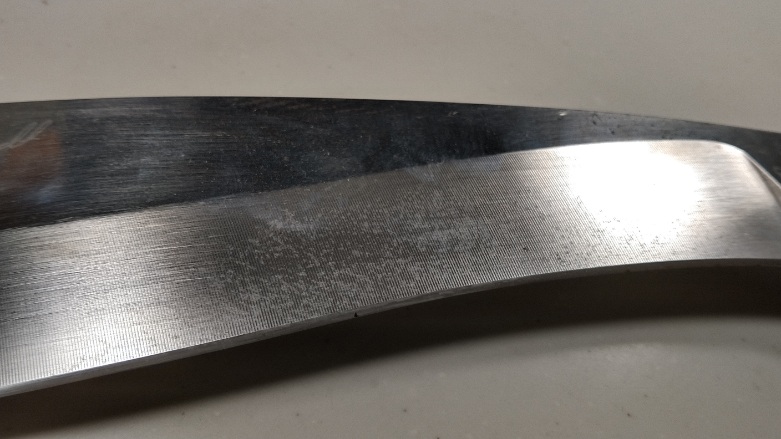
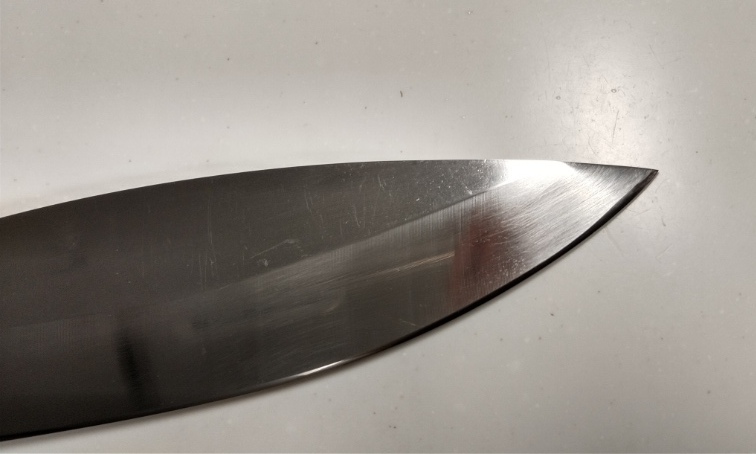
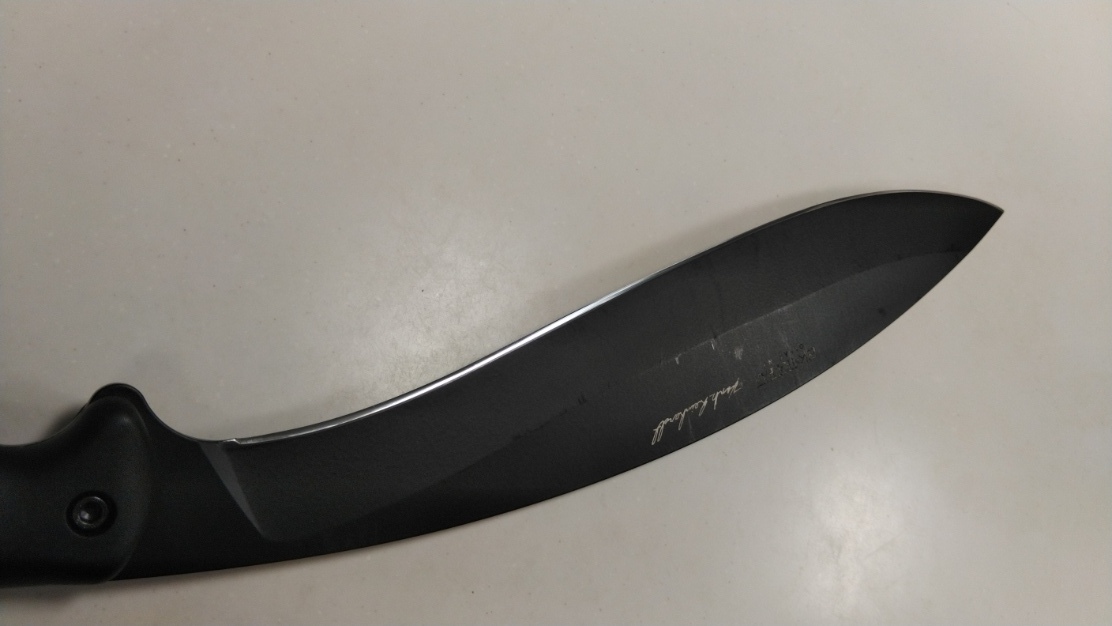
新品に比べると、欠けた切っ先周辺が弧に繋がれた刃線状態でしたが、普通に切れる状態では有りました。しかし、切っ先のシャープなシルエットが気に入っての購入だったので、と御聞きしては、御応えしなければ行けないかなと。

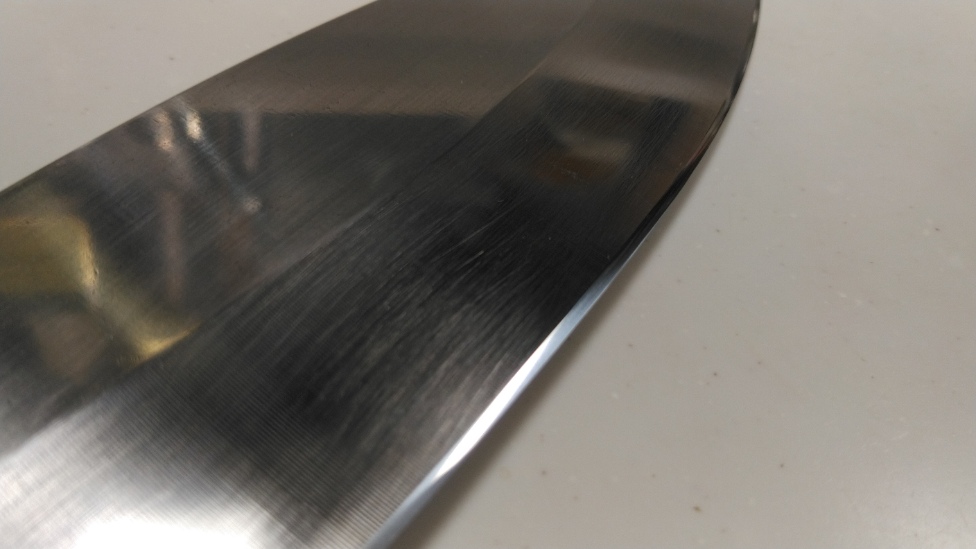
他にも、右側面の切っ先手前に残る、削り残しの凸部分の修正が含まれていました。ただ、通常は工作機械での不備の修正を、手作業で行なうのは現実的では無い事が多いので、何処までやれるか?やるべきなのか?の判断が難しいですね。


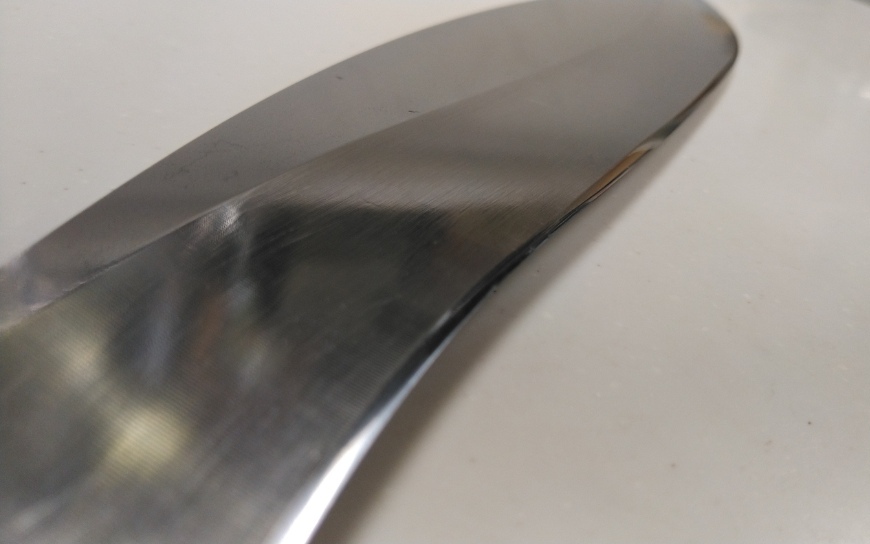
作業前、右側面の凸部。但し、此れでも前回の研ぎで、幾分は(ペーパー使用により)均してあった物です。

KIMG0795


刃先以外にも、何か所か又、錆が見られます。

KIMG0794

KIMG0791


左側の切っ先手前の擦過傷も何とか・・・との事でした。

KIMG0792


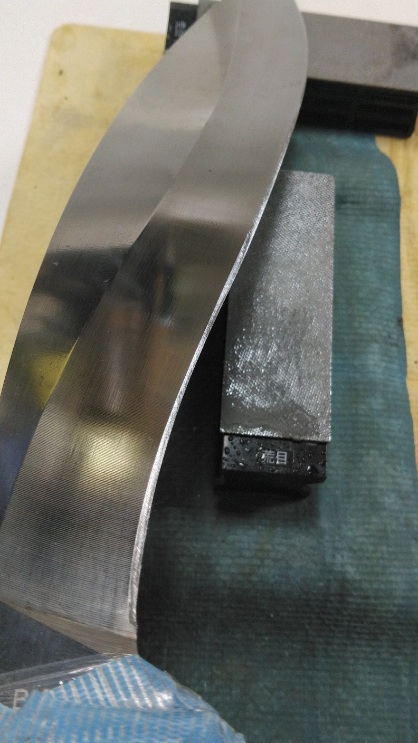
初めに、リカーブ部分より切っ先寄りの範囲の、刃幅を最低限度だけ削りつつ切っ先までの刃線を、滑らかなラインで繋いで新品のシルエットに近付けました。使用したのは小型の両頭グラインダーと、小型のベルトサンダーですが、オーバーヒート対策として刃先の厚みが1.5mmを残す段階までの削りとしました。

刃幅の減り方は、少ない箇所で1.5mm、多くても2mm弱でした。ダイヤモンド砥石による手作業で、刃先の厚みを減らしつつリカーブ部分からの立ち上がりとの整合性を取り、刃線の最適化を進めました。

KIMG0798

KIMG0799


人造の320番で、ダイヤの研ぎ目を細かく。

KIMG0800

KIMG0802


1000番と3000番で、より正確な小刃を付けます。

KIMG0803

KIMG0804


天然に移行し、対馬です。

KIMG0805

KIMG0806


丸尾山の白巣板で、仕上げ研ぎ。

KIMG0807

KIMG0809


中山の合いさっぽいので最終仕上げです。

KIMG0810

KIMG0811


研ぎ上がりです。平は耐水ペーパー、ホローグラインド部はスポンジベースのペーパー?で撫でて置きました。

KIMG0840


右側の切っ先手前の凸部は、ダイヤシートで減らしました。手作業では、凸部のみ削る訳にも行かない為、周辺も削れます。従って、周辺の厚みがその他の部分と齟齬を来さない範囲に留めました。

KIMG0842


刃部のアップ

KIMG0848


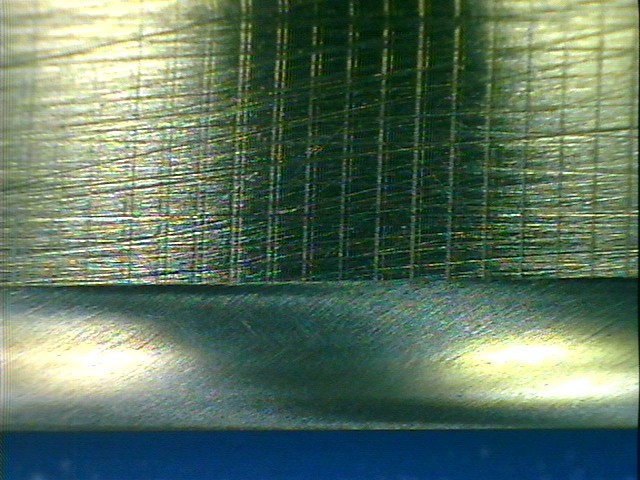
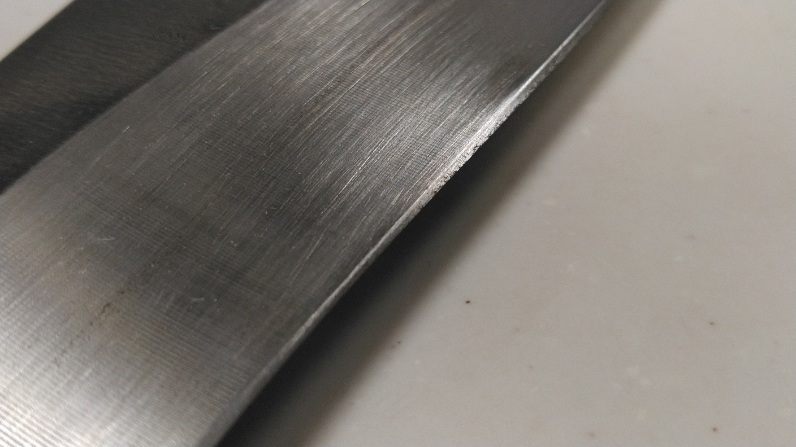
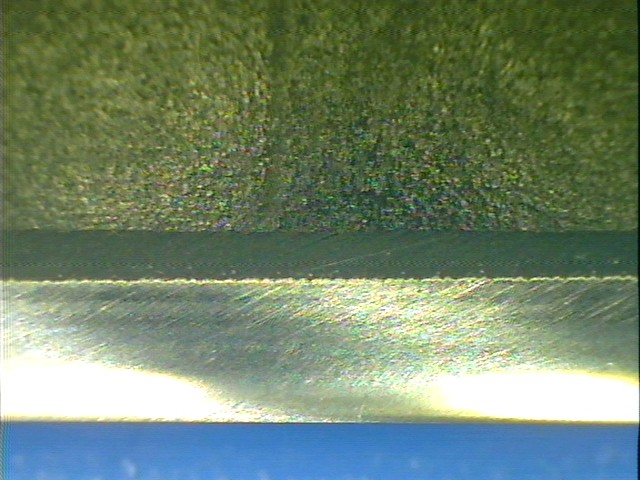
刃先拡大画像

Still_2026-10-07_100508_60.0X_N0001


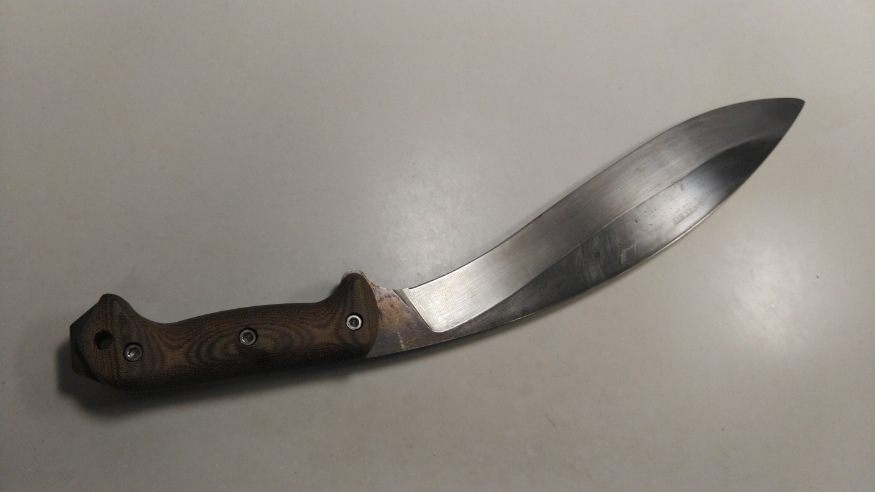
左側面です。ホローグラインド部分の錆も、スポンジベースのペーパーで。

KIMG0844


KIMG0849


KIMG0845


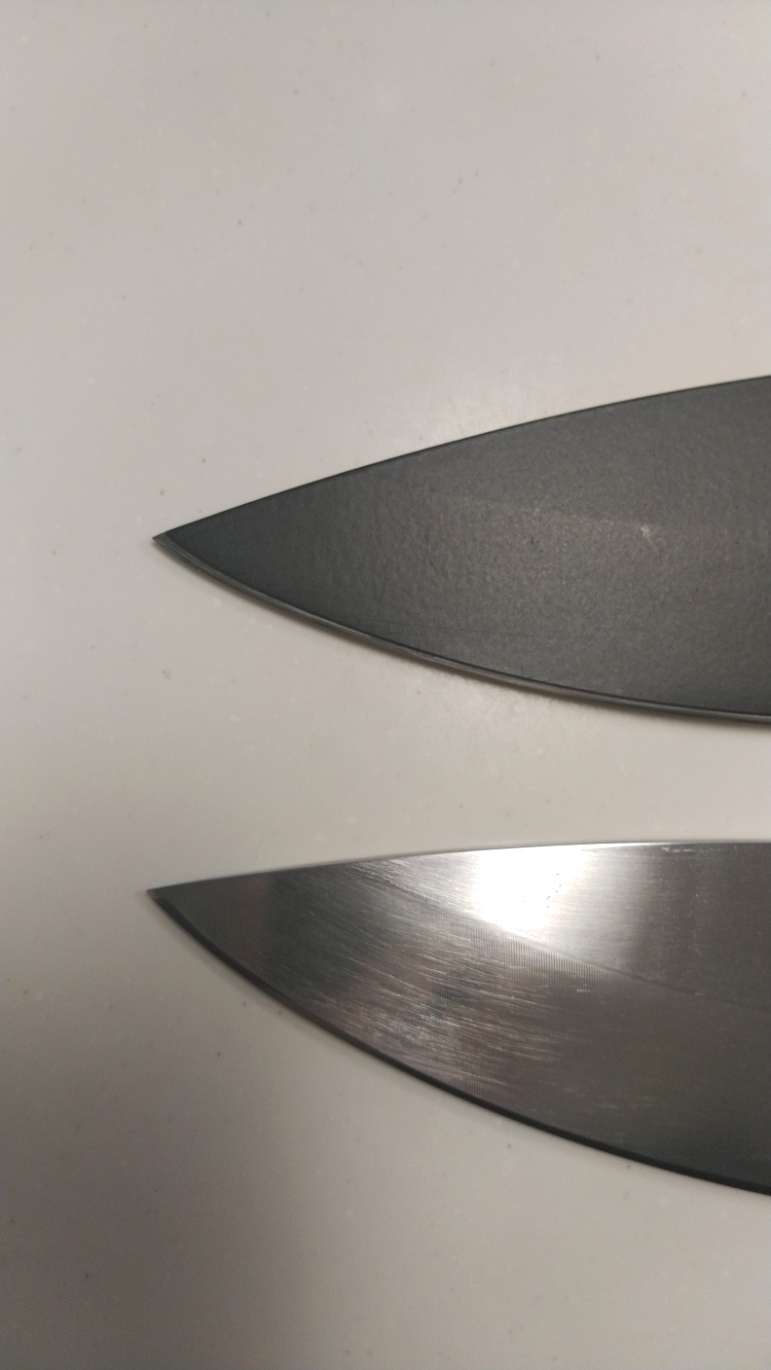
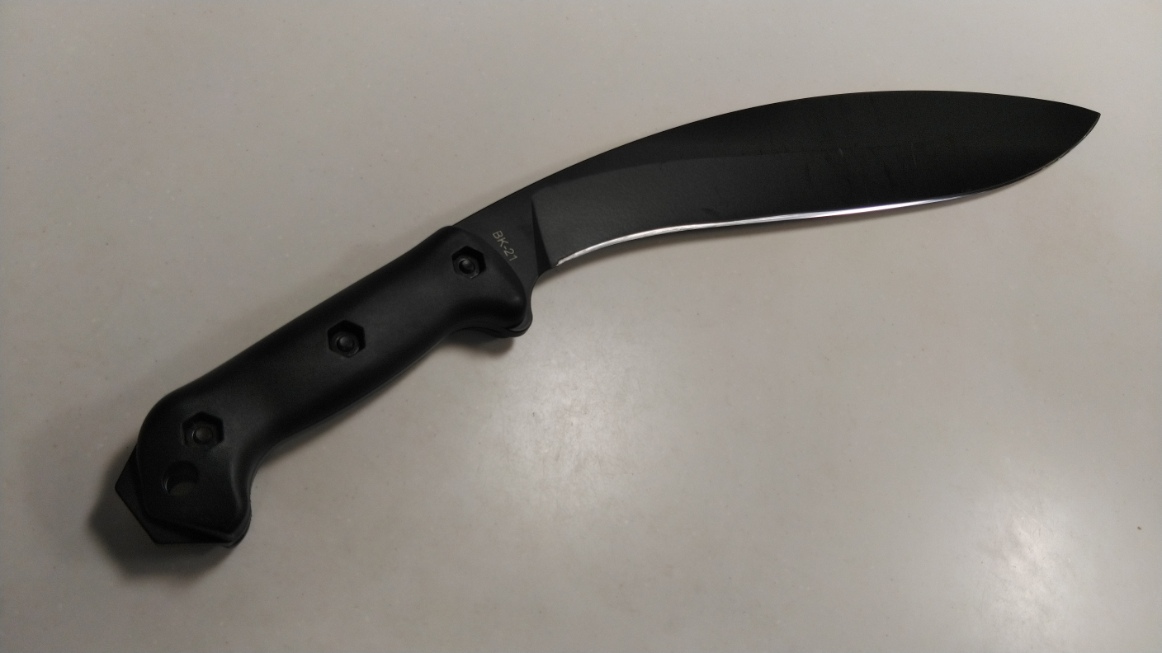
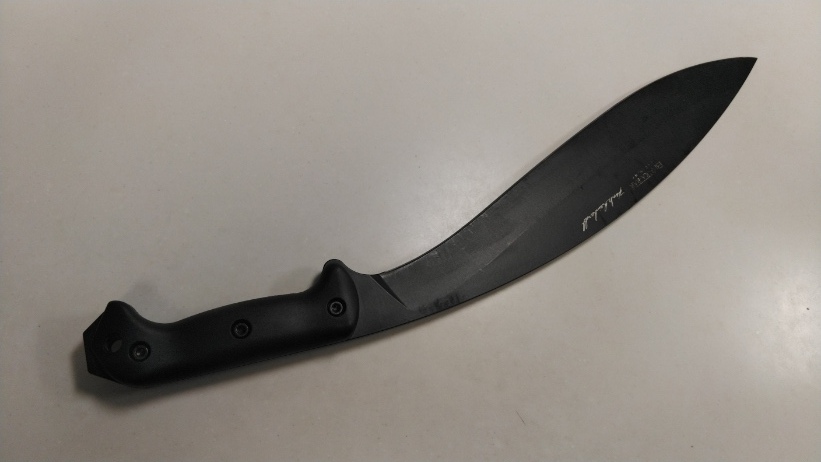
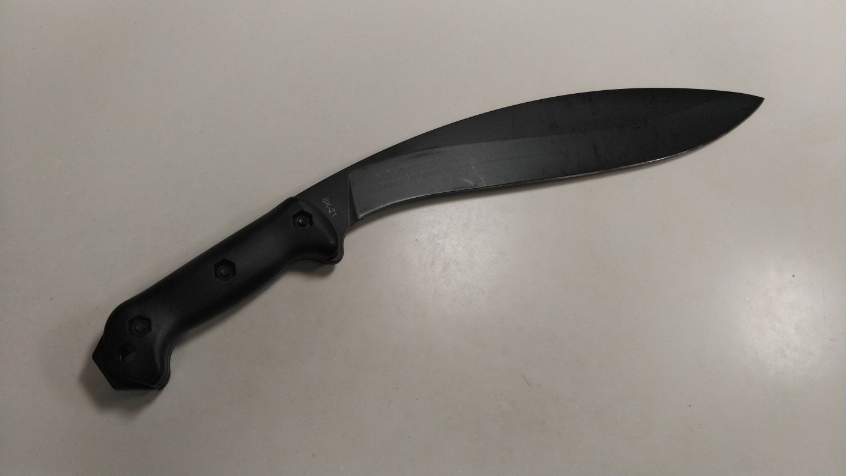
もう一方の、切っ先がオリジナルの儘のブラックコーティングされたククリと比較。画像で確認して頂き、此れで問題が無い様でしたら、御返送に成ります。

KIMG0875


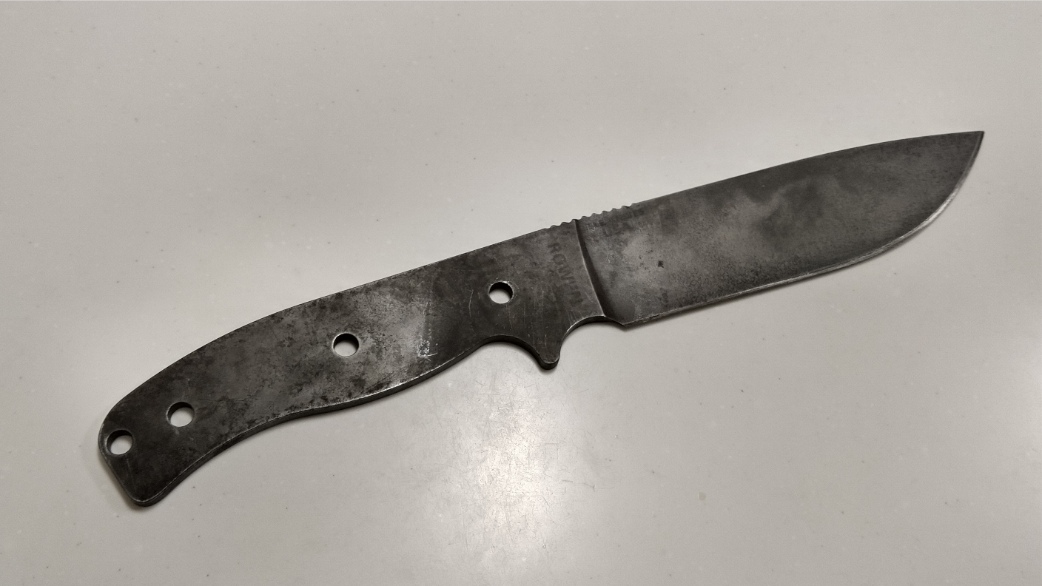
今回のククリと同梱されて居た、ナイフの身だけ?少々、切っ先が傷んでいるやに御聞きしましたが、普通に研ぎ直せばクリアできると思われました。

KIMG0812

KIMG0814

KIMG0815


ダイヤモンド砥石で研ぎ始め。基本的に初期状態を踏襲する方向で、との御意向に則り、ベースの小刃を片側25度近辺で付け直し。

KIMG0816


人造の320番で研ぎ目を細かく。左側より右側の小刃の幅が狭かったので、少し鋭角目に研ぎました。

KIMG0817

KIMG0818


1000番と3000番で、より正確な小刃を付け、刃先最先端は僅かにおこして片側30度としました。鋼材の切れは良いのですが、余り硬い熱処理では無い為、刃持ちを考慮。

KIMG0819

KIMG0820


対馬で、より研ぎ目を細かく。

KIMG0821

KIMG0822


月乃輪の八枚、中硬で仕上げ研ぎです。

KIMG0824

KIMG0825


最終仕上げは、同じく月の輪の硬口の八枚。

KIMG0826

KIMG0830


しかし思いの外、組織が細かそうでしたので、中山の水浅葱で一撫でしました。

KIMG0831

KIMG0832


研ぎ上がりです。外観としては、右側の小刃が少々、広がったかなと感じる程度でしょう。

KIMG0833


刃部のアップ

KIMG0835


刃先拡大画像

Still_2026-10-07_100619_60.0X_N0003


左側は、殆ど外観上の差異は認められないレベルでしょうか。

KIMG0839


K様には、此の度も研ぎの御依頼を頂きまして、有り難う御座いました。御送りしました画像をか御確認頂き、問題が無い様でしたら御返送の予定ですので、宜しく御願い致します。


兵庫県から玉鋼の包丁の御依頼


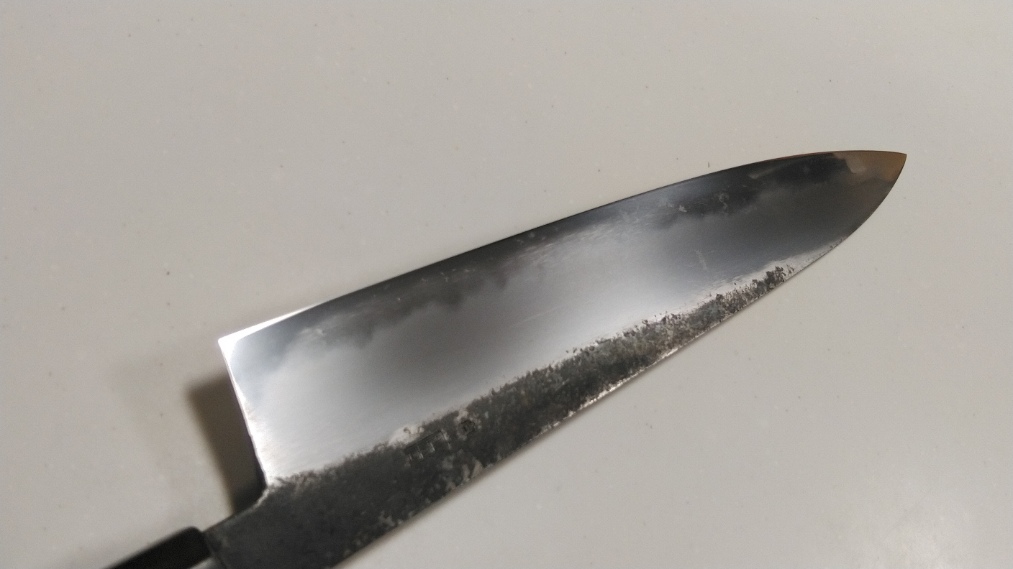
兵庫県のO様から、玉鋼製の包丁を送って頂きました。一見してフラットグラインドには見えないのですが、かと言って明確な切り刃が付いているのか判断に迷う初期状態で、しかも現物を見ると片刃では無く、両刃でした。御問い合わせのメールに添付の画像では、右側面のみ確認出来たので自動的に片刃かと(笑)。


研ぎ前の状態

KIMG0677


右側面の切り刃は、全体的に厚みが残存し、切っ先の手前には刃線上の角(カド)が見えます。

KIMG0682


KIMG0678


左側面の切り刃には、切っ先カーブ周辺の厚みの残存、逆に刃元の手前に削り過ぎの部分が。

KIMG0679


始めは、平も其処まで平面度が測れなさそうかと、切り刃のみ研ぐプランも検討したのですが、どの道、平が余り平面から遠いと、切り刃との境界たる鎬筋がユラユラに成るなと。

御依頼内容としては、私が思う様に出来るだけ綺麗に、との事でしたので、(その中には平も含めて全体的に玉鋼の景色が見える事も含まれるのかと)最低限の平の平面化も試みました。

右側面の切り刃は、厚みを減じる事により平面の砥石でマズマズ無理なく当たる様に成った一方、左の切り刃は前述のバラツキにより(厚過ぎと薄過ぎの中庸狙いで)バランスを取る方向で研ぎました。そうする事で、左右の切り刃の研ぎ角度・厚みが揃って行きました。

ただ、最後まで左の薄い部分は残り、刃線上に砥石が当たらない箇所が2cm強、出来てしましましたが、其れを修正するには刃幅全体を5mm程、減らす必要が有りますので、其処で留めました。


粗目のペーパーで平の厚さを切っ先へ向けて軽くテーパー化しつつ、平面度を上げました。次いで粗砥の小割りを用いて、切り刃の厚みの目立つ部分を均し、人造砥石の320番と1000番で切り刃を整えます。

KIMG0683

KIMG0685


天然に移行し、対馬で切り刃の精度を上げ、傷を浅く。

KIMG0686

KIMG0687


軟口~中硬の巣板で仕上げ研ぎをし、切り刃と平も巣板の小割り・八枚と千枚の小割りで仕上げました。

其の後、月乃輪の八枚から中山の合いさで最終仕上げです。

KIMG0688

KIMG0689


もう一段階、切れが出そうでしたので、中山の水浅葱で。

KIMG0691

KIMG0694


研ぎ上がりです。実は珍しく研ぎ始めに、柄が外れないかと当て木を添えて木槌で叩いてみたのですが、びくともしないので無理に外さず、其の儘の状態で研ぎました。従って、コミの手前あたりは其処まで磨いては居ません。代わりに?、他の部分との兼ね合いを考慮し、峰と顎の辺りはオマケで軽く磨いて置きました。

折角、切り刃を別に研いだ割りには平との境界が見え難いですね、左側面は兎も角、右側迄も。境界が屹立した鎬筋と迄は行かなかったのと、表面仕上げが同一と来れば、止むを得ないでしょうか。

KIMG0695


KIMG0696


KIMG0697


刃先の拡大画像

Still_2026-09-16_215424_60.0X_N0001


刃元から数cmの箇所が、薄くて砥石に刃線が届いてない部分です。まあ、普通に切る分には、困らない切れ加減では有るのですが。

KIMG0698


此の度は、O様には研ぎの御依頼を頂きまして、有り難う御座いました。御手元に到着した際、問題など有りましたら御連絡を御願い致します。今後も私で御役に立てる場合は、宜しく御願い致します。


栃木県のK様から、ククリの研ぎの御依頼


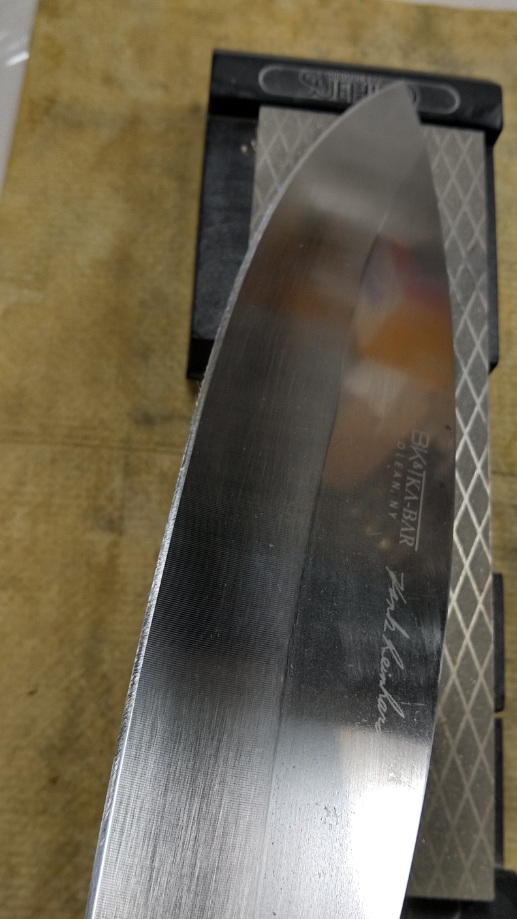
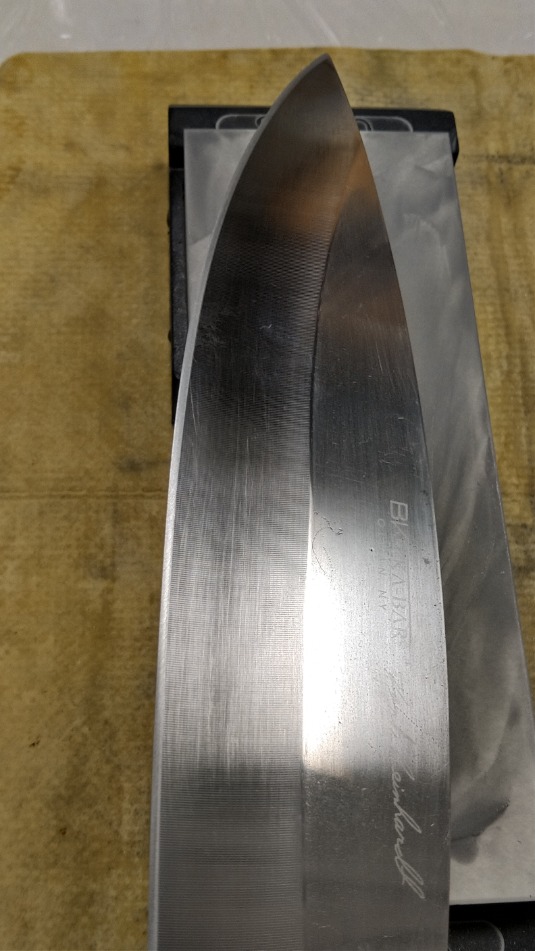
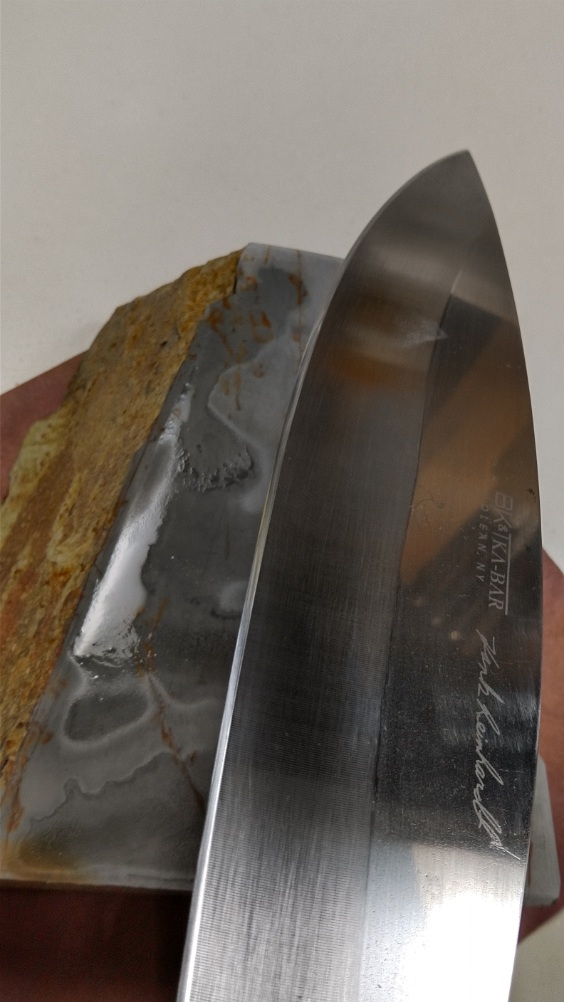
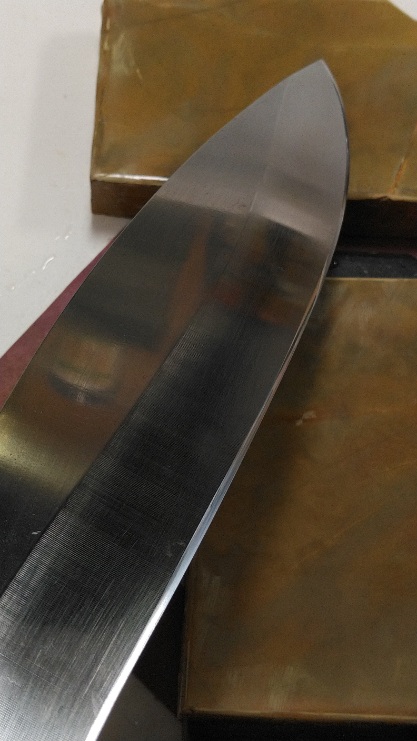
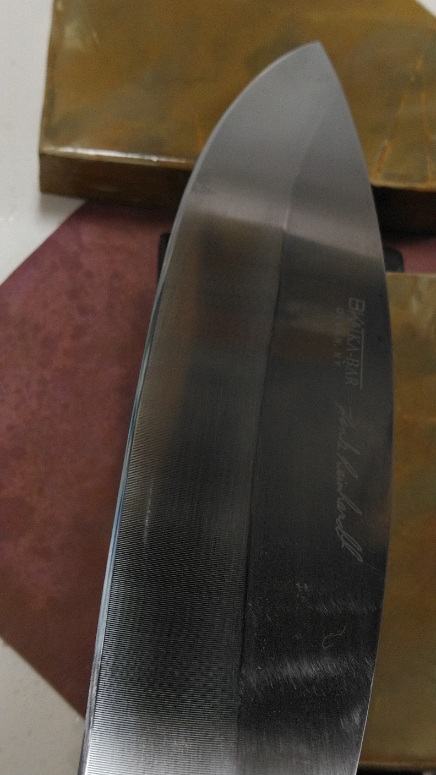
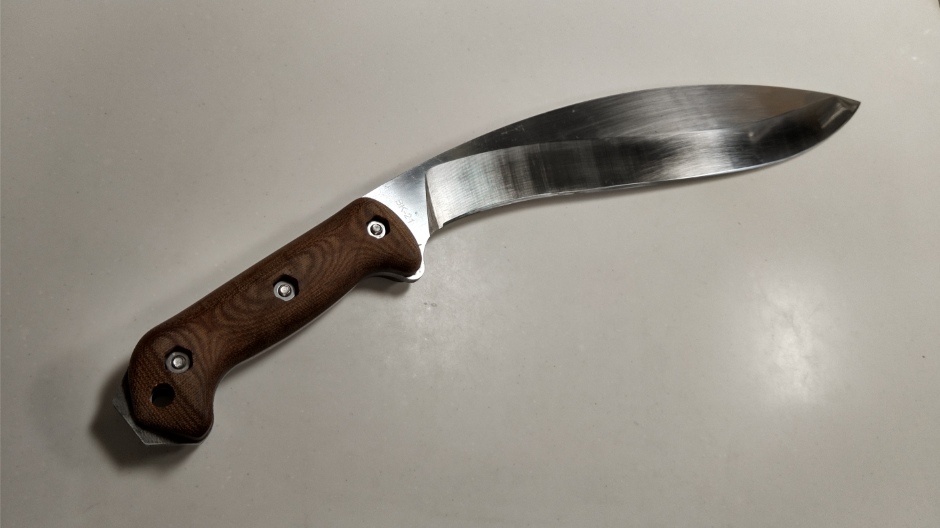
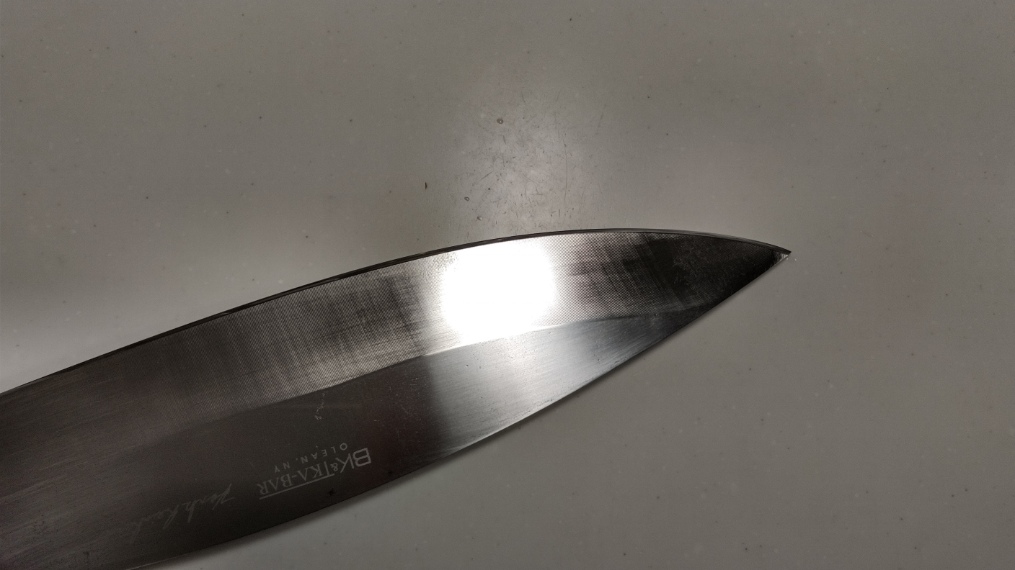
栃木県のK様から、ククリナイフを2本、御送り頂きました。似た様な形状は少数ですが研ぎの経験は有りましたが、此処まで本格的な物は初めてかも知れません。ケイバ―社製の刃渡り32cm、シルバーとブラックコーティングのモデルです。


研ぎ前の状態。シルバーモデルは、少し錆が見られますね。御依頼でも、磨いて欲しいとの内容が有りました。

又、此方のモデルは御使用により切っ先が鋭さを欠いてしまった為、元の鋭さを取り戻したいとも。

KIMG0517

KIMG0519

KIMG0520


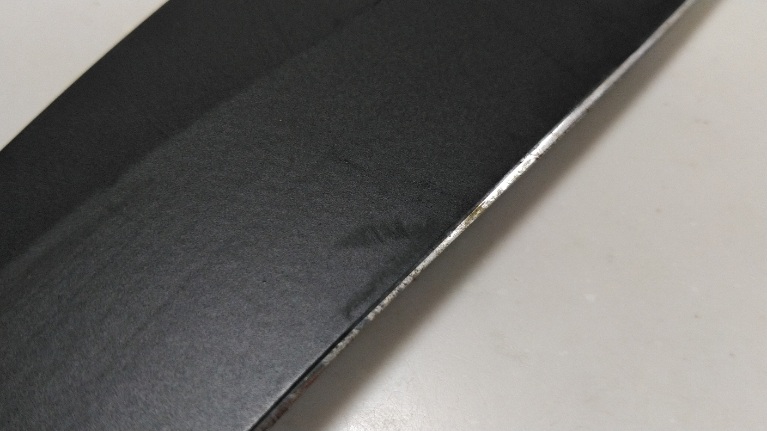
ブラックモデルは、ほぼ新品時の状態を維持しています。

KIMG0588

KIMG0523

KIMG0525


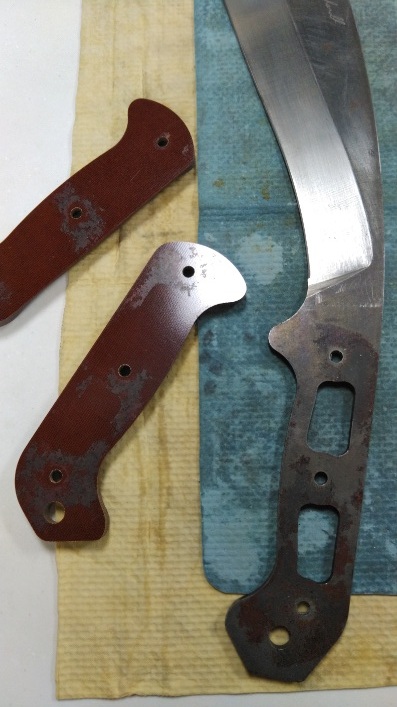
先ずは、六角のボルトを緩めてグリップを外し、錆を落とします。と言っても所謂、赤錆の部分をペーパーで擦り、黒く成っている部分は殆ど手を入れませんでした。下手に弄るとグリップ材との面の擦り合わせが狂って来るからです。

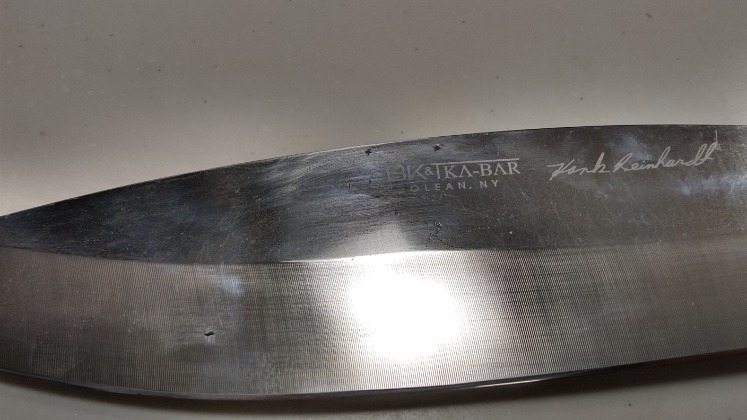
其の後、平の部分とホローグラインドの部分を磨きましたが、主に平の部分を綺麗に。但し、刻印(腐食?)部分が消えない範囲で磨き、ホローグラインドの部分は幾分、ラフに。

丸く成って居た切っ先部分の刃線は、取り敢えずエッジ(刃先)を最低限だけ削り、刃線の繋がりを意識しつつ整えました。

KIMG0526


こんな事も有ろうかと偶々、半年前に購入のアトマの小さい奴(甲丸と平)で、リカーブエッジと通常のカーブ部分を使い分けて刃を立てます。

KIMG0532

KIMG0533


次いで、ダイヤにより通常カーブの形状を整えます。

KIMG0534

KIMG0536


人造の320番で、研ぎ傷を浅く。

KIMG0537

KIMG0538


1000番と3000番で、更に傷を浅くしつつ形状を整えます。

KIMG0539

KIMG0540


天然に移行し、対馬です。

KIMG0541

KIMG0544


仕上げに丸尾山の巣板、中硬で傷消し。

KIMG0576

KIMG0577


月の輪の八枚の細い物で、リカーブエッジを仕上げて行きます。

KIMG0582

KIMG0583


最終仕上げは、中山の合いさっぽい物で。リカーブエッジは、細い物の面にアールを付けて。

KIMG0579

KIMG0581


研ぎ上がりです。強度を確保しつつも切れを重視し、更に初期のバランスと状態を崩したく無いとの御要望に沿って、小刃の幅も最低限の広げ方としました。

刃渡りと形状から、振り回す・叩き付ける使い方が予想されますので、小刃のベースは25度(切っ先)~30度(刃元)くらい、刃先最先端は40度前後としました。これでも、ナイロン程度は楽に切れますので。

KIMG0584


刃部のアップ

KIMG0586


刃先拡大画像

Still_2026-08-20_041901_60.0X_N0007


KIMG0587


ブラックモデルも、シルバーモデに準じた手順で。

KIMG0522


KIMG0590


Still_2026-08-20_041943_60.0X_N0008


KIMG0591


此処までで問題が無いか、最終確認の画像添付メールで伺った所、もっと切っ先を鋭くしてブラックモデルと相似形にして欲しいとの事で。

グラインダーとベルトサンダーで背面から削り、少々ながら峰のカーブを直線的にする事で、鋭さをアップしました。其れに伴い切っ先周辺を研ぎ直し、その他の刃線部分も整合性が取れる様に調整し直して御返送に。

一旦は此れで安心と思って居たのですが、やはり何とかシルバーモデルの切っ先を、もっと鋭く出来ないかとの御相談が。色々と、刃線の位置と切っ先の減った刃渡りの関係から、御要望を実現するには如何なる手順が必要か?等の御説明のメールを御送りしたりして居ます。

もしかすると、研ぎの御依頼の追加の運びに成るかも知れませんが、先ずは今回の研ぎの御依頼、有り難う御座いました。


玉鋼の本焼きの御依頼


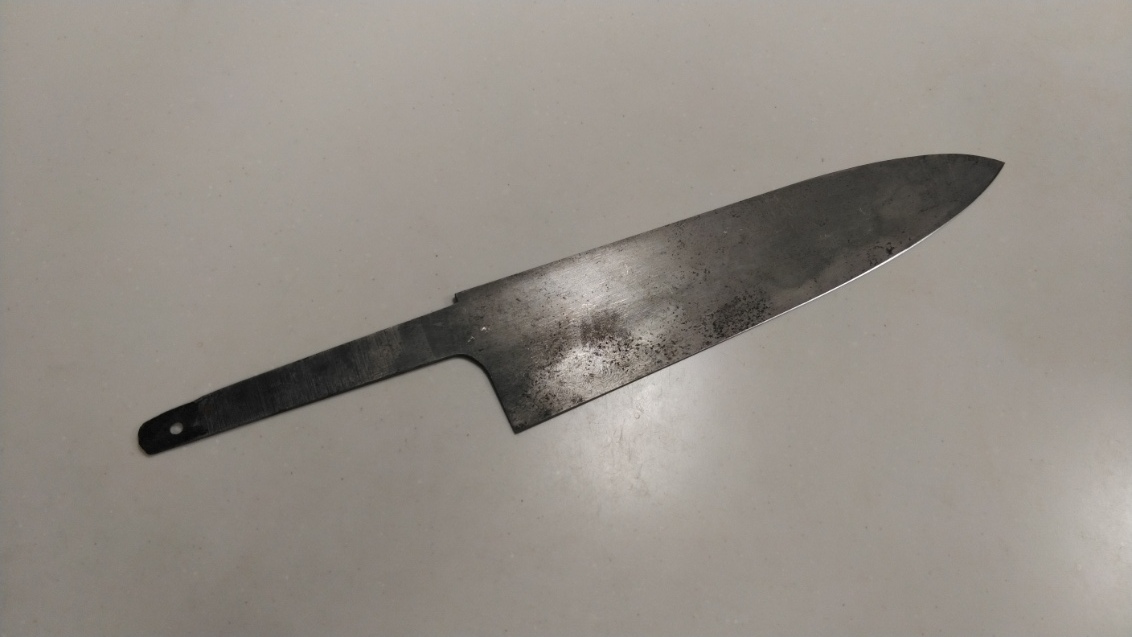
先々週あたりに、知人の方から手持ちの作り掛けの包丁を受け取って帰りました。砂鉄から作った玉鋼製の物だそうで、鍛えた模様も見て取れる、所謂、本焼き包丁に則っている作風です。

とは言え、作り掛けですし数年間?置かれていたらしく、全体的に錆も見られました。其れ以外には、刃線に近い部分の肉の取り方が、元側の六割と先側の四割で幾分、逆に成って居たので其の部分も修正しつつ錆を落として研いで行きました。


研ぎ前の状態。此処から、各段階の布ペーパーと400番の人造砥石の小割りを併用し、錆を落として行きました。

KIMG0487

KIMG0488


粗方の錆を除去出来た所でダイヤモンド砥石で刃先周辺を整え、次いで人造の320番(ビトリファイド)と600番(マグネシア)を使って研いで行きます。

主として側面の厚みを刃先方向へ向かって薄くして行き、刃先その物も適度に厚みを残しつつも薄く。更には、全体的に切っ先方向へ向かって厚み取りです。

KIMG0489

KIMG0490


人造の1000番と3000番で、研ぎ傷を浅くしつつ形状の精度の向上を狙います。

KIMG0492

KIMG0493


天然に移行し、対馬で更に研ぎ記事を細かく。

KIMG0494

KIMG0495


丸尾山の白巣板・敷き内曇りで、傷を消しつつ研ぎ肌の出方も確認。

KIMG0496

KIMG0497


仮の切り刃を設定し、其の部分と平に相当する部分との繋ぎ目の三つの範囲を破綻せず繋がる様に。

KIMG0498

KIMG0499


出来上がった形状を突き詰めながら、研ぎ目を細かくして行きます。どうやら、刃線上の刃元寄り、4㎝メートル程と切っ先カーブの一部(1cm程)に切れが出難い箇所が。

研ぎ進めると、刃元側は改善して行くものの、カーブの開始部分は余り変わらず。しかし、他の部分が揃っている以上、更に減らすのも憚られましたので(実際、野菜を切っても影響は些末)留めました。

KIMG0502

KIMG0503


とは言え、少しでも万全の切れを確保すべく、最終仕上げで水浅葱を。此れで双方、改善が見られ、特に刃元寄りの懸念は殆ど払拭されました。

KIMG0504

KIMG0505


研ぎ上がり、全体画像です。

KIMG0506


刃部のアップ。届けに出掛けるのを急ぎ過ぎ、拡大画像は撮れていませんでした(笑)。

KIMG0511


KIMG0516


今回の刃を預かる際、持ち主から聞いた話です。「村上の研ぎは、切れは兎も角、形が綺麗でない」と批評する方が居たとか。

其れはそうでしょう、私は当初から(天然砥石を除いて)普通に手に入る道具立てで、(頑張れば)一般人でも手を出せるメンテナンスレベルを標榜して居ます。研がれた刃物が手元に帰って来ても、手入れが出来なくては維持管理も難しく成るでしょうから。

其の上で研ぎ方も、切れ(極端な薄さと鋭角に頼らず)と並ぶ刃持ち、加えて切る際の抜けと、余分に減らさない事を旨として居ます。従って、刃持ちを無視して切れに相当、振り分けるのは未だアレンジの範囲ですが、形状や研ぎ肌を(特に刀剣研磨の観点から)最優先にした研ぎ方は取りません。

もしも極端に所謂、「刀剣研磨的見地からの形状・傷一つ無い綺麗な状態」を求められる方には、御注意を御願い致します。しかし、全く切れなかった・直ぐに切れなくなった、等のクレームには無茶な扱いで無い限り、対応させて頂きますし一緒に最適な研ぎ方と仕上がりを追求したいと思って居ます。


宮崎県のI様からの御依頼


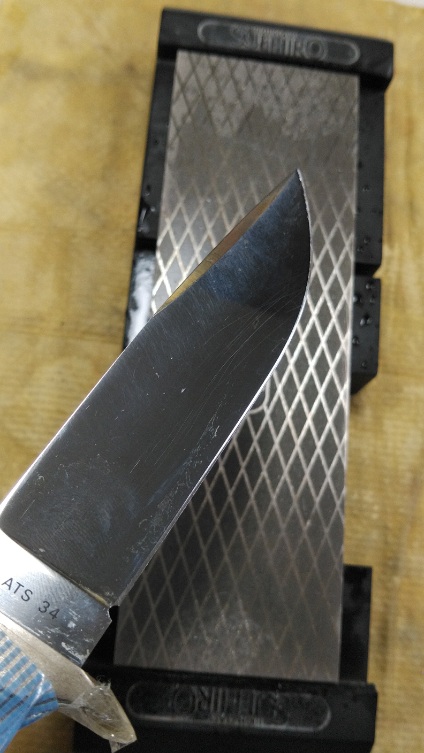
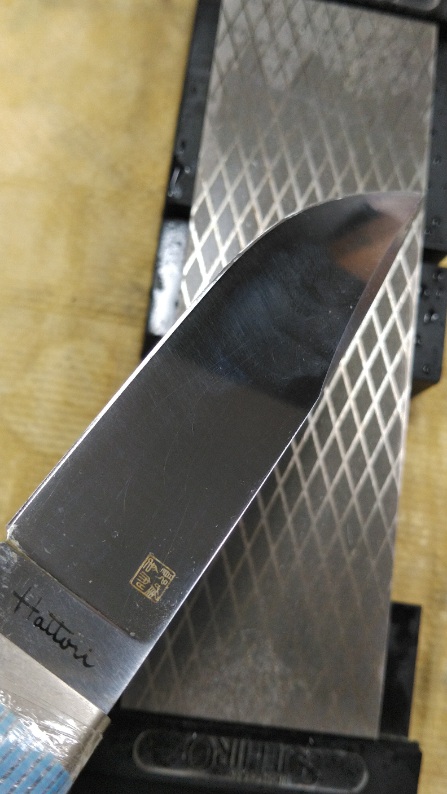
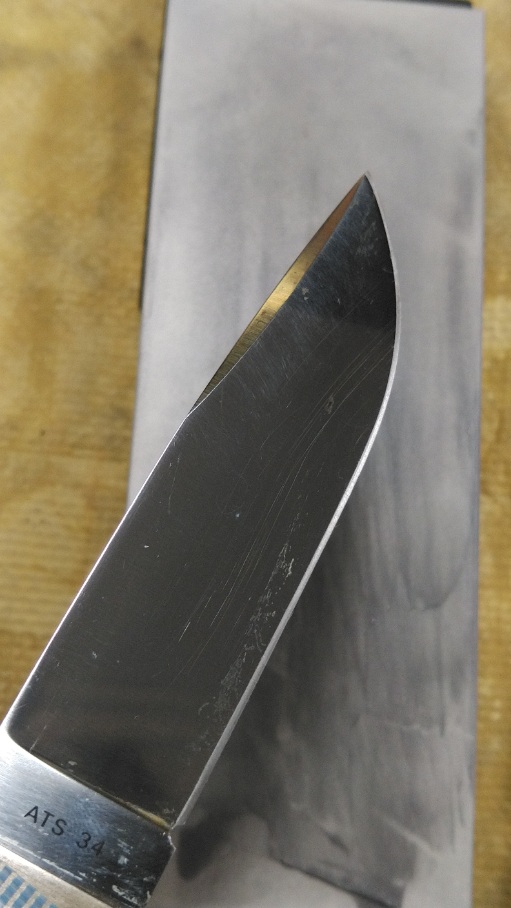
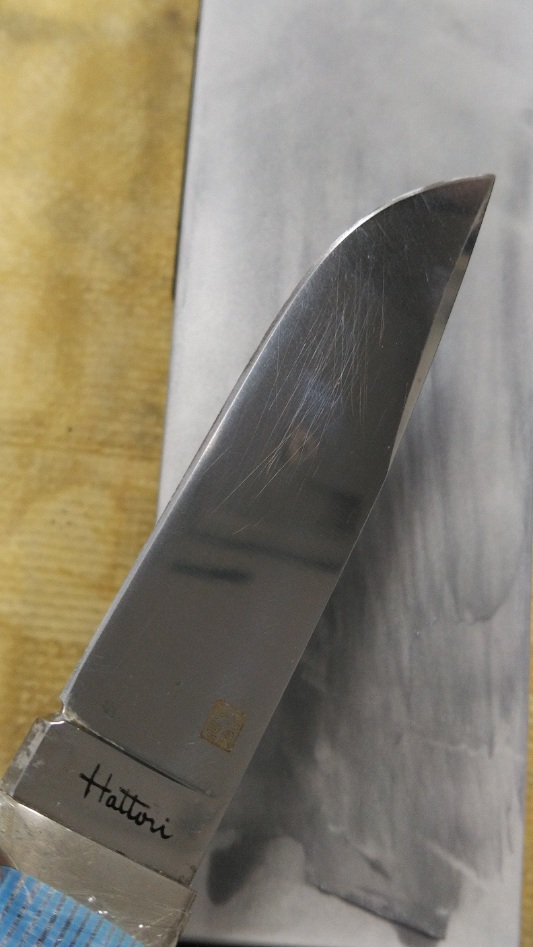
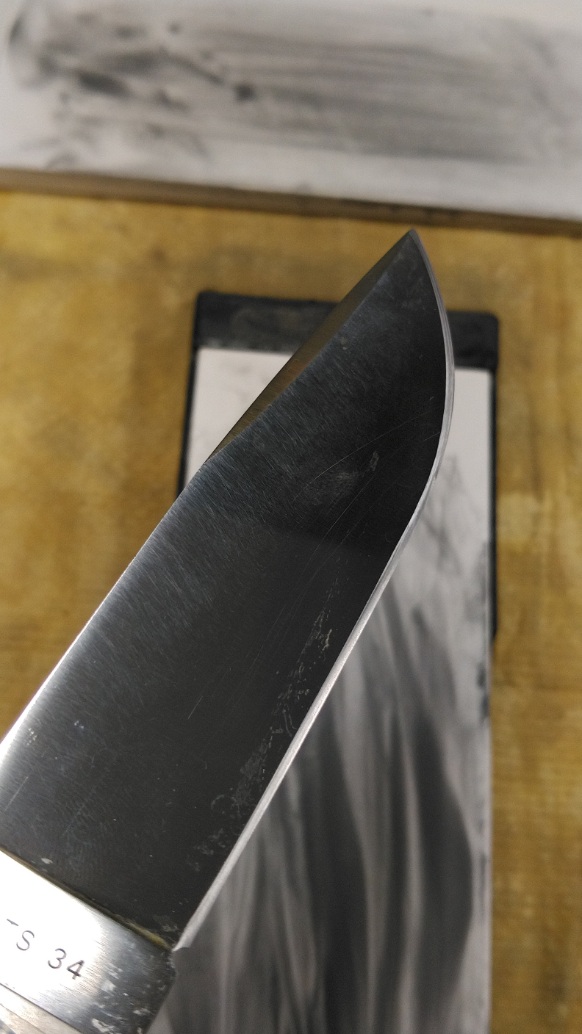
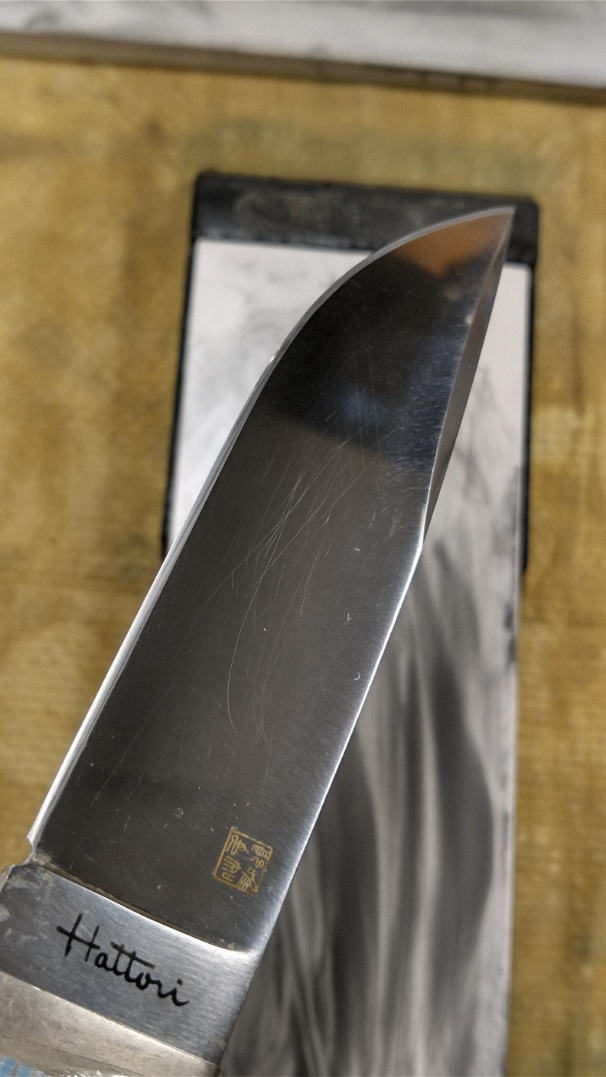
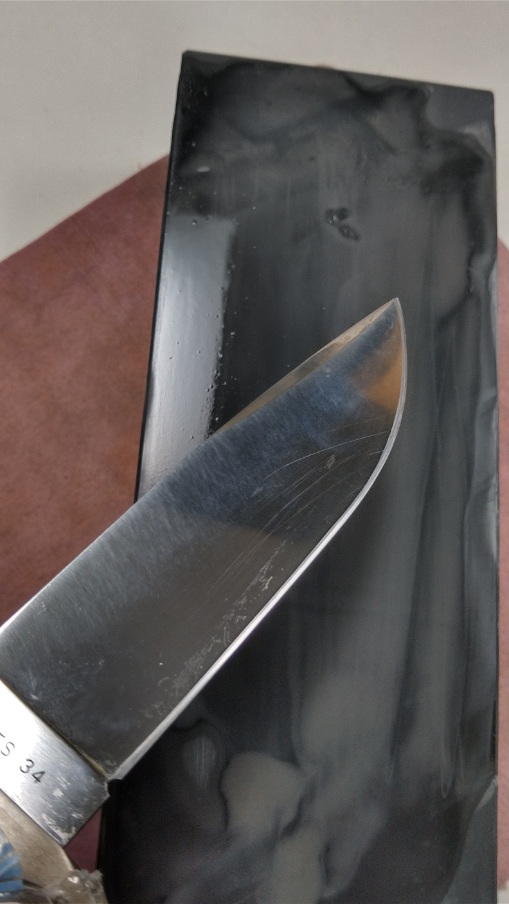
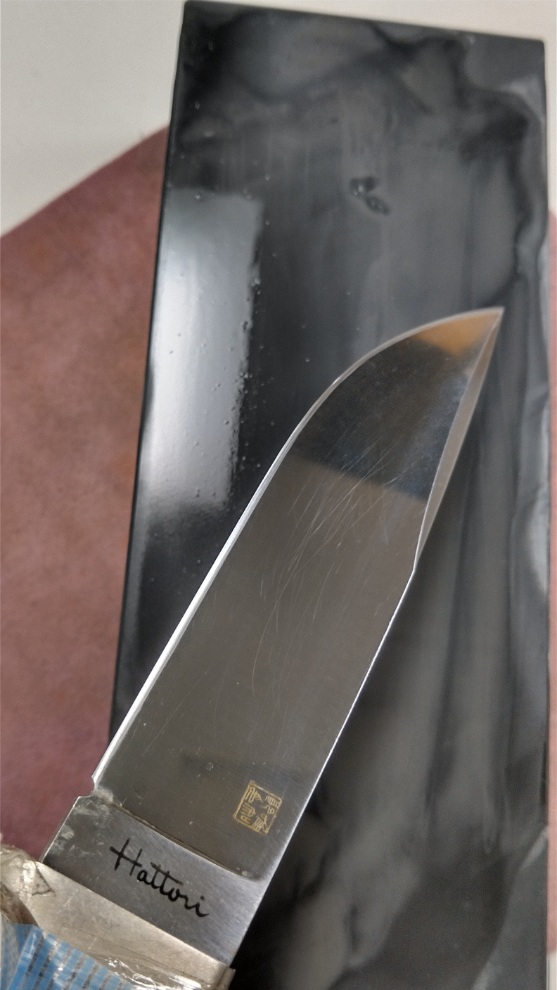
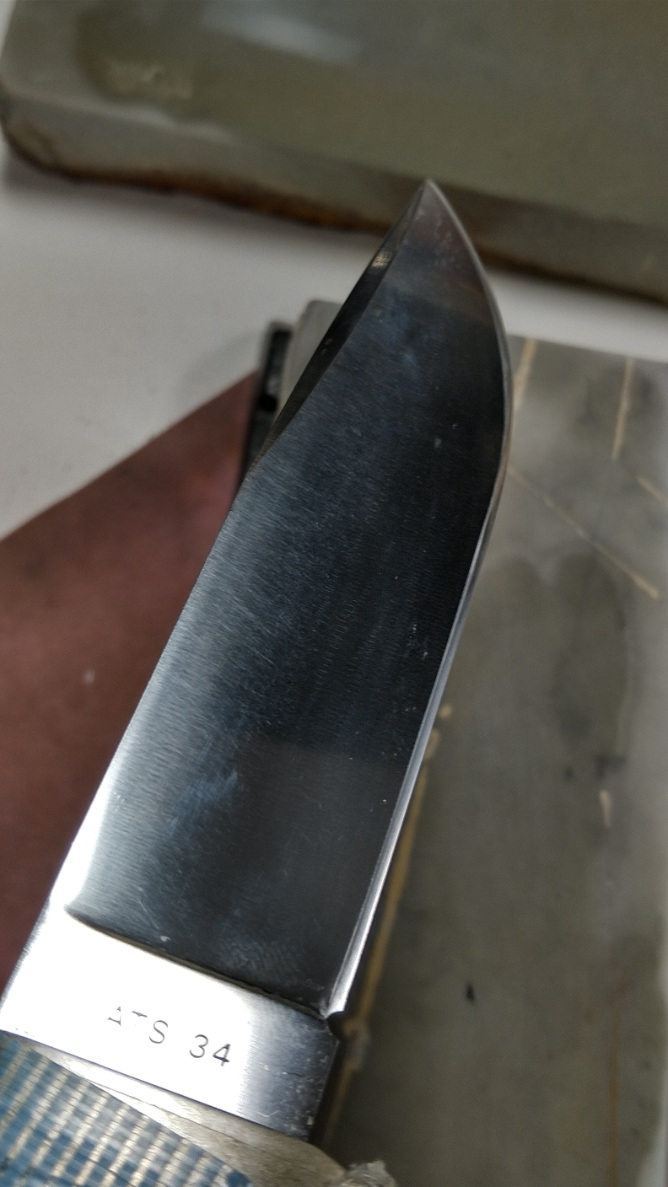
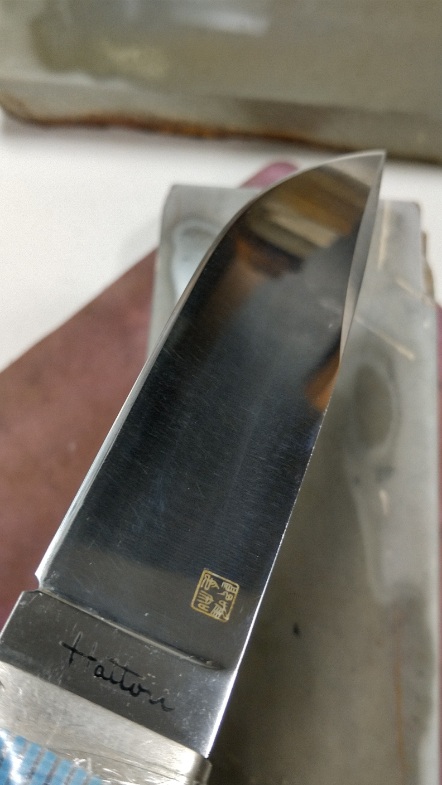
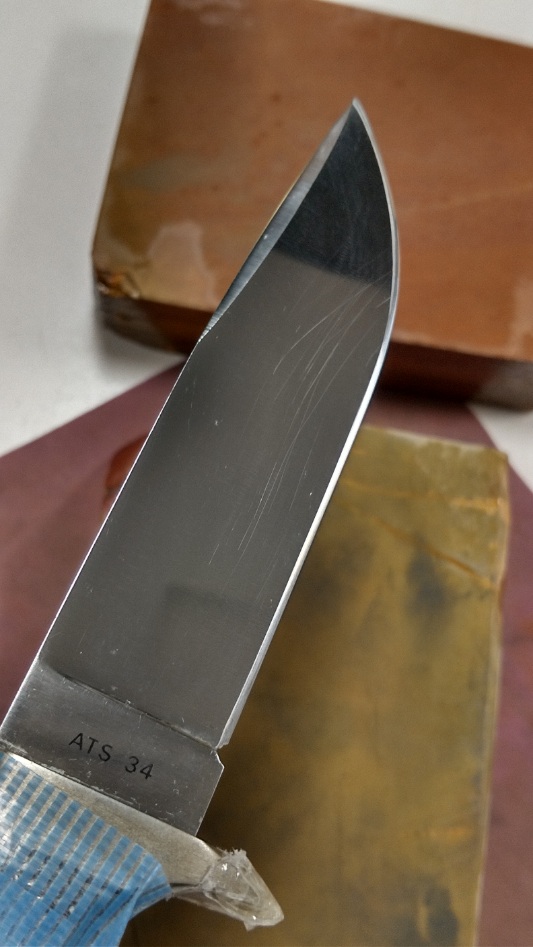
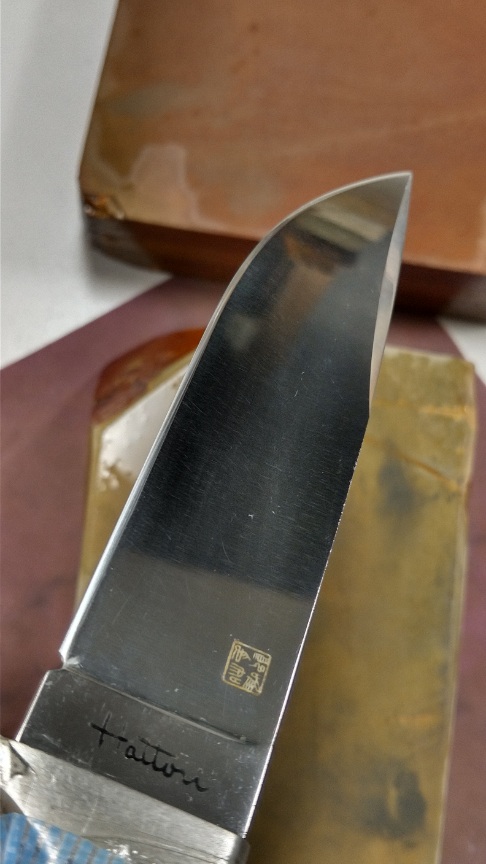
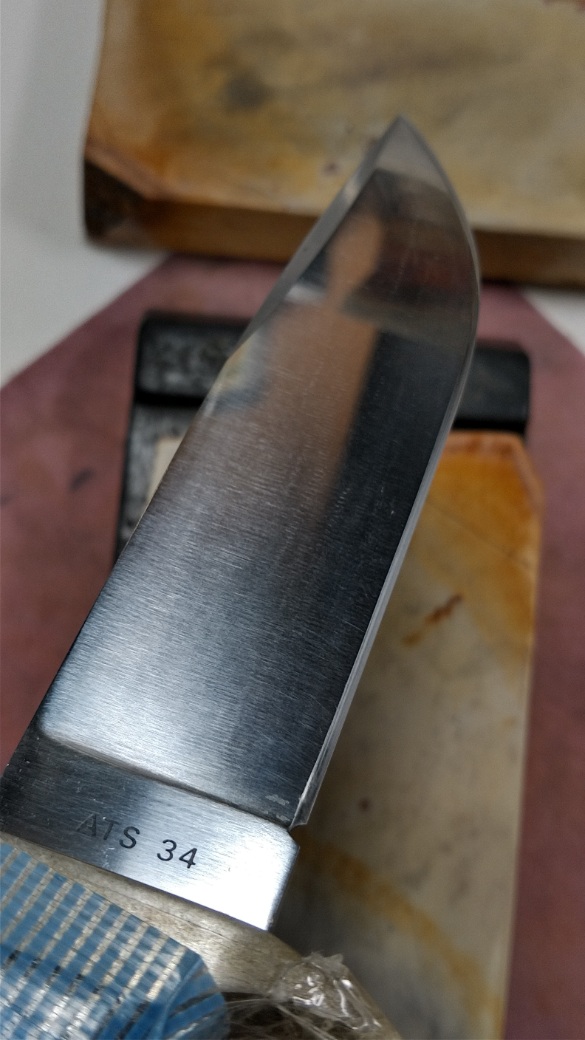
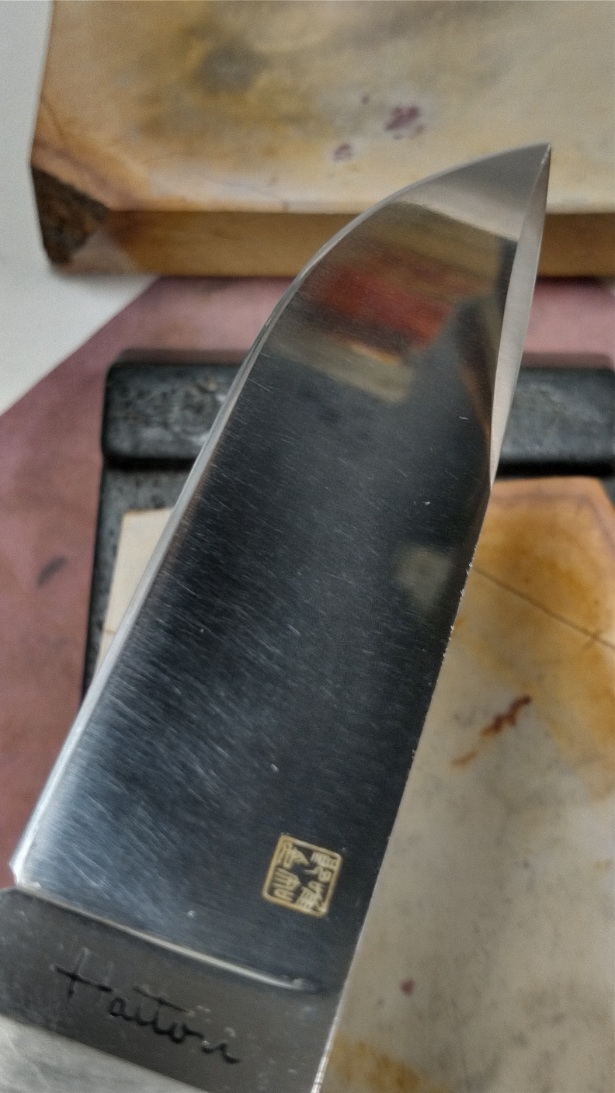
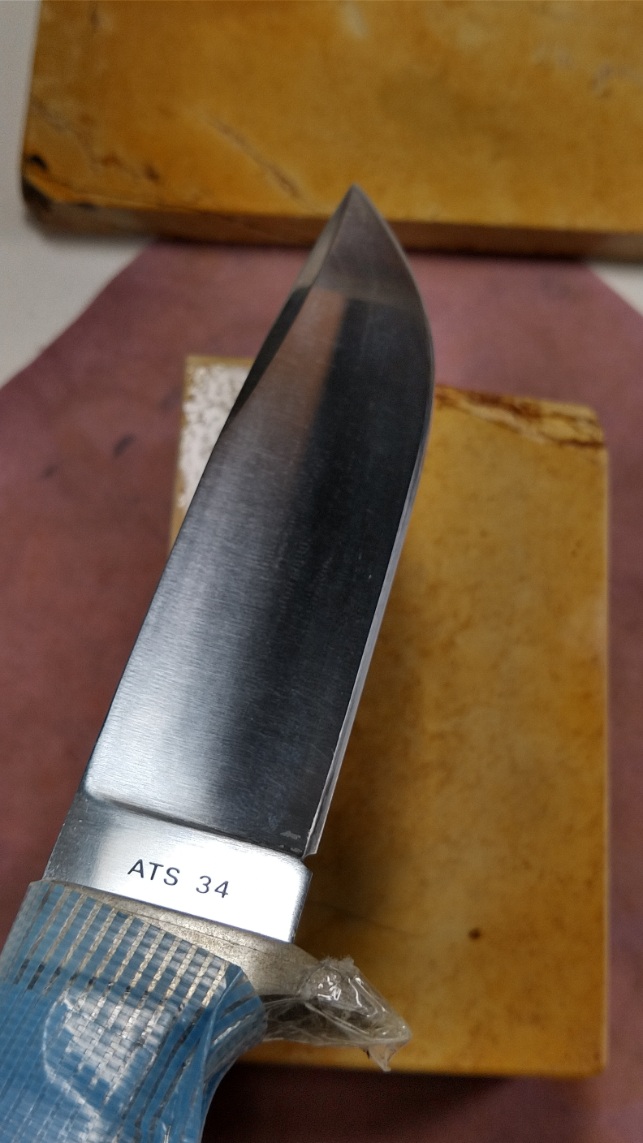
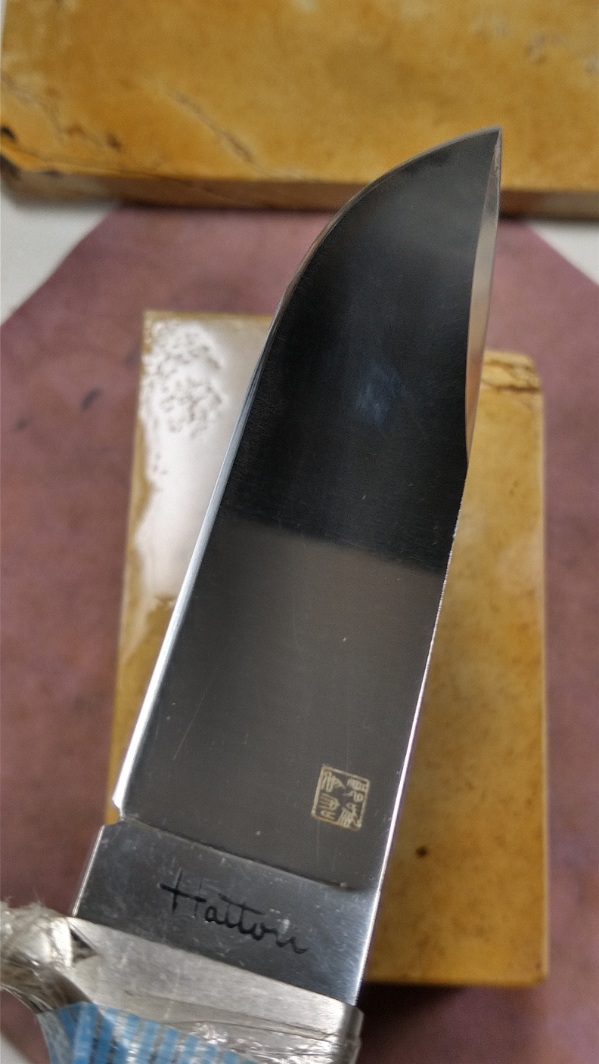
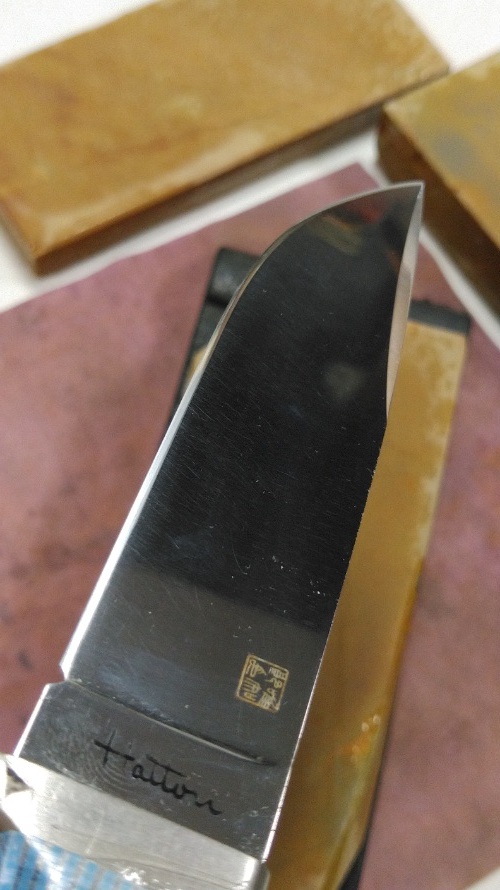
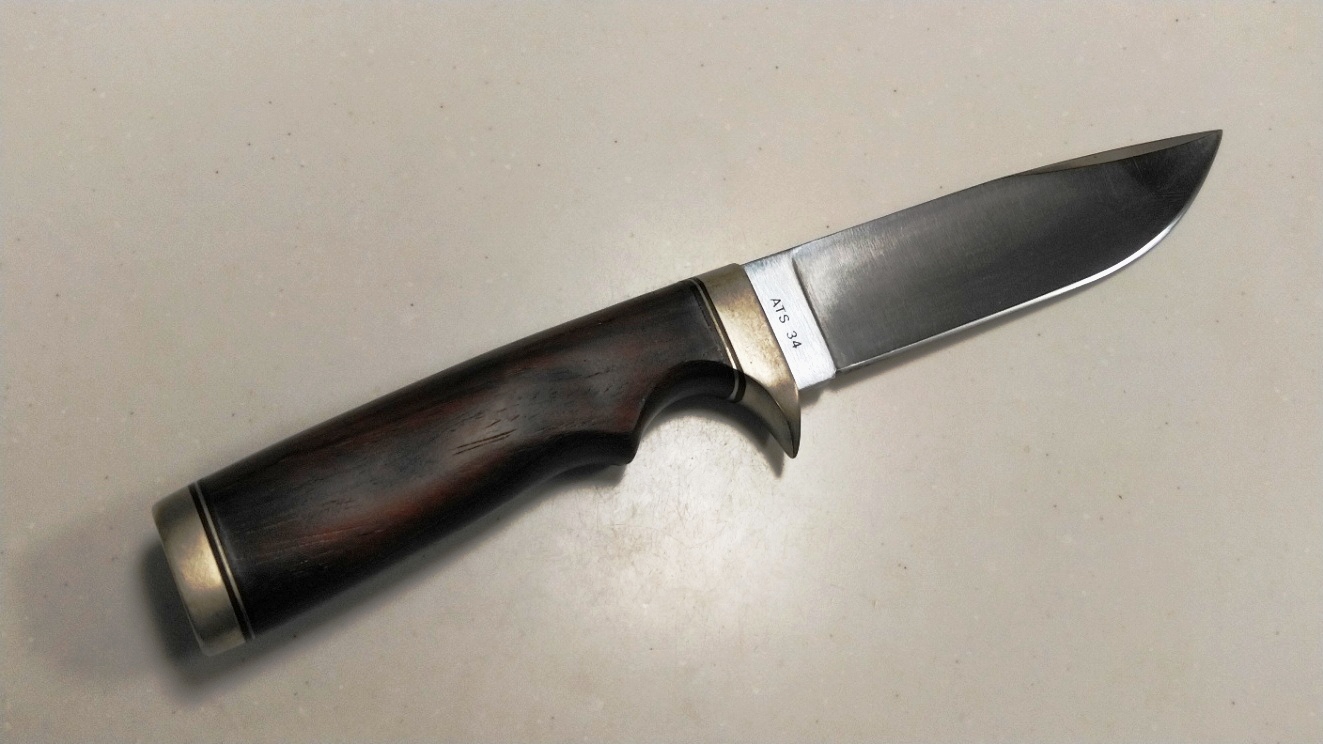
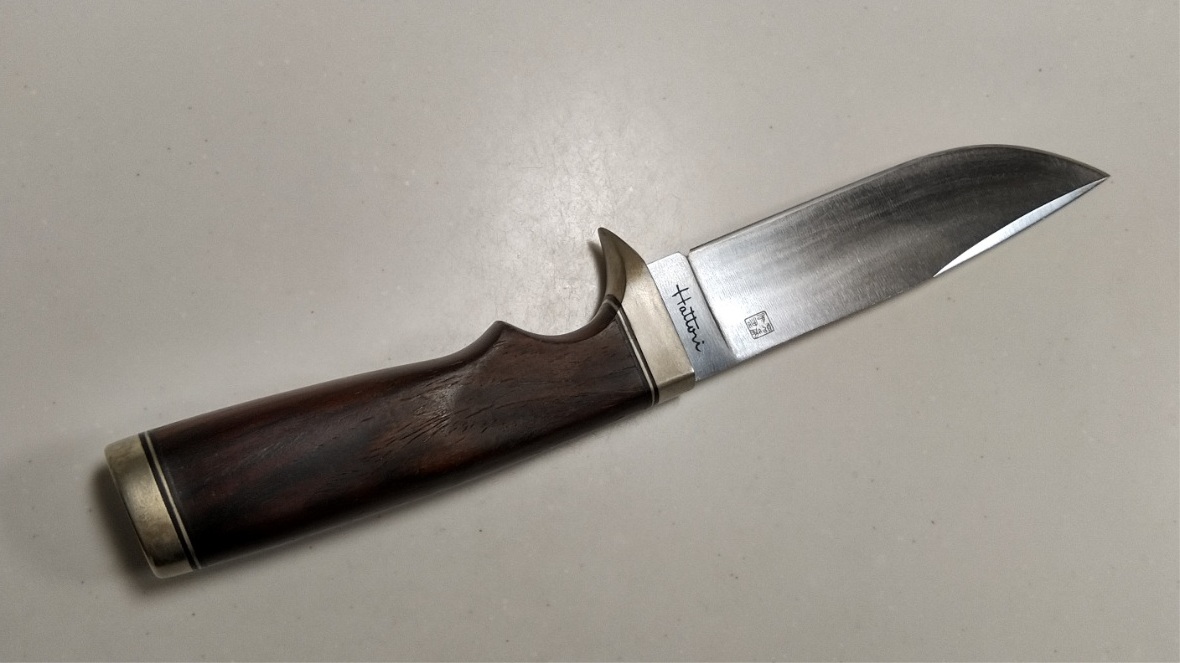
先日、宮崎県のI様から研ぎの御依頼で、服部のナイフを御送り頂きました。20年、大事に御使いだったそうですので、適度に使い込まれては居てもボロボロとは程遠い状態を保っています。


研ぎ前の状態。料理には頻繁に御使用だそうですが、此れ迄に研がれた事は無いそうで。

KIMG0423


変に研がれていない為に?刃線に異常は有りません。そして刃先にも大きな欠けは無く、摩耗のみと言って良い程度です。

KIMG0426


KIMG0427


研ぎ始めは、ダイヤからです。刃先の摩耗部分を削り落とします。小刃のベースとして片側、刃元20度強から切っ先20度で。

KIMG0428

KIMG0429


人造の230番で、研ぎ目を細かくしつつ精度を上げます。更に、小刃全体の角度を若干、鋭角に。(小刃の峰側に付いた)ダイヤの傷の除去も兼ねています。

KIMG0430

KIMG0431


人造の1000番・3000番で、更に研ぎ傷を消しつつ精度を上げます。より切っ先に向けての鋭角化・刃先最先端へ向けて鈍角化も行ないます。

KIMG0433

KIMG0435


天然に移行し、対馬です。傷を消しつつ、全体を均します。

KIMG0436

KIMG0437


奥殿の硬口の天井巣板・同じく千枚っぽい物で仕上げ研ぎ。

KIMG0438

KIMG0439


最終仕上げとして、中山の戸前っぽいのと合いさを試しましたが、相性的にもう一段、上を目指せそうかなと。

KIMG0440

KIMG0441


奥殿の硬口巣板の白で。相性的には良かったのですが、念の為にもう一種類を。

KIMG0442

KIMG0444


奥殿の硬口巣板の茶色。同じく良かったのですが、切れの感触をサクサクと滑らかの中間にしたかった為、駄目押しでもう一段。

KIMG0445

KIMG0446


中山の硬口、巣板層の近辺の戸前っぽい物。持ち出した三つの内から、(中山としては)シャリシャリ気味の物で完了です。

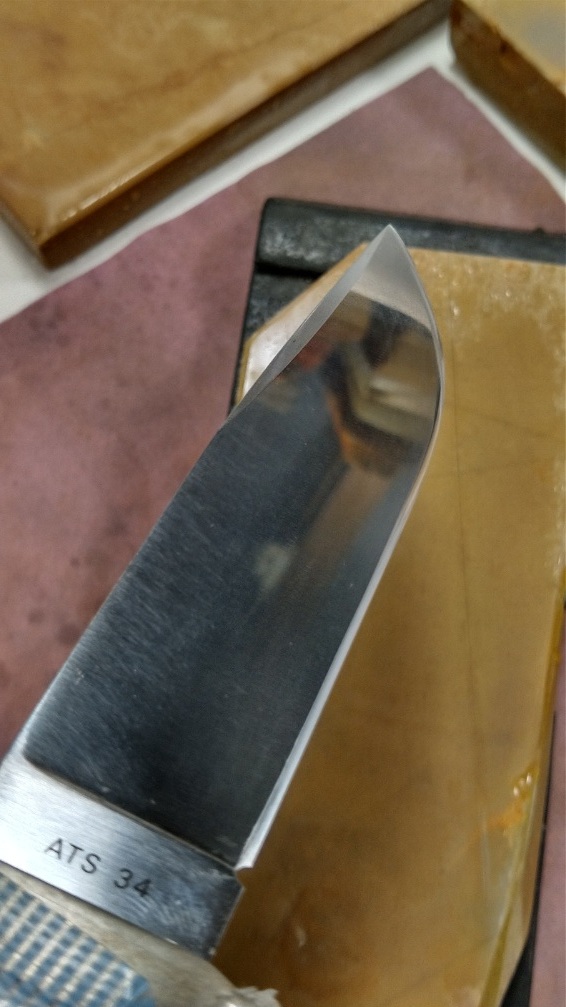
鋼材(と熱処理にも因りますが)の傾向として、ATS34の最終は、極限まで細かい物よりもサラッとした性状の砥粒・砥面の砥石が合うと感じての決定です。野菜以外にも生の蛸を対象にするとの事で、何方にも対応する意味でも個性を引き出す方向で。

KIMG0447

KIMG0448


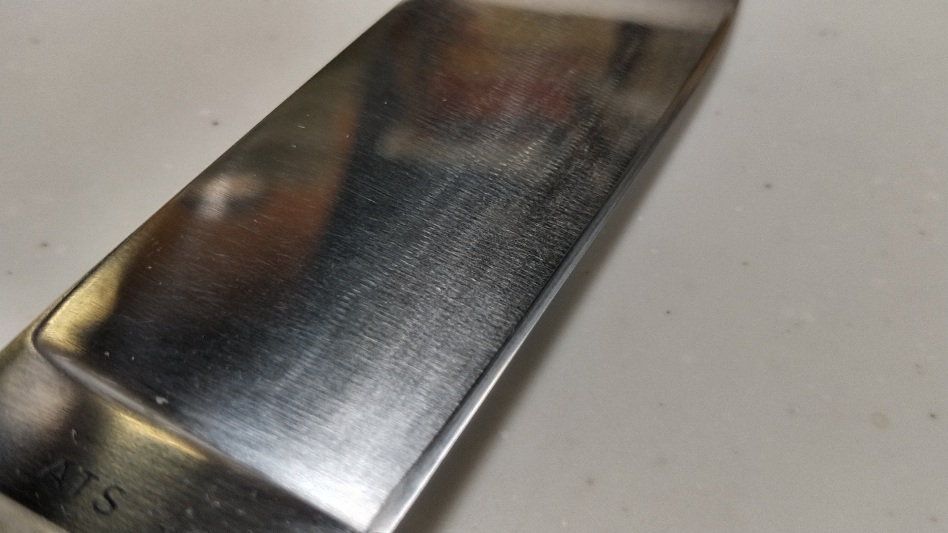
研ぎ上がりです。

KIMG0449


KIMG0450


Still_2026-07-21_154821_60.0X_N0003


KIMG0452


御依頼品に釣られて?私の手持ちの、古い服部のナイフから二つばかり(笑)。


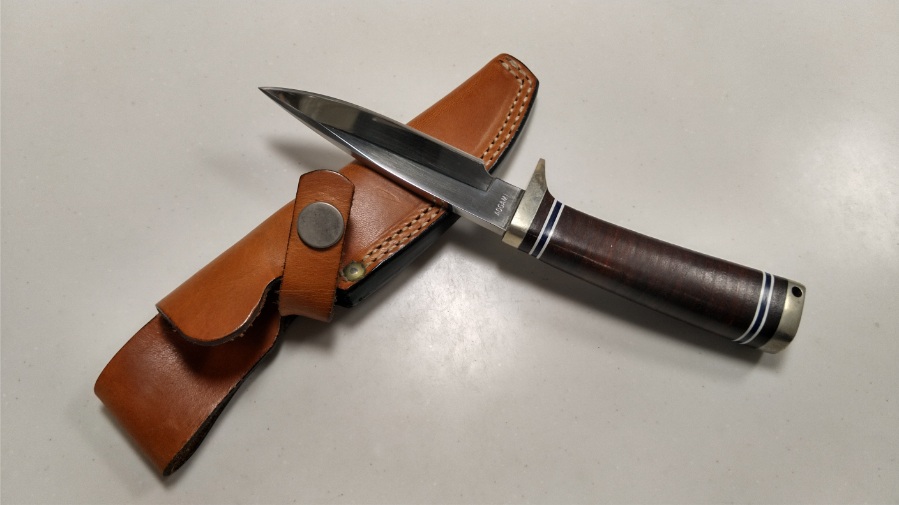
シースナイフとしては唯一、在籍中に購入した物。レザーワッシャーハンドルで、ブレードに使用されて居るのは青紙(恐らく二号)です。錆に注意は必要ですが、研ぎ易さと特有の切れ加減には個性を感じます(やや柔らか目かも)。

KIMG0419


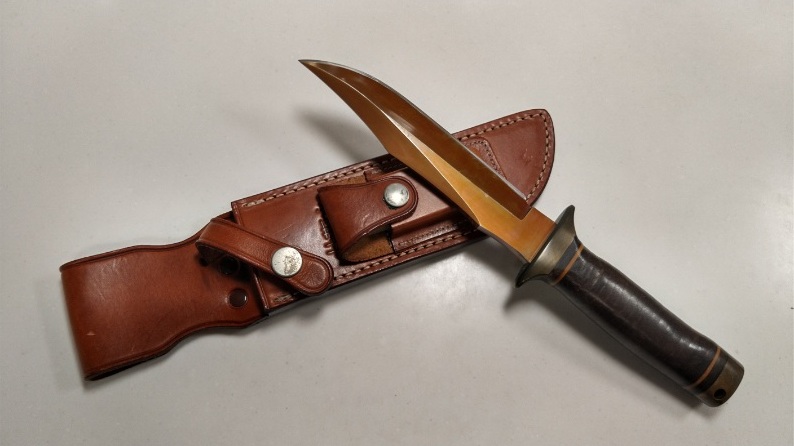
会社を辞するに当たって、好きな物を持ってけと言われて私が選んだのが、下掲の物です。元は、ベトナム戦争中の要請から生まれたそうですが、YHBと言う鋼材を使用したナイフです(同系にステンレス・炭素鋼のモデルあり)。30年近く前の物ですが、その時点ですでにデッドストックとして放置気味だった一本を渡されました(笑)。餞別に渡す物の選別にも、個性の発露が伺えますね。

因みにYHBは、有名なM2と同じくハイス鋼(ハイスピードツールスチール)の範疇ですが、モリブデン系である前者と比較して、タングステン系の特性上、高硬度では有りますが幾分か靭性に劣る傾向との説明を記憶しています。実際、研いだり使用したりの経験からも、頷ける内容だと感じています。

KIMG0416


此の度はI様には、研ぎの御依頼を頂きまして有り難う御座いました。(私の基本姿勢では有りますが)余り、元の状態を変えない方が良さそうとの判断から、そして初回の研ぎと言う事も有り(刃先の厚さも限度内)小刃のアレンジに留めました。

原型を気にしなければ、切れ向上の為に刃体側面の厚さを変える・刃体側面の一定範囲を切り刃状に厚みを変える(下掲参照)等も選択肢としては有るのですが、御好みでは無い様でしたので。

もしも御手元に到着し、問題など有りましたら刃先角度の再調整も致しますので、御申し出下さい。

(※ ナイフの到着後に送信下さったメールにて、トマトやオクラで試した所、之までに無い吸い込まれて行く様な感覚とのコメントを頂き、安心しました)


KIMG0453

普通のステンレスの一枚物の小三徳です。やや刃先周辺の厚みが気に成るのと、左右での肉の取り方の相違から、小刃の幅のバランス悪化に繋がって居た為、軽く切り刃状に変更しました。


久々の御依頼とホームページの改善


久々に、ベスパのディ―ラーのT様から、研ぎの御依頼を頂きました。まあ、切っ掛けは私の方から、ホームページの不調とパソコンの買い替えの相談からでしたが(笑)。

ホームページの「研ぎ(研ぎの御依頼)」と「御問い合わせ」のページから、当方のアドレスに送信が出来なかった事。並びに型遅れに成ったノートパソコンの方の代替機種の相談の帰りに、御依頼の流れでした。


預かって持ち帰り包みから出すまでは、馴染みの三徳の何れかと思って居たのですが箱が見えた時点で、服部刃物の先輩に依頼した牛刀だと気付きました。

当然、新入りですので傷み方も少なく、刃先の損耗も目立つ程では有りませんでした。其れでも依頼を下さったのは、新品時の刃先に物足りなさを感じての事かなと拝察しました。

研ぎ前の状態、全体画像。

KIMG0340


刃部のアップですが新品時は、かなり幅の狭い小刃で仕上げらています。購入者が好みの刃付けを出来る様に、一定以下の厚みに仕立てられて居る上、刃体の厚みも相応にテーパー化されて居ます。

従って、小刃の幅を僅かに広げ、其の中で切っ先方向に向かって鋭角化。刃先最先端は刃先方向に向かって鈍角化します。

KIMG0341


KIMG0343


研ぎ始めは、人造の320番です。初期刃付けの小刃と、僅かながらも存在していた刃先の捲れや微細な欠けも削り落とします。「

KIMG0344

KIMG0345


引き続き、人造の1000番と2000番です。やや小刃の幅を広げつつ、320番の研ぎ目を細かくして行きます。

KIMG0346

KIMG0347


天然に移行し、対馬です。更に小刃の幅を広げつつ、より形状を正確に。

KIMG0348

KIMG0351


梅ケ畑の赤ピン、やや軟口から中硬と、硬口から超硬口の二種で仕上げ研ぎ。しかし切れの加減を試した後、奥殿の浅葱で最終仕上げとしました。

KIMG0352

KIMG0353


研ぎ上がりです。

KIMG0356


KIMG0357


Still_2026-06-19_113407_60.0X_N0008


KIMG0358

新品時から、殆ど刃先の処理だけの最初の研ぎですので、外観的には著変無しですね。若干ですが表面に水滴の跡か何かが見受けられましたので、軽く磨いて置きました。

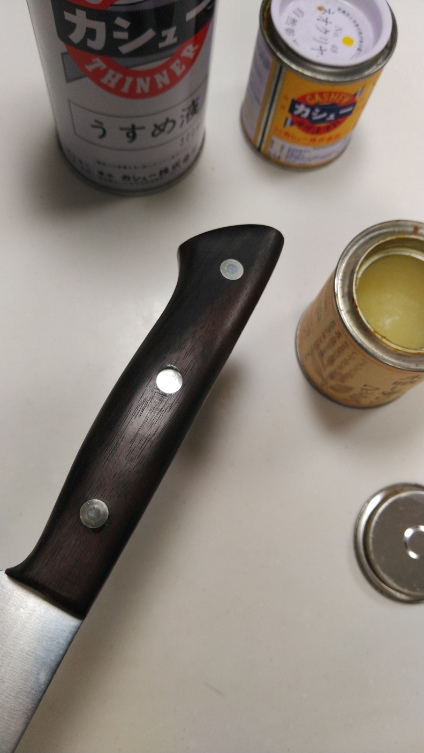
他には、予想以上に木製ハンドルが水分の影響を受けていたので、自分の紫檀ハンドル(今回の御依頼品と同一素材)に施している処理の簡略版を御節介しておきました。

漆で言う拭き漆の真似事をカシューでやる事と、木材の表面処理剤・蜜蝋の三段階の内、カシューと蜜蝋でササっと。但し、布ペーパーの2400・4000・6000・8000の其々の番手で大まかに傷消し・形状を整えた後にです。


KIMG0367


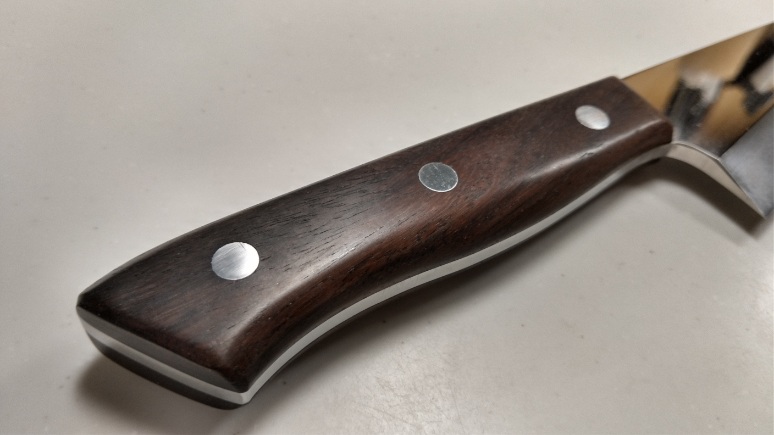
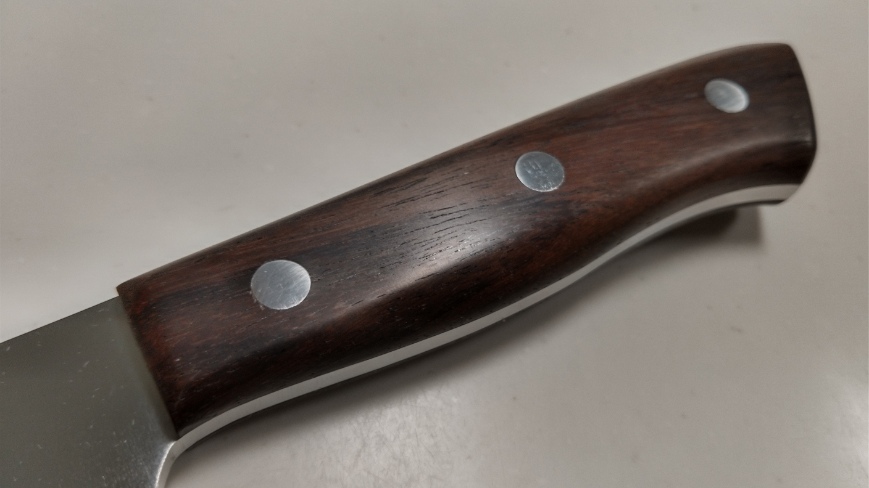
因みに、手持ちの紫檀ハンドルです。此れは、上記の操作を数回繰り返した結果で、水洗いは勿論のこと洗剤で洗っても影響は少なく成って居ます。

此の個体は、かなり厚手でゴツゴツした形状でも有った為、通常の1000番の耐水ペーパーで相当に削り込めました。よって、傷の少なさや表面の艶もマズマズ。しかし、ハンドルの太さや角ばり方次第で、削れる量にも限界は有りますね。

KIMG0370

KIMG0371


カシューは勿論、拭き取り操作をしなければ、普通にクリアコートした風に仕上がります。

KIMG0372


T様には以前から時々、ベスパ以外にもパソコン関連で御世話に成って居たのですが、今回は先日、Gmailから「料金が知りたいがページが見られない」旨の文面が届き、私の知る所と成りました。

数日かけて、対応をして頂いたので以下の通り、何とか機能を果たせる状態まで持ち込んで頂きました。

KIMG0373


KIMG0380


此の度は研ぎの御依頼、並びにホームページの調整も頂きまして、有り難う御座います。本日は包丁を御届けしますので、宜しく御願い致します。序でに、交換の時期を過ぎてしまっていたベスパのオイル交換に付きましても、宜しく御願い致します。


おまけです。ビーフファクトリーのバックヤードで使っていた、手持ちの三本の手入れです。持ち帰ってから何度か、短時間での調整はしていましたが、時間が取れている今の内にと。

作業中の画像は無いですが、購入時は殆ど普通の両刃仕立てであった24cm筋引きです。焼きは甘目ながら元々厚みが少なく(背厚2mm)、切れはマズマズでした。主な使い道は、10㎏前後の豚の腿の分割でしたが、薄目とは言え若干の厚みの不均等を感じていました。

現場では使用上、気に成る点(抜け・走りの不安定性)への対処として、小刃の幅を広げて角度的なテーパー化を強調する事で補って居ましたが、今回は刃体側面の厚み取りから始めました。序でに、或る程度は片刃風にする為、左側面はフラット気味(刃幅の半分から極緩いハマグリ)で、右側面は殆どフラット(切り刃風幅広小刃)としました。

KIMG0359


ペーパーで磨いた為に、小刃の幅が見え難く成って居ますが、刃先から4mm前後の切り刃風(研ぎ角は20度前後)の先に刃元40度~切っ先30度の鈍角化ハマグリです。

KIMG0360


裏は、かなりフラット気味の最先端に20度程の糸引きを入れて有ります。結果的に此の形状は所謂、半諸の一種と言う事に成るでしょうか。

KIMG0361


切り付け風と、骨スキ改も切り刃を研ぎ直し、裏表共に擦過傷などを消す為に磨き直して置きました。此れで、出番が有ればすぐさま活躍してくれるでしょう。

本当は、現場で使いつつ自宅でも何度か研ぎ直しを経たものの、切り付け風の切り刃の完成度は未だ7割程度でしたので、使う頻度が下がるであろう今後は、敢えて意図的に研がねばと考えて居ます。

KIMG0362

KIMG0364


KIMG0365

KIMG0366


隣の市からの研ぎの御依頼


大阪府下の、隣接する市からT様の包丁を二本、送って頂きました。

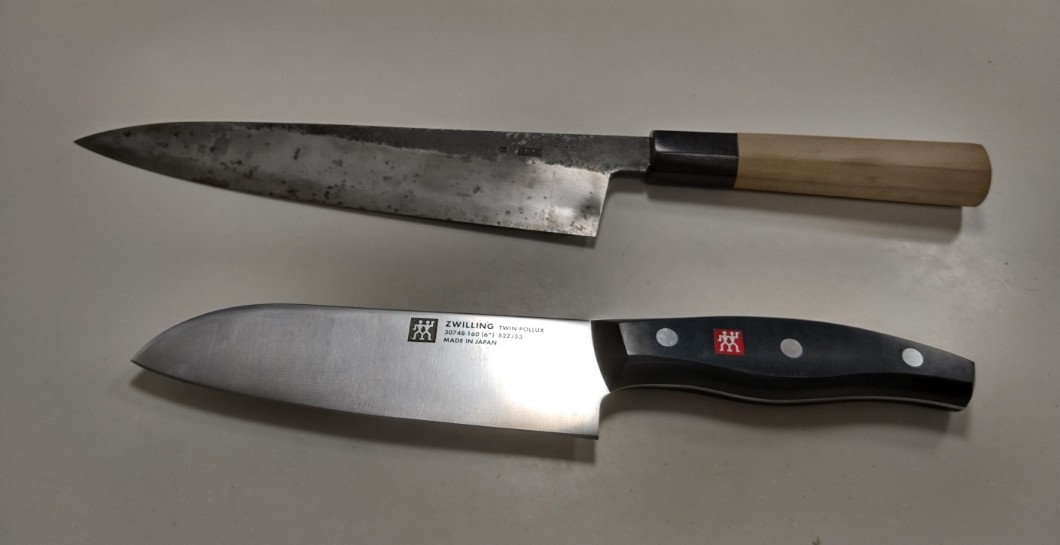
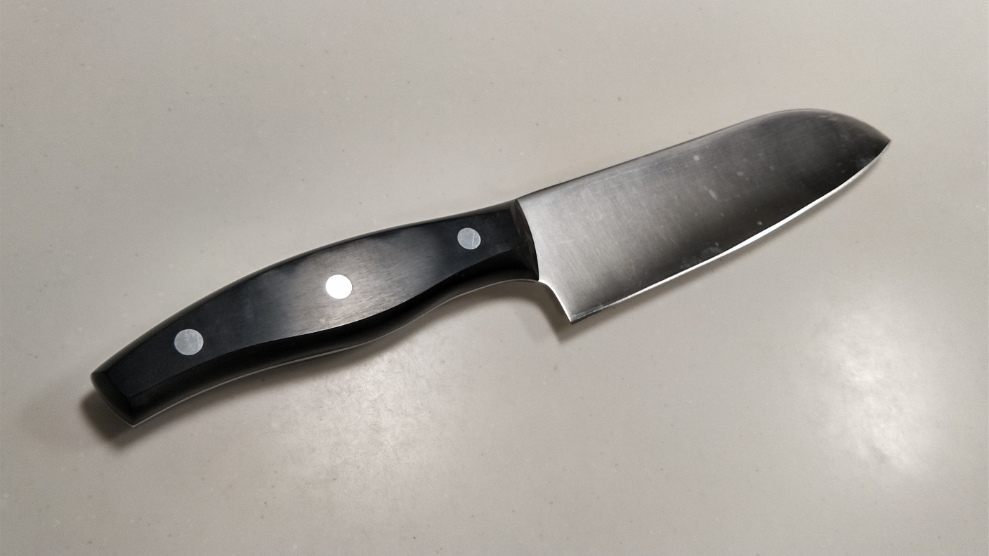
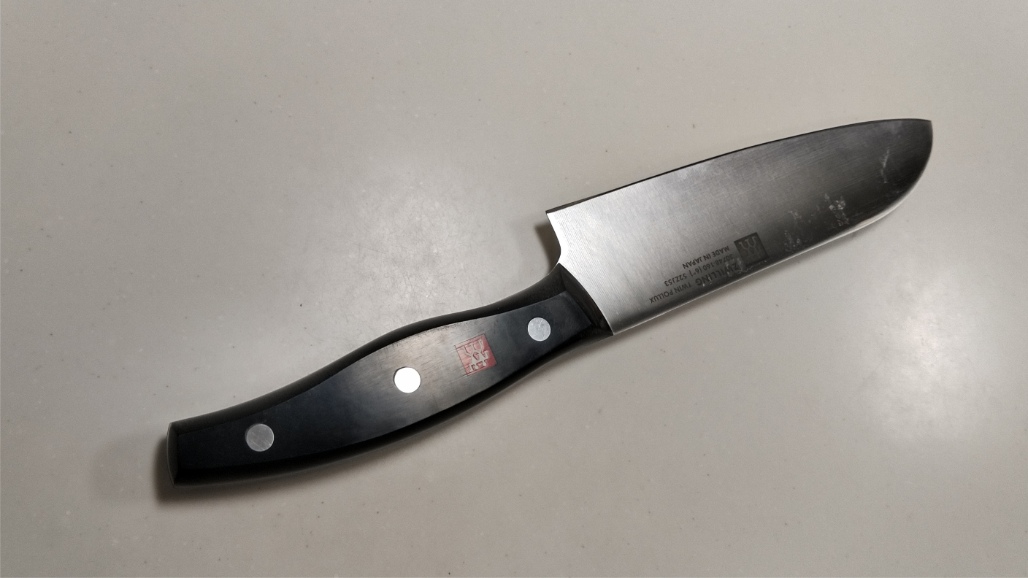
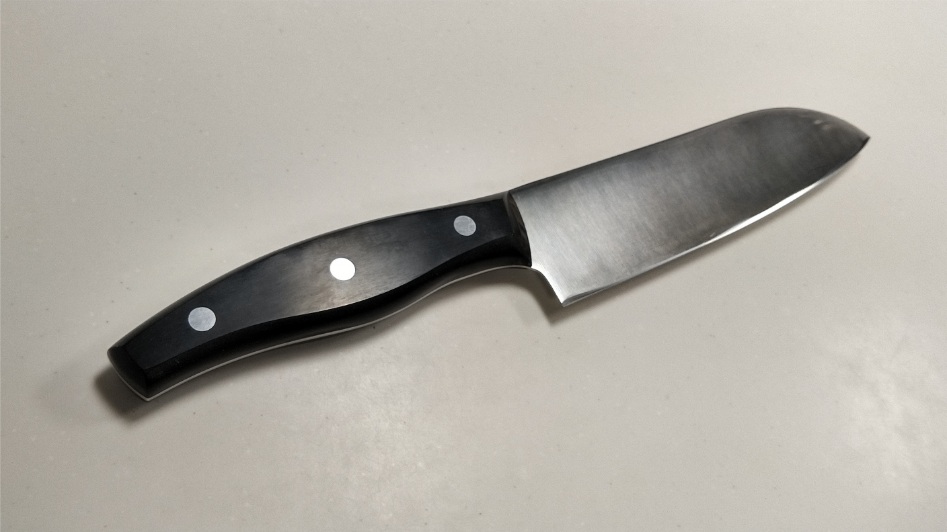
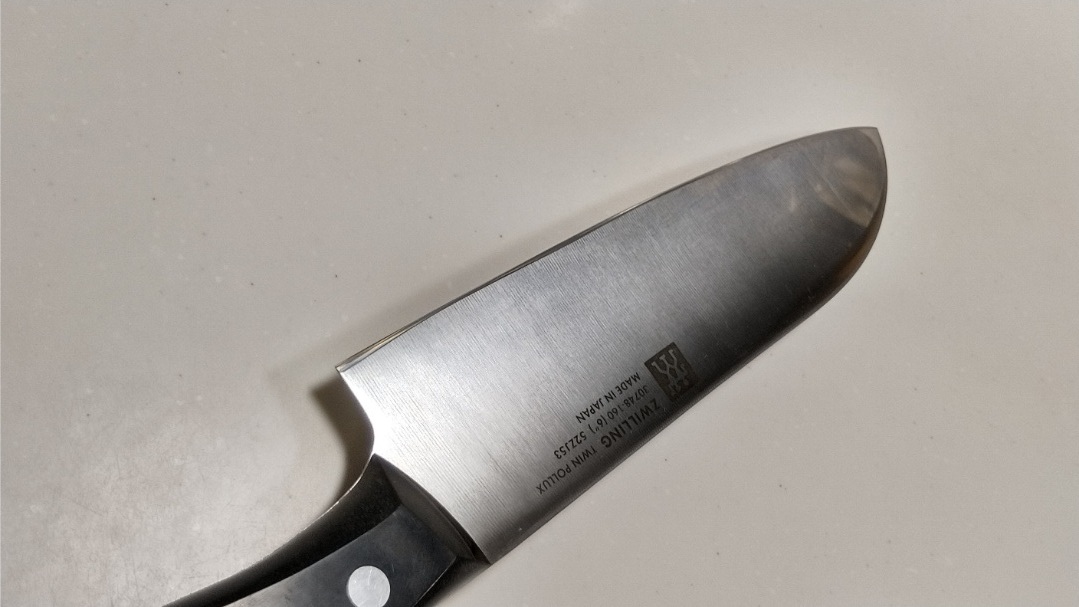
和式の牛刀(炭素鋼の三層両刃)と、洋式の三徳ですが前者は相当に切り刃が薄く研がれている事に対して、洋式の方(ツヴィリングのツインポルックス)は新品同様で。


KIMG0281


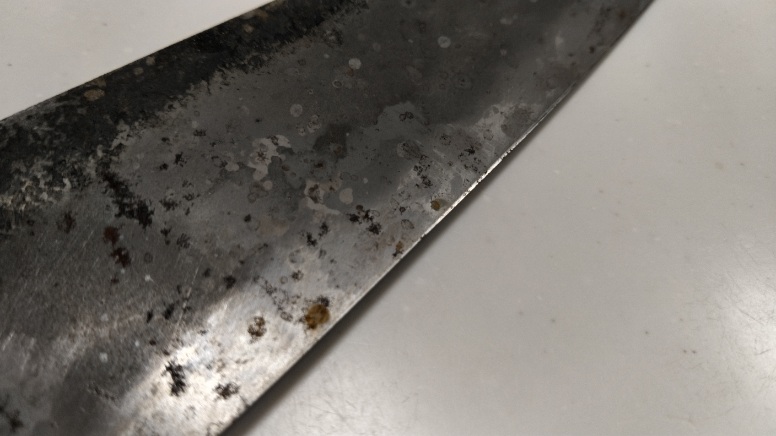
到着時に入って居た箱には、SAPPOROと在った気がしますが、其方の製造に成るんでしょうか。全体的に錆は有りますが、少なくとも確認できる刃先に欠けとして現れるまでの深さでは無さそうです。

新品時の切り刃の幅と角度は、もう少し控え目であったと思われますが、切れを追求して薄く鋭角に研ぎたくなるのは、人情としては理解できますね。刃体強度や刃先の持ち・側面抵抗の面から問題に成らない使い方(切削対象の強度や水分量・力加減・俎板の素材)である限り、其れは其れで正しいとも言えます。

KIMG0282


此れだけ、全体的に薄いので余り、切り刃に凹凸や厚みの差は無さそうかと思われたのですが・・・刃元(特に切り刃中央から刃境に掛けて)が最も薄く、切っ先カーブ手前が最も厚く、カーブから切っ先寄りがその次くらいの厚さでした。

KIMG0283


左右差は少なかったものの、よりフラット気味なのは左側で。

KIMG0284


研ぎ始めは、人造320番です。刃元が最も薄いですが本来、此の辺りは厚みを残して置きたい部分ですので、錆びの跡や初期刃付けの研磨痕?等、研ぎ落したい気持ちを抑えて程々に。

KIMG0288

KIMG0289


1000番と3000番で、傷を浅くしながら形状の精度を高めます。

中央からカーブまでは、より厚みを減らして行く必要が有りますが、研ぎシロに余裕が有る訳でも無いので、強度を落とさない程度に留意ですね。其れと同時に研ぎ目を細かくしつつ、(地金部分は薄いので微妙に刃先へ向かって厚みを抜くハマグリに留め)刃金部分は意図的に刃先側半分程を僅かに鈍角に。

KIMG0290

KIMG0291


天然に移行し、対馬です。全体的な厚み調整を終え、人造の研ぎ目を減らします。

KIMG0292

KIMG0293


丸尾山の白巣板、蓮華入りで更に傷消しと、刃金最先端に鈍角化ハマグリ研ぎ。片側、刃元は30度強・中央は25度・切っ先・25度強ですので、両刃ゆえに刃先最先端は二倍に成ります。

一般的に、かなり鋭角のベタに近い初期状態でも、刃先が切れている限りは紙の一枚・紙の束・紙の束を丸めた物までは、切れる事が多いです(とは言え刃先は捲れ易い)。しかし、束を捩った物には食い込んで行かなかったり、引き切る途中で止まったりします。其れに対応する為の形状が前述の研ぎ方に成ります。

KIMG0294

KIMG0295


やや硬口~硬口の中山の巣板と戸前っぽいので仕上げ研ぎです。

KIMG0296

KIMG0297


最終仕上げとして、超硬口の中山の水浅葱です。

KIMG0299

KIMG0300


しかし、単に硬くて細かい砥石では、余り此の包丁の特徴(熱処理による硬さと粘りのバランス・組織の細かさ)を活かし切れて居ない印象でしたので、奥殿の天井巣板の中硬からの硬口で。

KIMG0316

KIMG0318


後もう一段、引き出せそうでしたので大突の超硬口と、硬口の田村山で。

KIMG0319

KIMG0320


研ぎ上がり、全体画像です。

KIMG0323


刃部のアップ。刃金部分には、錆の痕跡が残って居ます。研削痕・研ぎ傷と合わせて、刃体のバランス的に、厚みを残して置きたい部分程、其れらを削り取るのが不適切との判断です。

KIMG0325


刃先拡大画像

Still_2026-05-23_152134_60.0X_N0001


左側面の方は、刃境付近に薄い箇所が見られましたが、やはり其れ以上に薄くしたく無いので、単に外観を整える意味での研ぎは控え目です。

KIMG0326


研ぎ前、洋包丁の方です。少しばかり、刃線がS字を描いているかなと。

KIMG0285


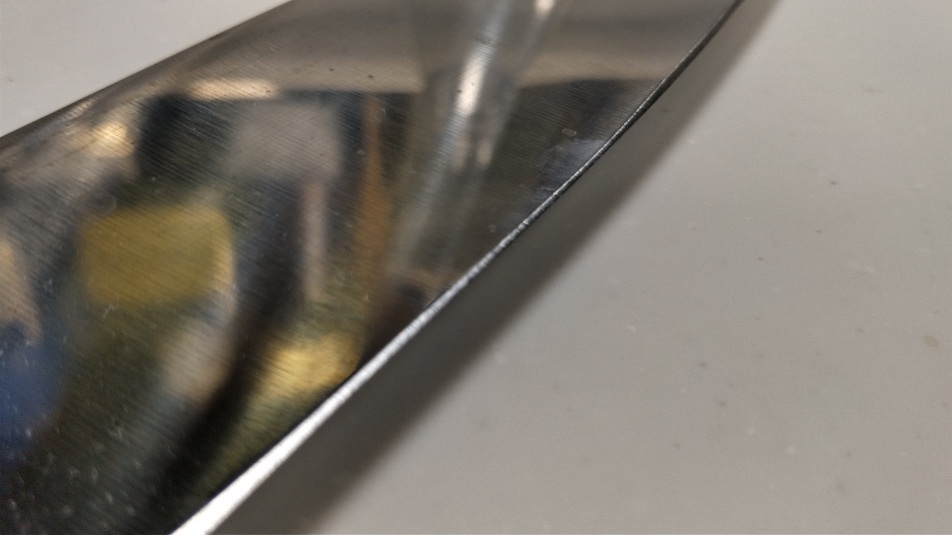
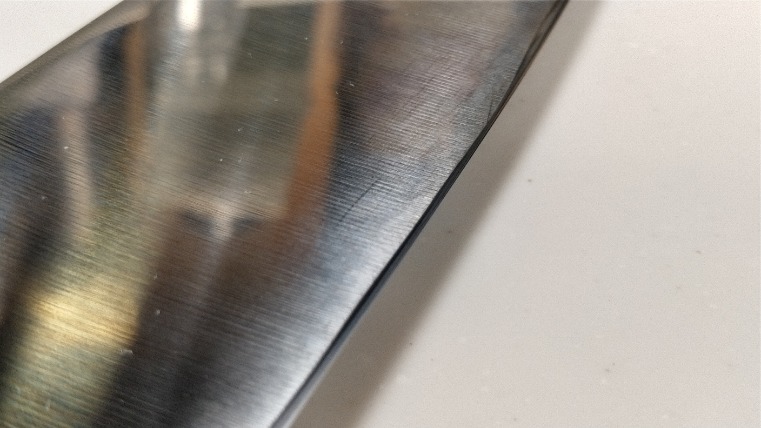
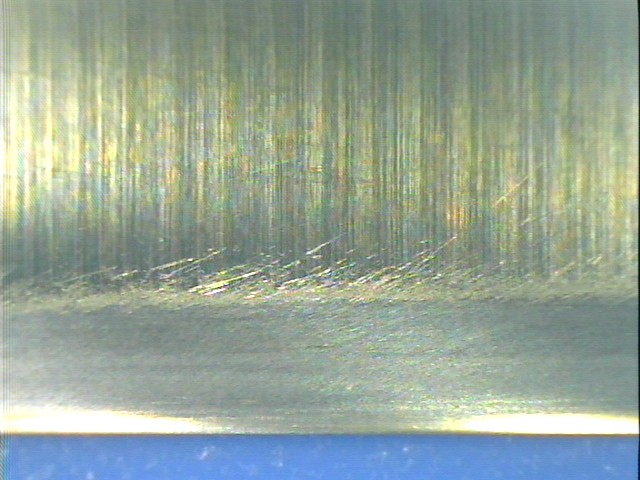
刃先には、やや荒目の研ぎ目が付いています。

KIMG0286


KIMG0287


研ぎ始めは、ダイヤからです。未だ、其処まで刃先の厚みが気には成らないと判断しましたが、切れの向上を企図して小刃の幅を広げます。

初期状態に比べ、やや鋭角でベースを研いだ後、僅かに寝かせて小刃の始まりと刃体側面との角度差を減らし、更には何れの研ぎ方に於いても切っ先方向へ向けて鋭角化します。

KIMG0301

KIMG0302


人造320番で、より正確な研ぎ分けをしますが、左側面に比べて右側面の厚みを取る自動研磨が幾分、不均一だった為、大幅には変えて居ない小刃の角度変化から予想出来る、幅の増減が見られます。

厚み取りが平均的であった左側は、対照的に小刃の幅の変化も穏当ですね。

KIMG0303

KIMG0304


1000番と3000番で傷を浅くしつつ、刃先最先端へは鈍角化ハマグリに。勿論、其の部分も切っ先方向へ向けて鋭角化。

KIMG0305

KIMG0306


天然に移行し、対馬で更に傷を浅く。

KIMG0307

KIMG0308


丸尾山の黒蓮華の二種で仕上げ研ぎ。

KIMG0309

KIMG0310


最終仕上げは、中山の硬口巣板・やや硬口戸前っぽいので。

KIMG0311

KIMG0312


もう一段、切れを出せそうでしたので、水浅葱を当てます。

KIMG0313

KIMG0315


模索した結果、やはり相性的に此方が合うと判断して、中山の硬口の戸前っぽいので。

KIMG0331

KIMG0333


研ぎ上がりです。洋包丁は若干、刃線を整えたり小刃を揃えたりしても、外観が大きく変わっては見え難いですね(笑)。

KIMG0328


KIMG0329


Still_2026-05-23_152248_60.0X_N0004


KIMG0330


此の度は、T様には研ぎの御依頼を頂きまして、有り難う御座いました。和式の方に付きましては、薄い刃体乍ら御要望に沿った形状に近付けたと考えて居りますが、御使用の上で問題など有りましたら御知らせ下さい。

今後も、私で御役に立てる場合は、宜しく御願い致します。


現在、ホームページ不調の為、御面倒を御掛けして居ります。研ぎの御依頼・御問い合わせの方は、下記のアドレスから御願い致します。

togiyamurakami@gmail.com


滋賀県のT様からの研ぎの御依頼(和包丁編)


残りの三本は、本焼き柳・柳・出刃です。本焼きの方は、切り刃の上では無く平にテンパーライン(刃紋)が出ているタイプの仕立てで、残りの二本は地金が積層タイプですので、内容は異なりますが切り刃に(勿論平にも)何層も波模様(縞模様)が出ていて其々に個性が有りますね。


先ずは合わせの包丁の方から、研ぎ前の状態です。サンドブラストその他で、表面の状態は一様に曇らせて有ります。

ただ、切り刃の状態が切っ先カーブ周辺から切っ先までは、或る程度の厚みが残存しているだけですが、カーブから刃元に掛けての部分は、ホロー気味に中央が凹んでいます。

後は、刃線の並びが緩やかなウエーブを描いて居ますし、裏の隙が大まかな為、裏押し部分が太い・細すぎる(裏切れ寸前含む)箇所も見られます。

KIMG0075


柳ですが、上記内容の状態です。

KIMG0077


パッと見の外観からは、判断が難しいかも知れません。

KIMG0078


KIMG0080


出刃も同様で。

KIMG0082


KIMG0083


出刃に関しては、刃元の裏押し部分の錆も気に成ります。

KIMG0084


研ぎ始めは、人造の320番からです。刃線を整える為に切り刃を研ぎ進めて行くと、いずれ細すぎる裏押しの箇所が裏切れを起こすのは目に見えて居ましたので、裏を研ぎ際には前以て(峰側を浮かせる意識で)刃先側を強めに砥面へ当てて行きます。

KIMG0085

KIMG0086


途中、切り刃の凹凸が想像以上に強かったので、もう少し洗い番手で(刃線を整える為に刃幅が減った分だけ)僅かに鎬筋を上げつつ切り刃をフラット寄りに。

其の後の工程は、下掲の出刃の研ぎ作業に準じます。

KIMG0088


出刃のスタートも、人造の320番からです。此方は、切り刃中央の縦溝と言うよりは、幾分かランダムに凹凸が。目立ったのは、鎬筋付近の凹面ですね。

当然の様に、裏切れ予防で峰側浮き気味での強め裏押し。

KIMG0127

KIMG0128


次に1000番と3000番です。

KIMG0129

KIMG0130


天然に移行し、対馬です。

KIMG0133

KIMG0134


中山の巣板・合いさで仕上げ研ぎ。

KIMG0135

KIMG0142


刃元の裏を確認すると、クラスター状の錆が刃先に到達、かつ其れが僅かにですが表にも波及していました。問題は、この部分の錆を取り除いても(研ぎ落しても)次の錆のクラスターが存在しますので、其処へ到達しない範囲で調整する方向で。

KIMG0125


天草の、やや硬口で刃先を減らし過ぎに注意しつつ錆の部分を研ぎ落とします。

KIMG0113

KIMG0114


KIMG0143


出刃・柳共に、人造1000番~天然仕上げ砥石の小割りを用いて、均し研ぎ(面の繋がりをなだらかに)と化粧研ぎ(研ぎ目を均一にする)で仕上げました。

KIMG0126


柳の研ぎ上がり、全体画像です。

KIMG0275


刃部のアップ

KIMG0276


刃先拡大画像

Still_2026-04-01_190644_60.0X_N0012


裏です。出刃もそうですが、裏が切れている箇所が出ない様、強めに押しています。其の為、裏押しの幅が広すぎる範囲も出て来ますが、其れを改善する為に(刃線の修正をする工程で)減らし気味にしては見ました。

KIMG0277


出刃の研ぎ上がり、全体画像です。

KIMG0269


刃部のアップ

KIMG0272


刃先拡大画像

Still_2026-04-01_190741_60.0X_N0013


裏です。此方は、流石に少しは梳き直しもアリかなと思わなくも無かったのですが(笑)、裏押しが全周で細めに整うよりも、裏の凹凸の激しさから鋼が極薄の箇所が出そうで。

KIMG0274


本焼きの柳、研ぎ前の状態。表裏とも、形状としては整っている様に見えますね。ただ、少し切っ先側の三分の一がふっくらしている様には感じます。

KIMG0183


KIMG0186


KIMG0188


研ぎ始めは、人造の320番からです。研ぎ進めると、余分な厚みは其れ程でしたが、刃元側の三分の二には、ホロー気味の縦溝が。

KIMG0191

KIMG0192


続く1000番と3000番でも、320番と同様に切り刃をフラット気味に寄せつつ、研ぎ目を細かくして行きます。

KIMG0193

KIMG0194


同じ人造の1000番ですが、より当たりがソフトで滑らかに研げる砥石で、均し研ぎを入れます。

KIMG0195


天然に移行し、対馬です。或る程度、切り刃のホロー気味が減って来てはいます。カーブから先の厚みも減らし、カーブ手前との厚みの整合性を高めます。

KIMG0197

KIMG0198


丸尾山の中硬、敷き内曇りで全面を当てて様子を観察。

KIMG0199

KIMG0200


続いて、やや軟口の白巣板と敷き内曇りで、切り刃の幅を変えずに刃元から切っ先方向へ角度変化を。

KIMG0201

KIMG0202


更に、やや硬口の白巣板蓮華入りで、刃先を最先端に向かって漸次、鈍角且つ切っ先方向へ向かって鋭角化。

KIMG0207

KIMG0204


中山の合いさ二種で仕上げ研ぎです。この際、変形の箇所を活かして、平面の砥石ながら曲面に合わせて研ぐ、均し研ぎ兼化粧研ぎも併用。

KIMG0214

KIMG0217


研ぎ上がりです。

KIMG0261


刃部のアップ

KIMG0266


刃先拡大画像

Still_2026-04-01_191044_60.0X_N0014


裏です。切っ先の裏は、若干ですが減らし過ぎの気が有りましたので、裏押しの際に僅かに峰側より刃先側に砥石が当たり易く成る様に、全体的にバランスを取りました。

KIMG0265


此の度は、滋賀県のT様には多数の研ぎの御依頼を頂きまして、有り難う御座いました。初期から、納期は気にしないとの御意向によりマイペースで取り組むつもりでしたが、諸般の事情により自分でも予想以上に長期間の御預かりとなり恐縮です。

其の分?じっくりと薦める事が出来ましたので、いつも以上に刃を減らさずに性能を満たす研ぎが可能に成ったのではと考えて居ます。もしも御使用に於いて、問題など有りましたら御知らせ下さい。刃先角度や切り刃の厚み調整等もさせて頂きます。

今後も、私で御役に立てる場合は、宜しく御願い致します。


現在、ホームページ不調の為、御面倒を御掛けして居ります。研ぎの御依頼・御問い合わせの方は、下記のアドレスから御願い致します。

togiyamurakami@gmail.com


滋賀県のT様からの研ぎの御依頼(洋包丁編)


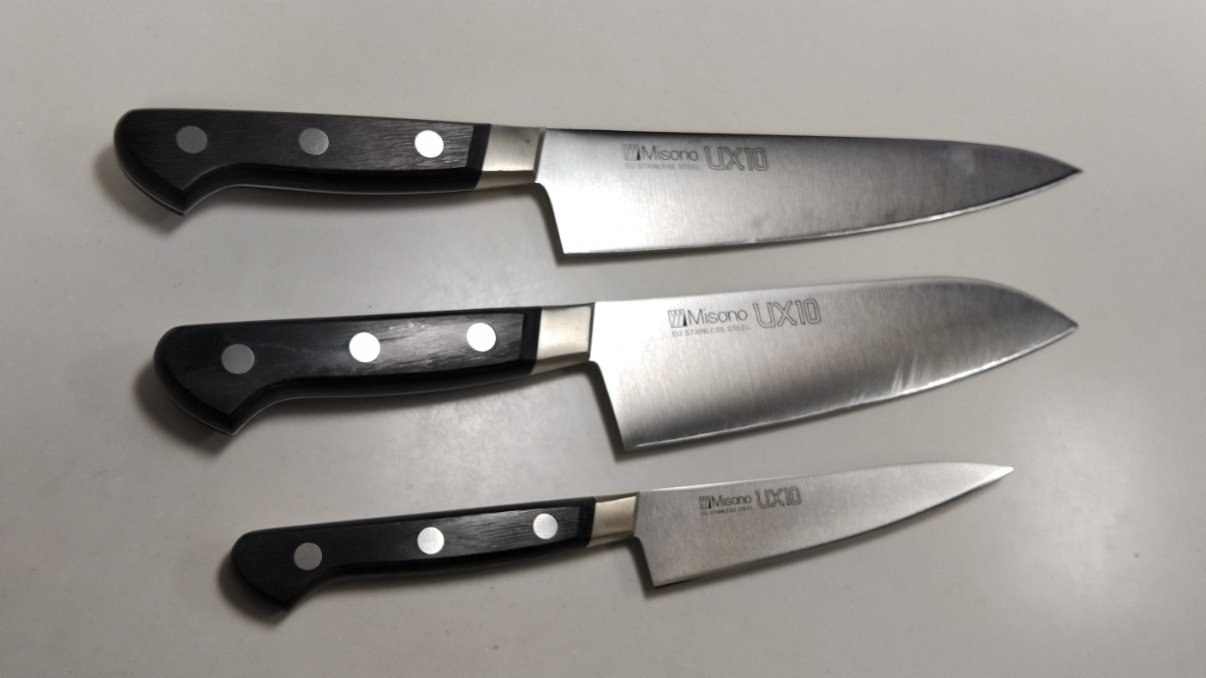
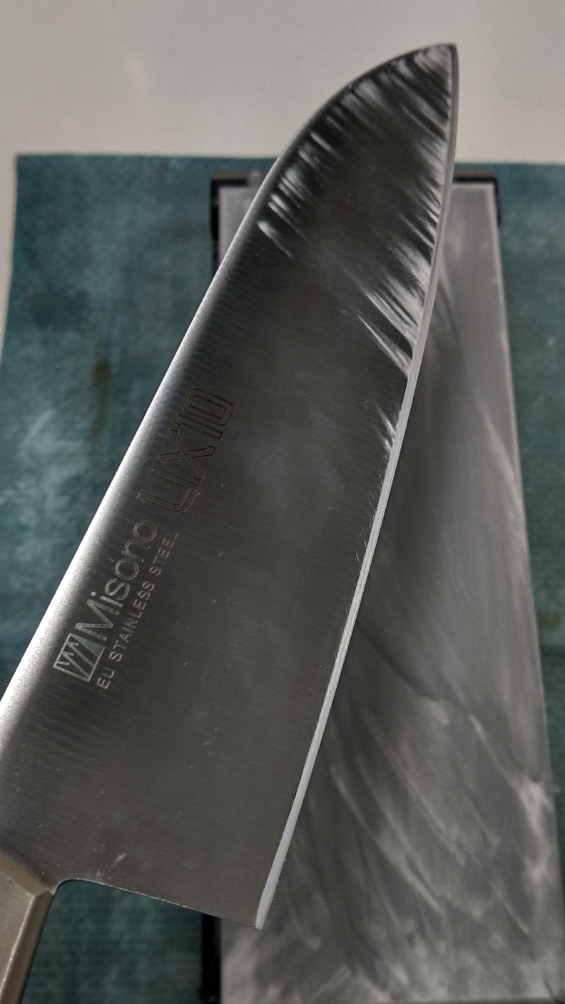
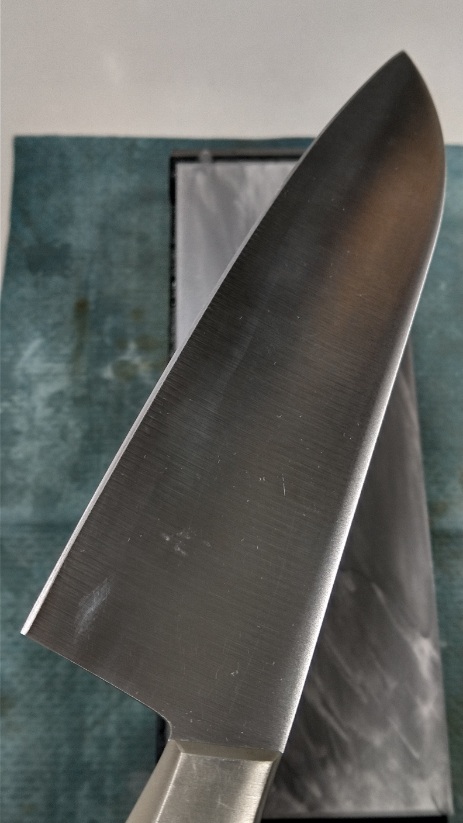
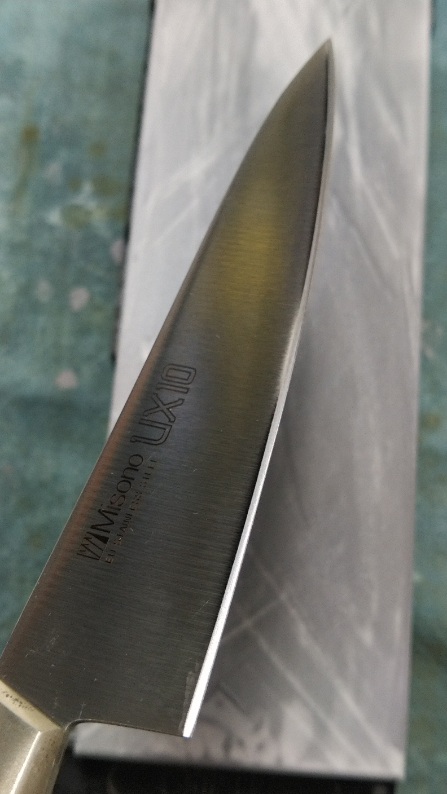
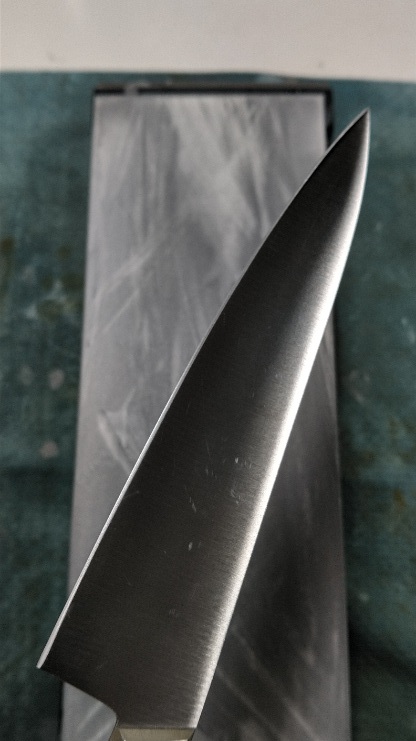
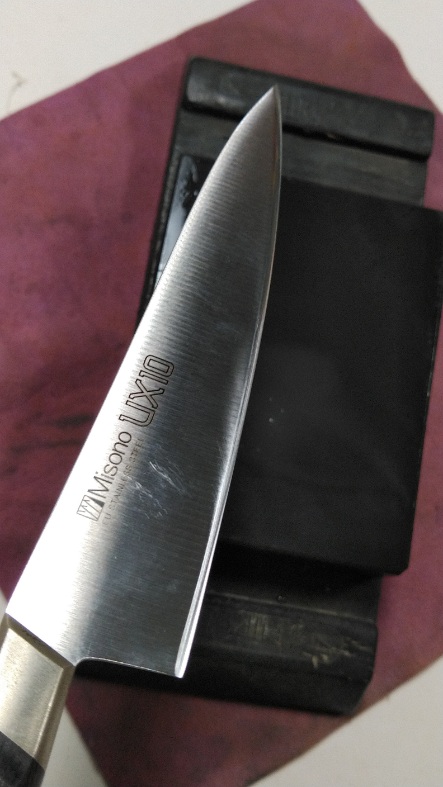
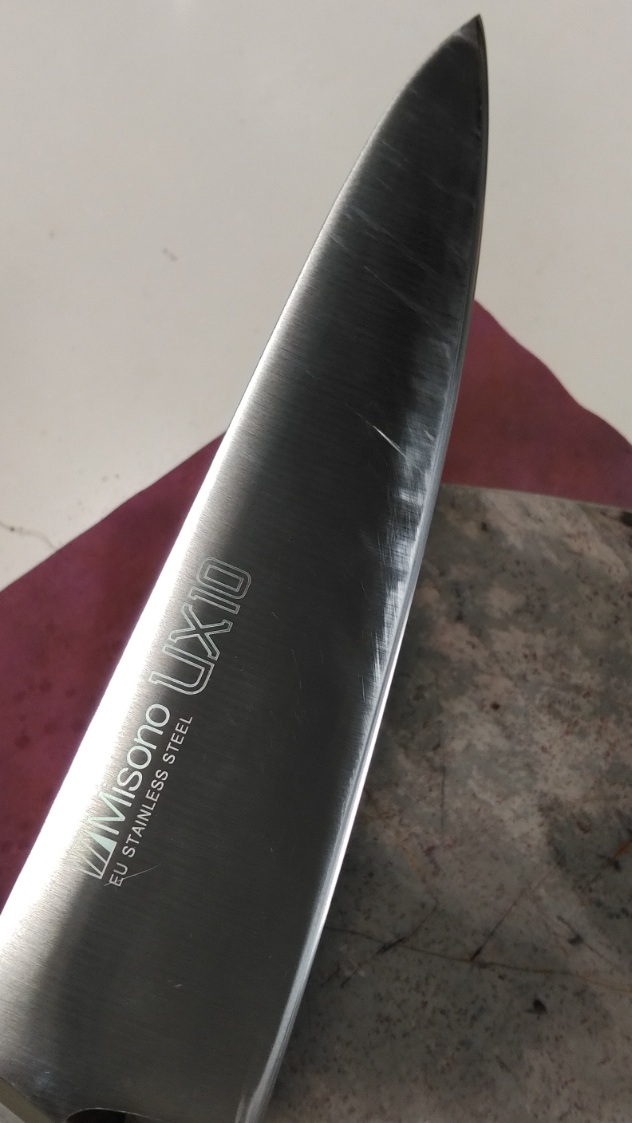
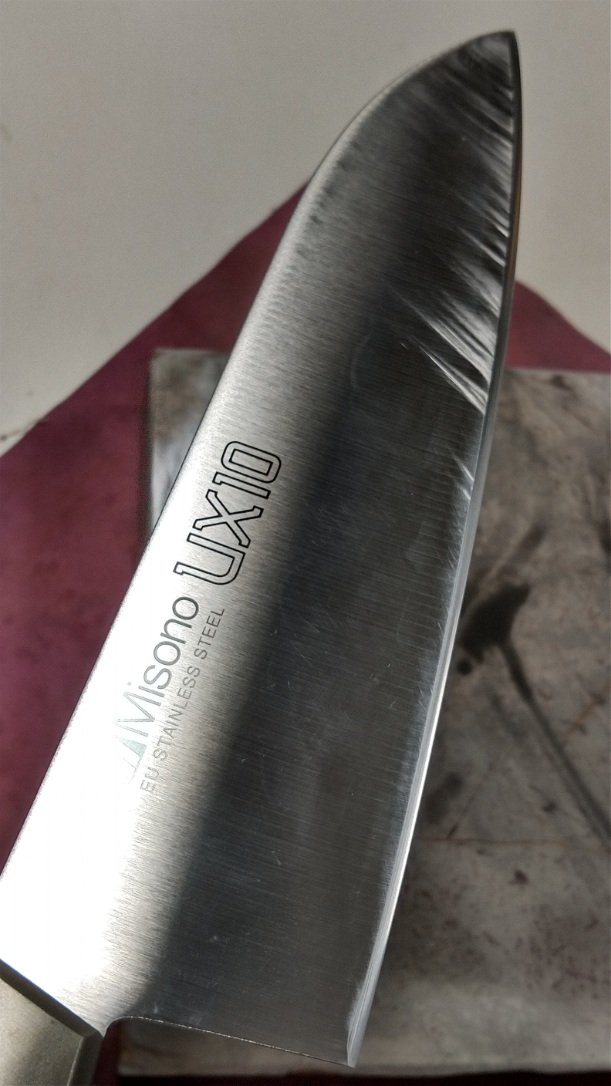
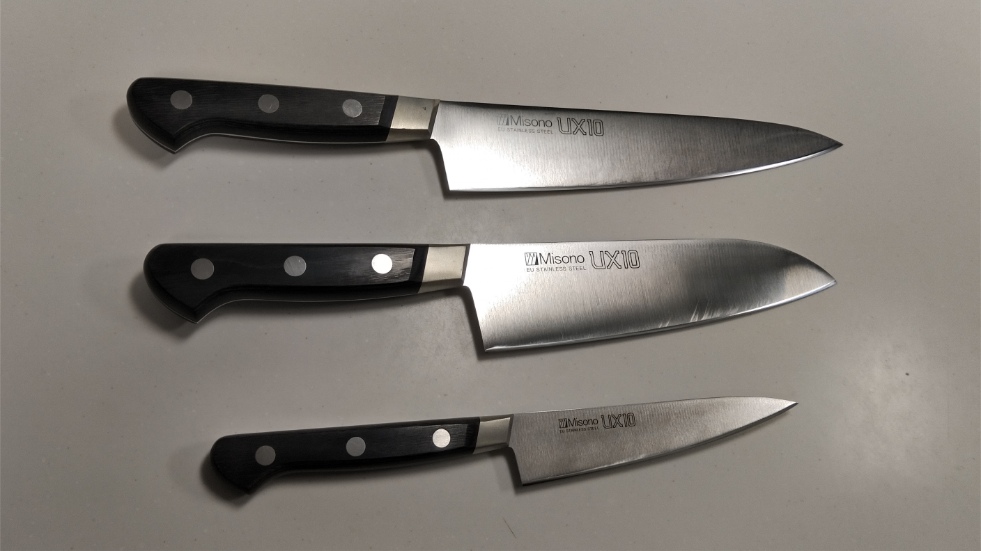
結構、時間が経過してしまいましたが、滋賀県のT様から六本の包丁を送って頂いて居ました。内訳は、ミソノのUX10の牛刀・三徳・ペティと、和包丁の本焼き柳(尺一)・柳(七寸)・出刃(六寸五分)です。

御手持ちの20年物のグローバルから発展させる方向で模索されたそうですが、御自身でのUX10の研ぎで御不満が有ったり、包丁は新品時が最良で、徐々に切れなく成ると思って居たが違うかもと御考えになったそうです。(因みに和包丁の方は購入時の儘とか)


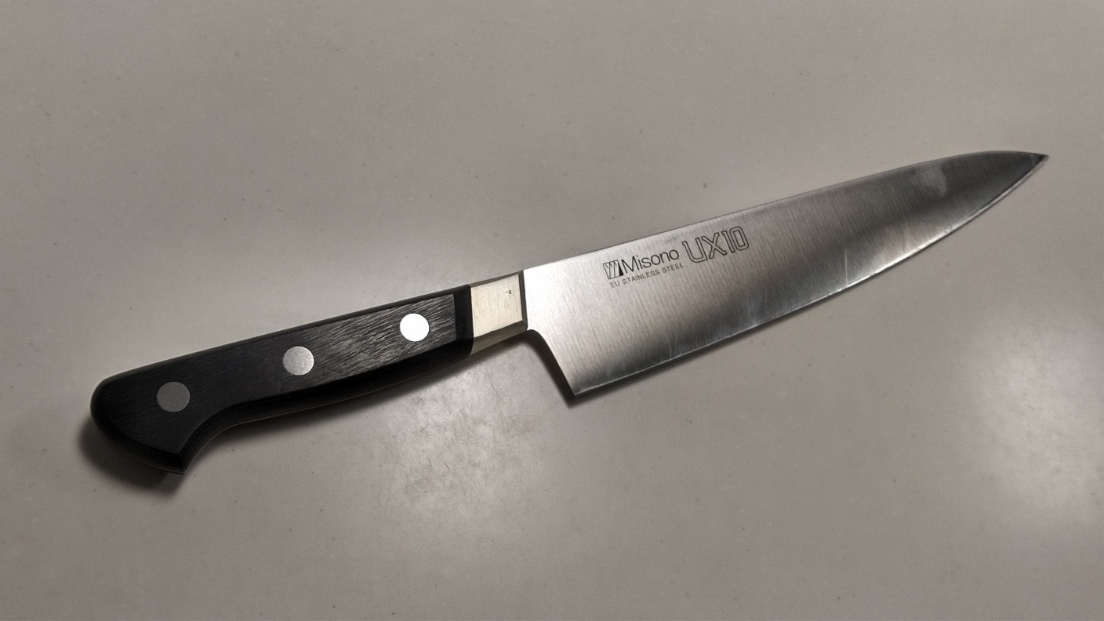
研ぎ前の状態。切っ先が欠けて居たり、刃線の乱れが有るものの、研ぎ減りは少な目です。

KIMG0016


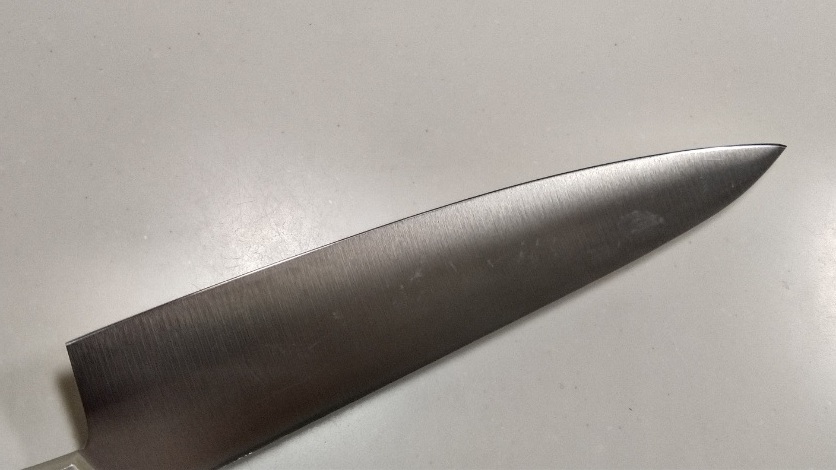
牛刀の刃線は、切っ先カーブの辺りから切っ先まで、やや直線的でしょうか。

KIMG0017


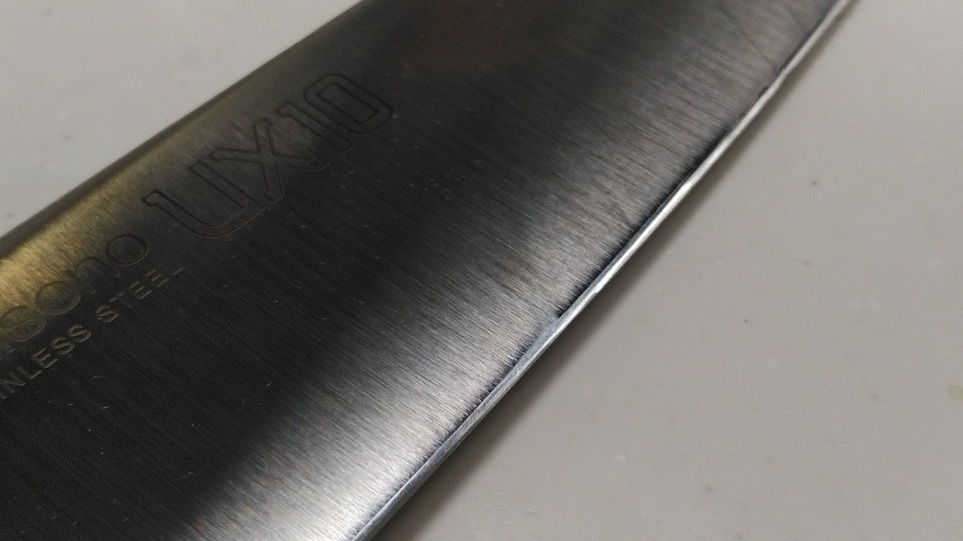
小刃は、角度的には鈍角目かつ研ぎの不安定性も見られますね。

KIMG0018


KIMG0019


三徳も、大まかに言えば近い傾向の刃に成って居ます。

KIMG0020


KIMG0021


KIMG0022


或る意味では、ペティの変形が一番、軽そうです。ただ、様々なメーカーの包丁に共通すると考えて居ますが、此のサイズの包丁(料理用ナイフ)は、その当該シリーズの他の大型モデルより、刃先周辺の厚みが上回って居たりします。刃幅の狭さ(=ミニサイズ)から来る、製造時のオーバーヒート対策?又は製品完成時の刃体強度の確保?自動研磨機械の性能の問題?焼き入れ時の割れと変形防止と、変形した際の修正許容範囲の確保?色々と予想出来ますが、ともあれ刃先周辺の厚みが邪魔に成らない程度には、調整する必要が有る場合が多いです。
KIMG0023


KIMG0024


KIMG0025


研ぎ始めは、人造の320番で、その後は1000番と3000番に。三本ともですが、先ず必要な切っ先の形状を整形し、刃線の修正を行ないます。極端に言えば、刃線上に存在する凹凸の、凸部分を優先して減らしつつ全体の小刃の角度を、最低限よりも少し鋭角に研ぎます。

その広目の小刃でも、切っ先方向へ向かって鋭角化し、更に小刃の幅の中の刃先側半分または三分の一の範囲で、刃先へ向けて漸次鈍角化します。勿論、鈍角化した刃先最先端周辺も、切っ先方向へ向かって鈍角化しています。

KIMG0026

KIMG0027


三徳も同様に。

KIMG0029

KIMG0030


前述の理由によりペティの小刃は、やや広目の程度が強く成って居ます。

KIMG0031

KIMG0032


KIMG0038

KIMG0039


天然に移行し、対馬です。小刃の研ぎ傷を浅く、より形状の精度を上げます。

KIMG0040

KIMG0041


三徳も同様に。

KIMG0042

KIMG0043


ペティも同様です。
KIMG0044_01_BURST1000044_COVER

KIMG0045


仕上げとして、奥殿の天井巣板の中硬です。
KIMG0046

KIMG0047


KIMG0049

KIMG0050


KIMG0051

KIMG0052


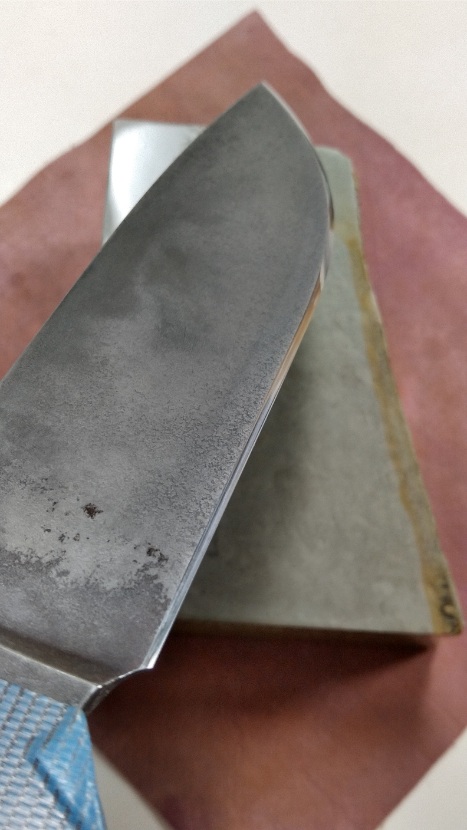
最終仕上げとして、中山の巣板と合いさ、中硬~やや硬目です。
KIMG0053

KIMG0055


KIMG0056

KIMG0057


KIMG0058

KIMG0059


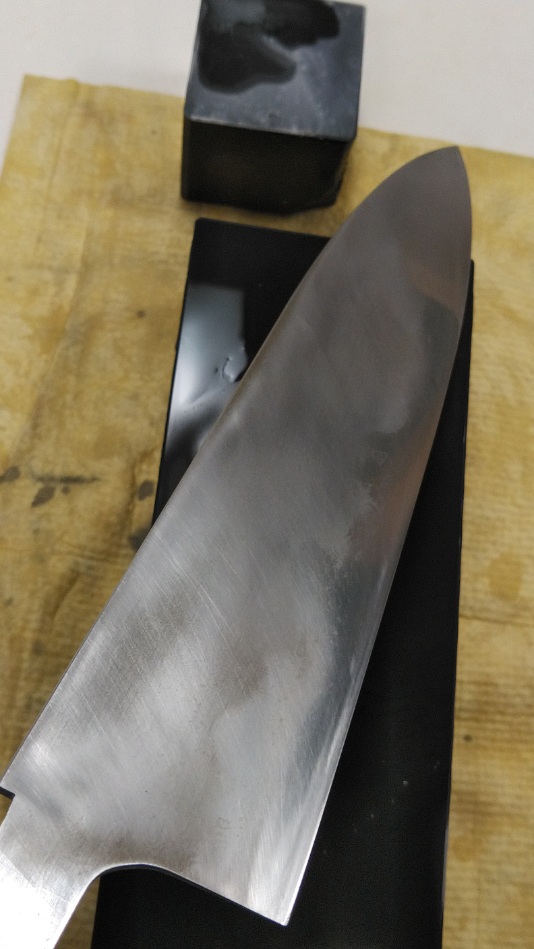
研ぎ上がりです。相変わらず、遠目には小刃だけの違いは判然としませんね(笑)。刃体側面に傷が在った部分は、気持ちだけ薄くしてみました。
KIMG0071


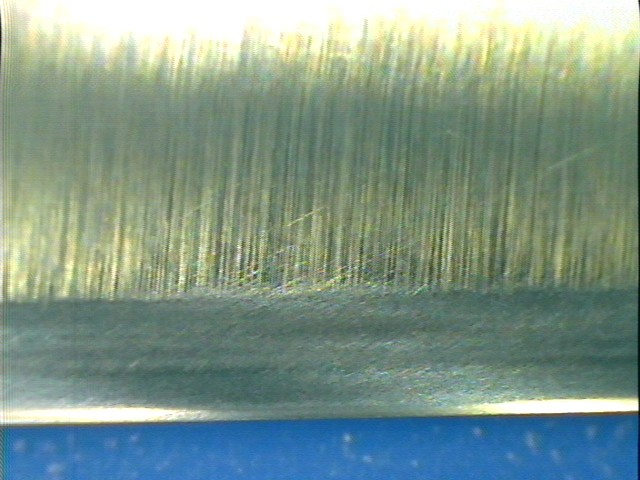
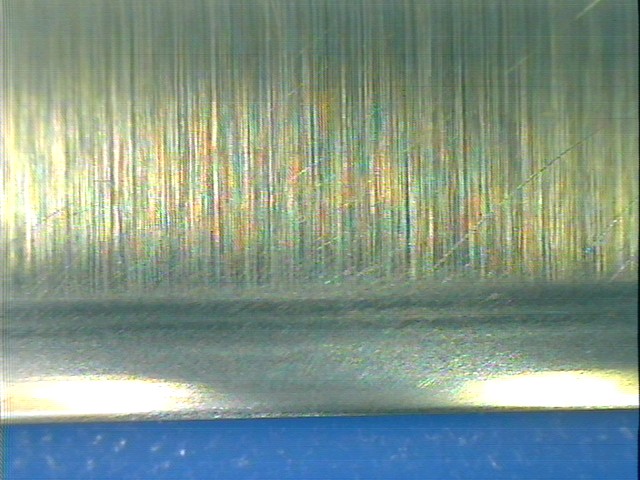
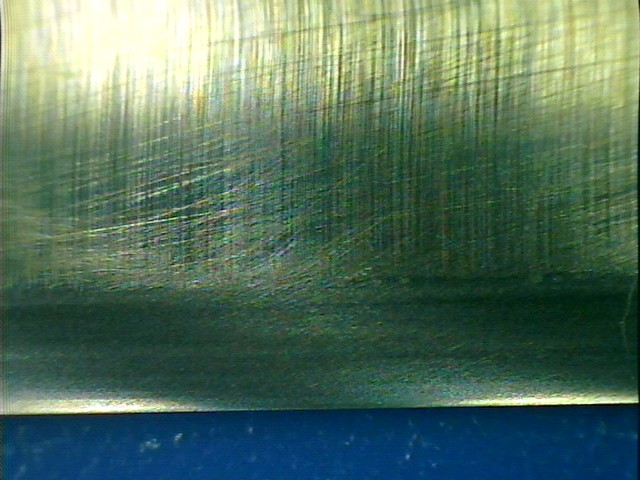
刃先拡大画像です。其々、牛刀・三徳・ペティ。


Still_2026-04-01_185925_60.0X_N0009


Still_2026-04-01_190310_60.0X_N0010


Still_2026-04-01_190404_60.0X_N0011


今回は、かなり長めに作業期間を頂いてしまいましたが、御蔭様で体調と相談の上で焦る事無く、じっくりと取り組めました。特に、次回の記事にアップします和包丁の三本は、ただでも手間暇が掛かるタイプでしたので、有り難かったです。研ぎの御依頼と合わせ御配慮に感謝致します。