カテゴリー別アーカイブ: 研究

研究用の試料(予備)


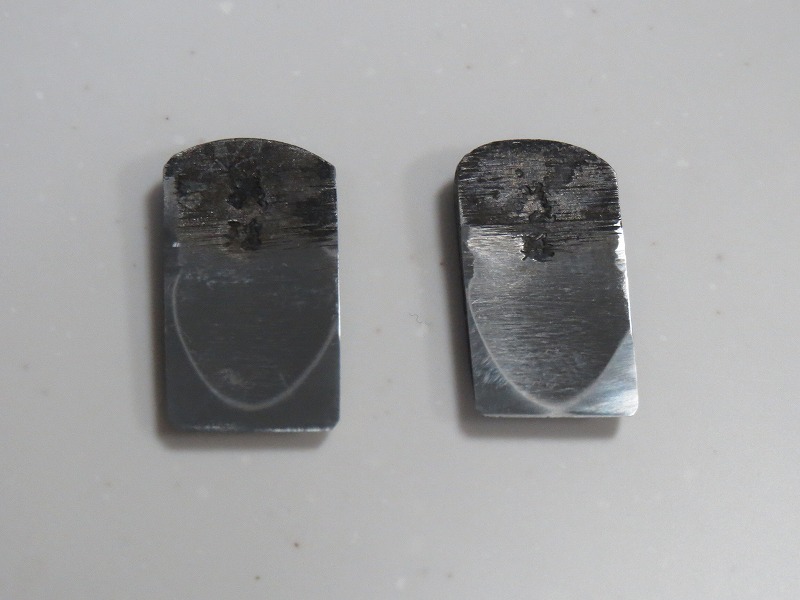
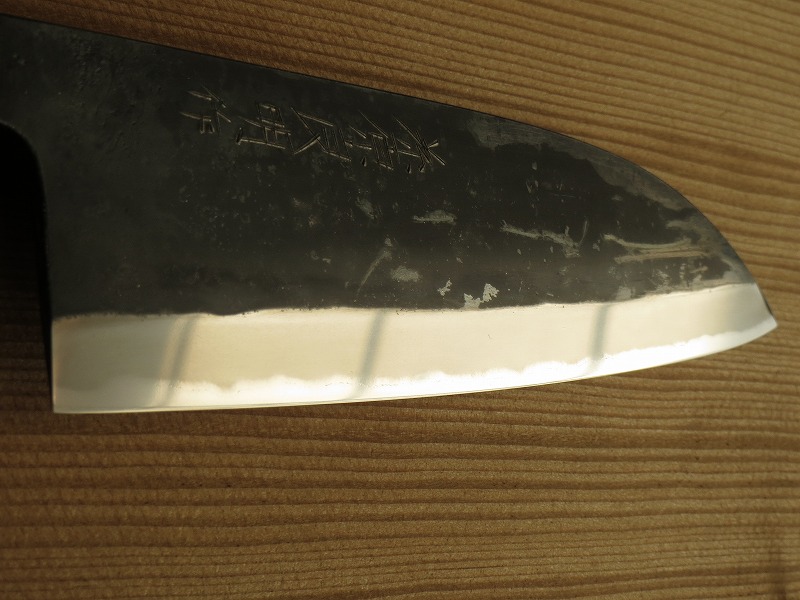
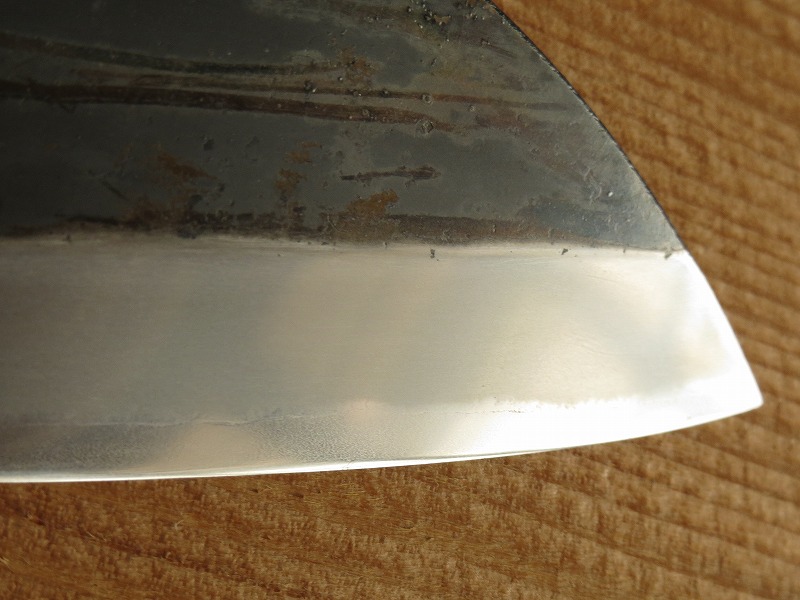
研究サンプルの手配が遅れている為、急遽、以前にも東京の先生に試料として購入・研磨(天然・人造、双方研ぎ分け)して送った鍛冶屋に買い出しに行きました。物は同じく豆鉋で、材料も前回同様に青1と和鉄です。


IMG_0644


IMG_0645


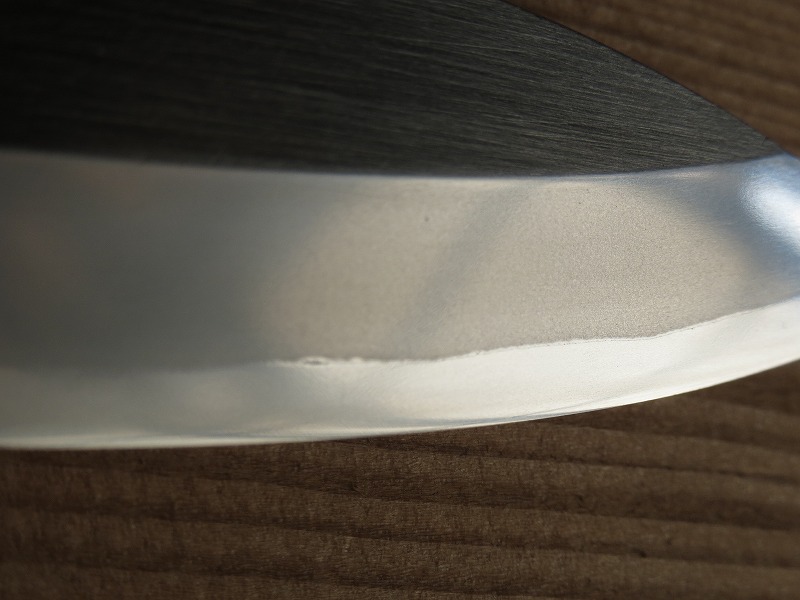
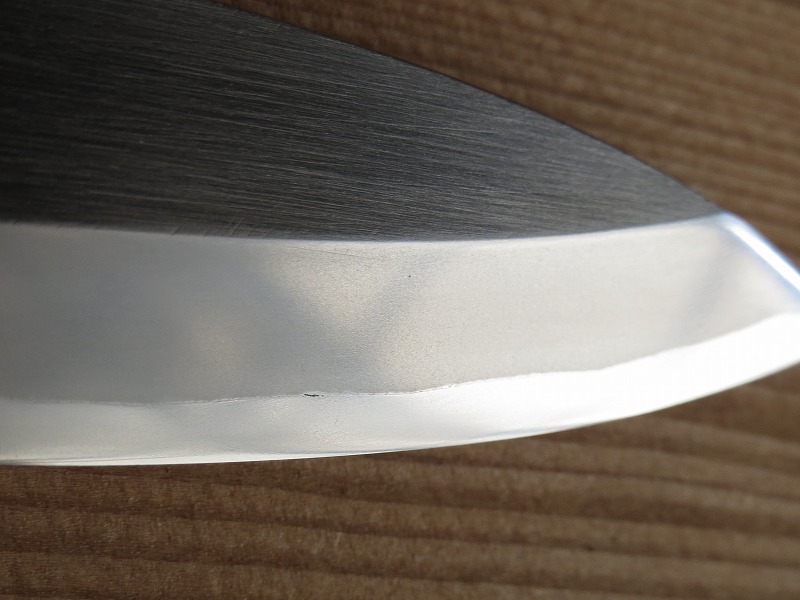
画像は、電着ダイヤ1000の後、キングの1000と1200を交互に数回当て、シャプトン1000と2000で大まかに形を整えた段階です。今後、再びシャプトンで面を出し、天然は合砥まで、人造は8000まで使って研究に使えればと思います。但し、1.3㎝×2.6㎝ほど有り、条件として出されていた、2㎝程の円形では無いので難しいかも知れません。無理なら初回は通常の刃物のみでスタートとなります。


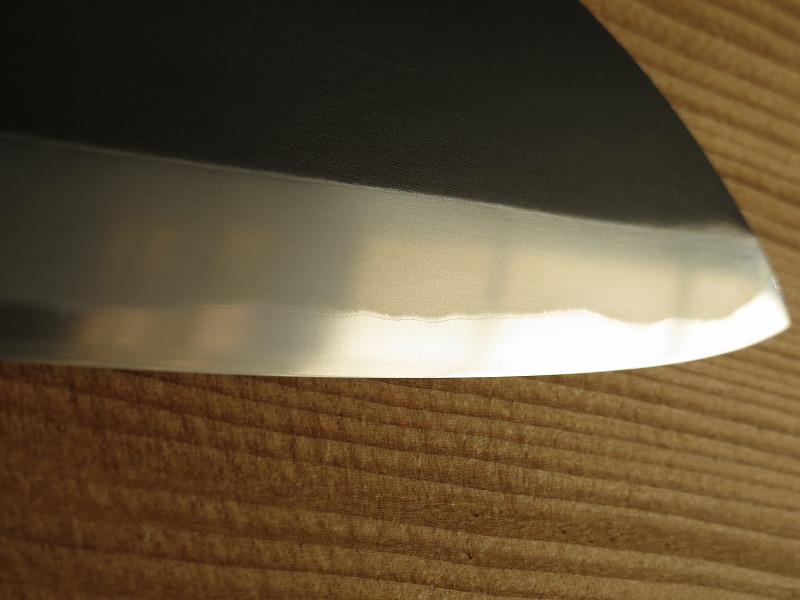
因みに、前回送った二丁の豆鉋は以下の画像です。右が天然(敷内曇り)、左がキングの8000(近年の物より20年程前の方が仕上がりが良かったので、それにしました)


IMG_0085青1和鉄豆鉋


IMG_0086_1青1和鉄豆鉋


サンプル決定と予備検査

先日は、研究目的の各種検査機材に適応する試料のサイズ等の最終的な打ち合わせと、当日持ち合わせた通常サイズの刃物でも測定出来る機材を選んで試験的に測定してみました。


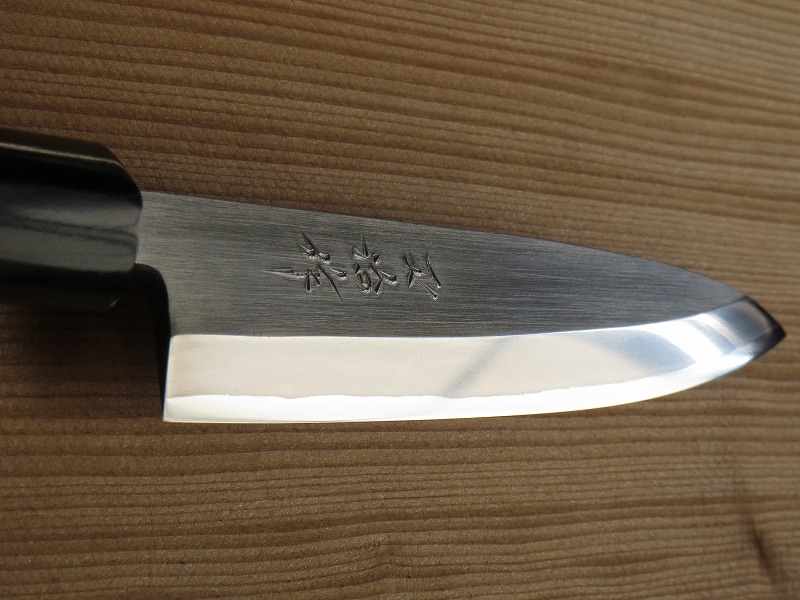
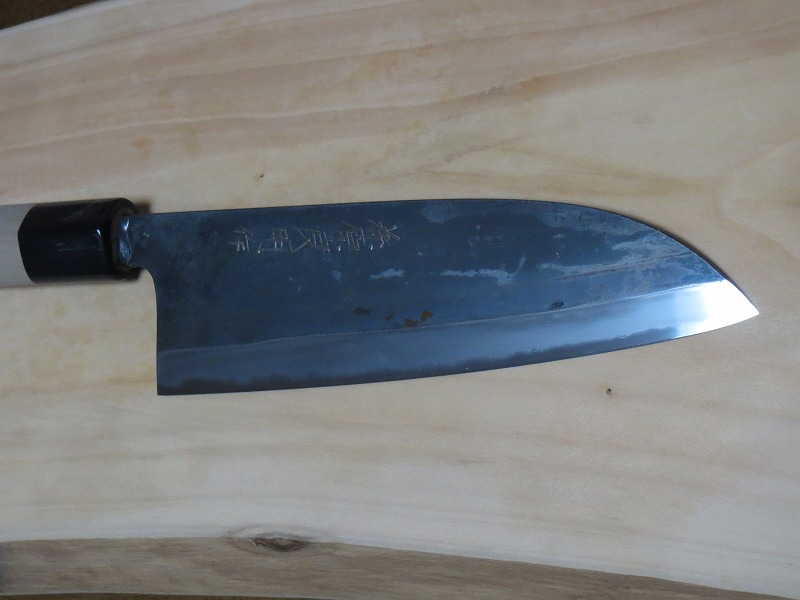
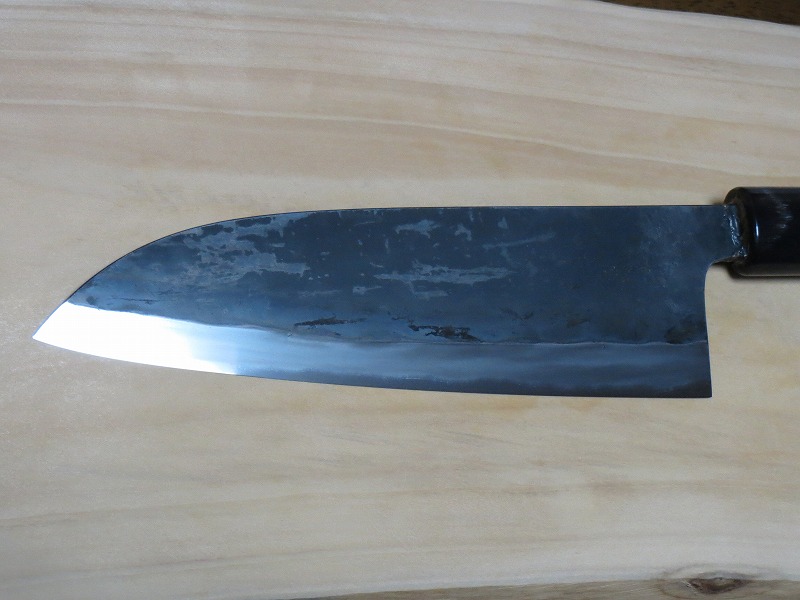
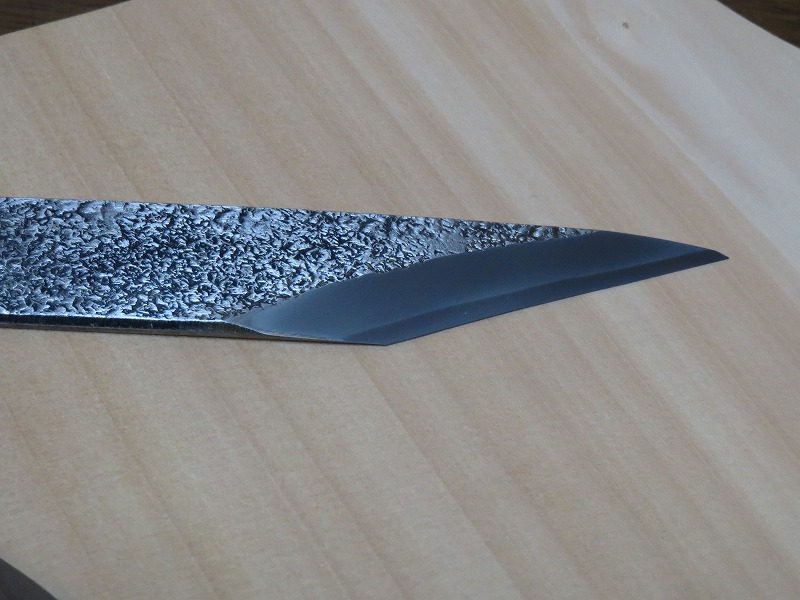
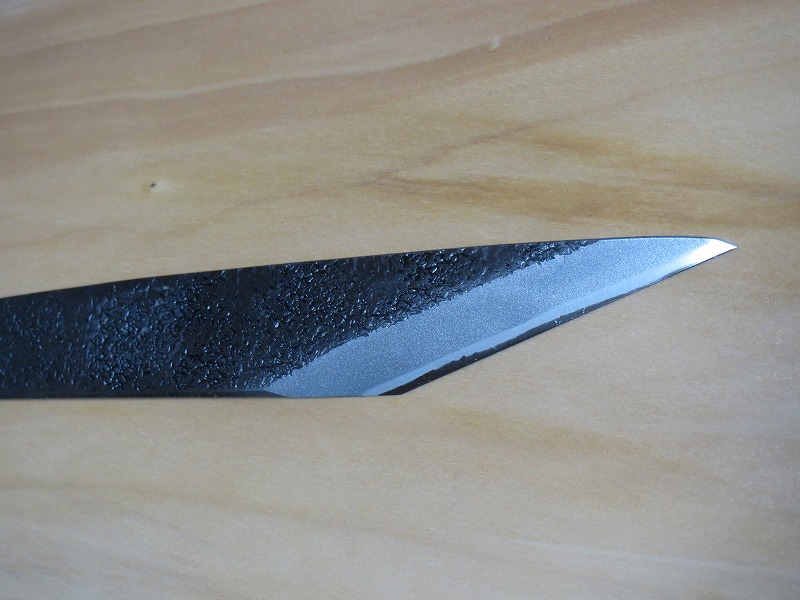
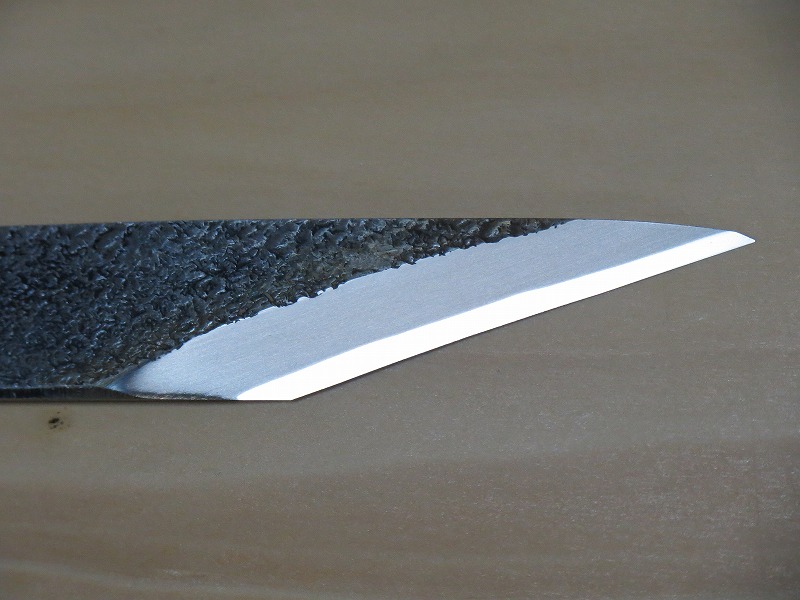
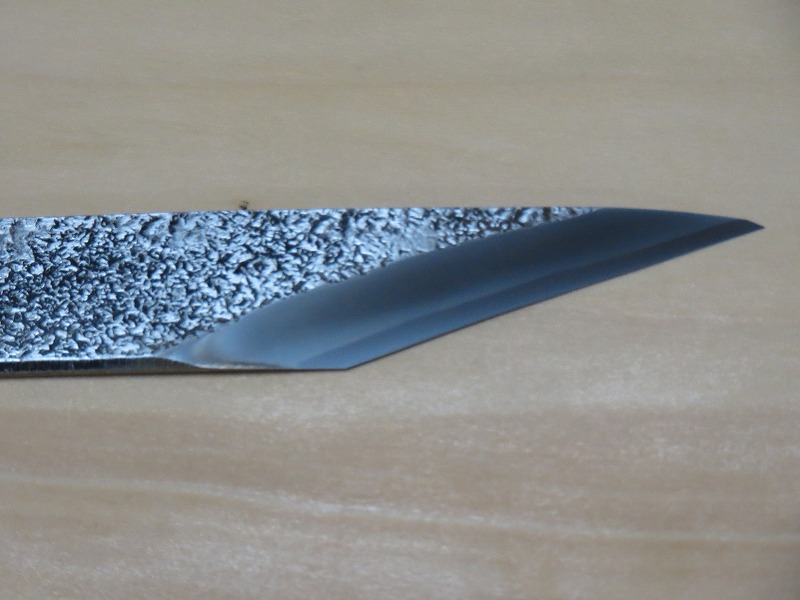
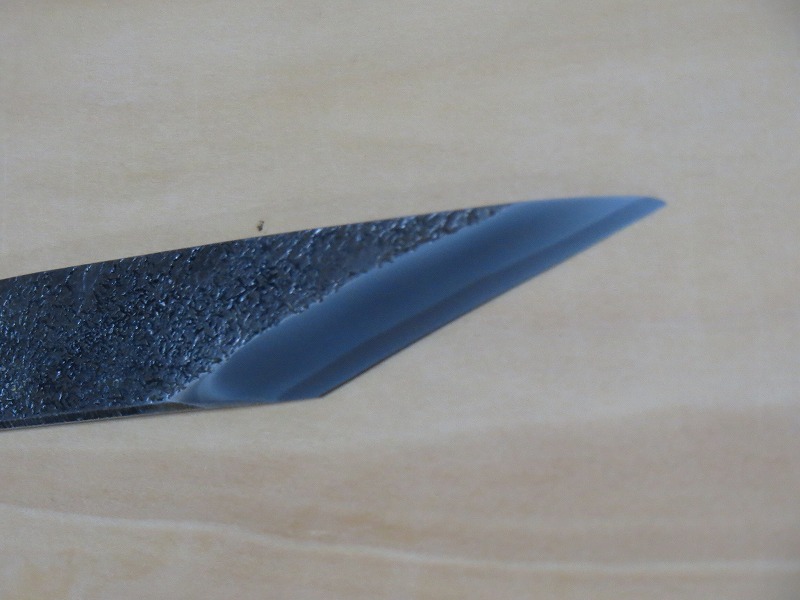
切り出しは、新品と研磨済みの二種類、イカサキは販売用の軽く均し研ぎ済みとほぼ本刃付け済みの二種類。三徳は現物一種類です。

IMG_0511

IMG_0574

IMG_0555


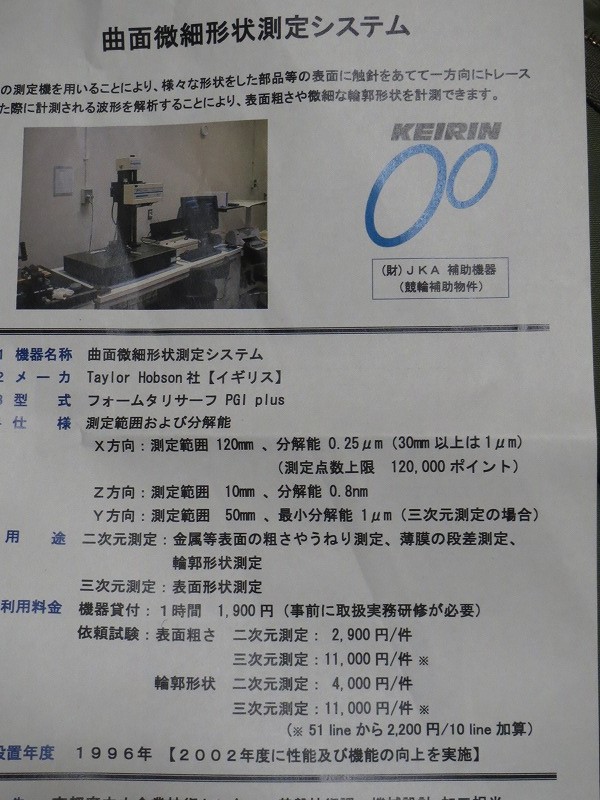
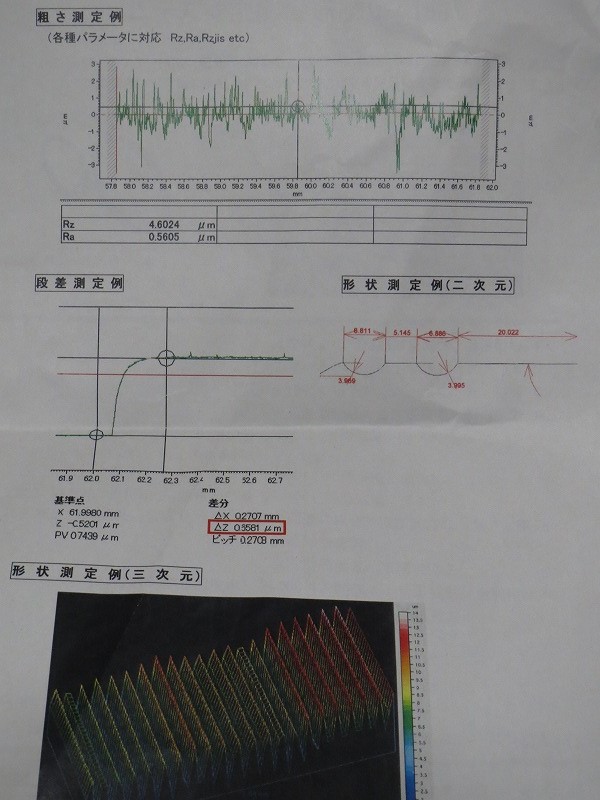
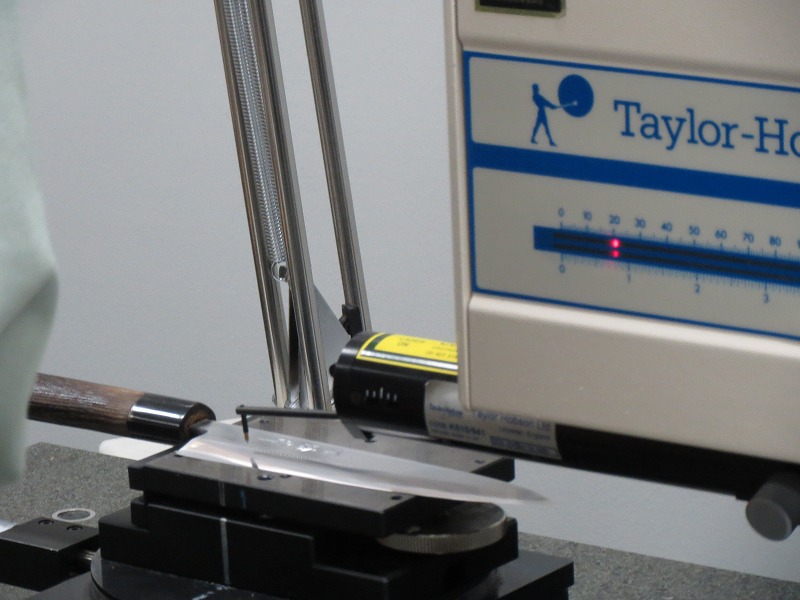
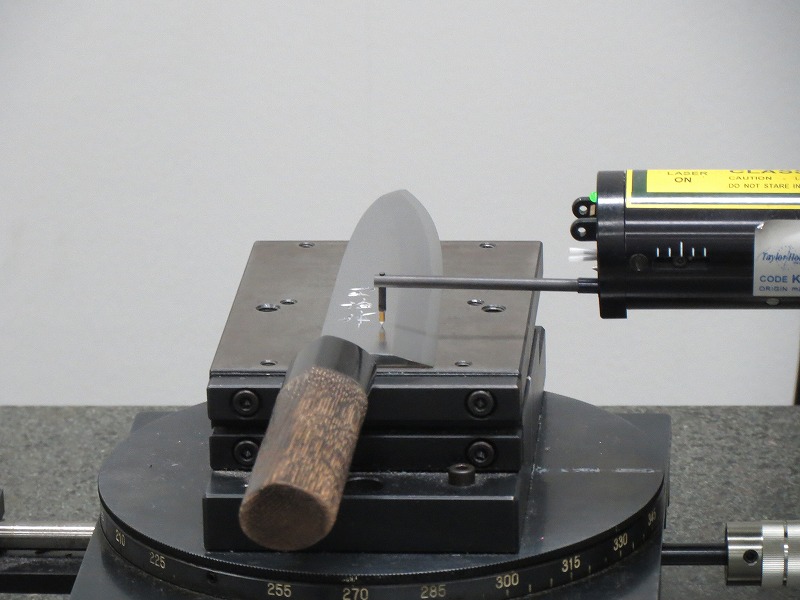
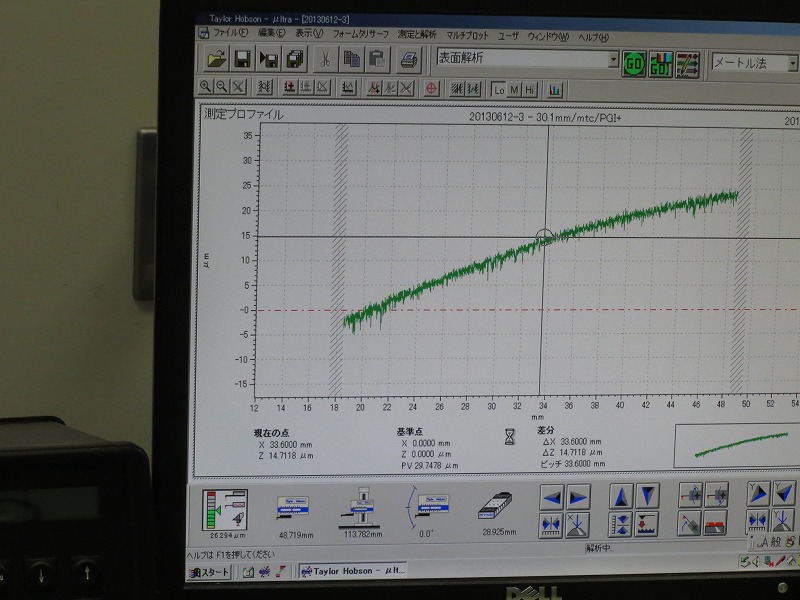
使用した機材では表面の粗度と同時に面自体の凹凸やうねりも測定出来、仕上がりの細かさや面の均一性や破綻の無い連続性等が確認出来ます。

IMG_0616

IMG_0617


ほぼ新品のイカサキを測定中

IMG_0599

IMG_0607


これらによって、刃物自体の状態が判断出来るのみならず、任意の砥石の任意の番手(♯・グリッド)で研いだ際、センサーの振幅を読み取る事によって研ぎ目の細かさも測定出来ます。つまり砥石から転写された研ぎ傷のサイズにより、実際の砥石の性能判断にも役立ちます。以上は主として人造砥石の再確認といった所ですが、一例を挙げれば天然砥石、所謂合砥辺りはおおよそ8000番前後と言い習わされて来ましたが、それが確認出来ました。


そして、ほぼベタ研ぎで刃先近くからやや角度を付ける仕様にした物は、本当にそのものズバリの線がグラフ上で再現されていて納得もし、それ以上に面白く感じました。下画像は上の刃物とは関係ない、又切り刃とも確定出来ないサンプルとしての画像ですが、このような振幅と全体のラインで表示する事も可能です。

IMG_0611


小さな試料しか対応不可の機材用に、製品レベルの仕事を施した上で規定のサイズに納めたサンプルを、無理を聞いてくれる鍛冶に依頼しました。これで鋼材メーカーから出たばかりのテストピースに熱処理しただけではない、実際の刃物と同等の条件での測定に道筋が付きました。

IMG_0157


研究用の包丁(少し趣味の世界)


最近は御近所様から持ち込みで依頼をされたり、メールでの依頼・問い合わせを頂いたり(何故か以前から東からばかり)しつつも、明日の研究最終打ち合わせ兼手持ちサンプルでの試験運用開始に備えていました。

金属標本的な物で無く、性能的に製品レベルに達した資料製作は、既に親しい鍛冶に相談してあったので、後は機材に適した形状・サイズが確定次第それに従って加工して貰い、自分で研ぎ上げれば測定に掛かれます。それまでに出来る検査として、通常サイズでも可能な測定機によって先ず刃物自体の面精度辺りから取り掛かるべく包丁を研いでいました。勿論、製造段階で削られた部分は戻せないので、本当に理想通りの形状とは行かないまでも、より近付けるよう、そして研ぎ面に凹凸や歪みが無いように更に追加で研いでいた訳です。

所が、巣板を小割した物で表面を均したり化粧研ぎをしたりはして来ましたが、以前手に入れた柔らかめの千枚の木っ端を弓鋸で挽いて小割し、その際の粉末も用いて化粧研ぎをしてみると、巣板とも鏡面砥石とも又違った仕上がりとなりました。研究用の均し研ぎでなく趣味の化粧研ぎに近い感覚で楽しんでしまい、美観を追求する余り面精度が低下していないか一抹の不安もありましたが、一味違う仕上がりの包丁達を見ていると、やはり嬉しさの方が勝ってしまいます。


IMG_0555

IMG_0556

IMG_0557


IMG_0563

IMG_0565


IMG_0567

IMG_0566


IMG_0558

IMG_0570

IMG_0571

IMG_0573


IMG_0574

IMG_0577

IMG_0578

IMG_0579


研究に使えそうな機材色々


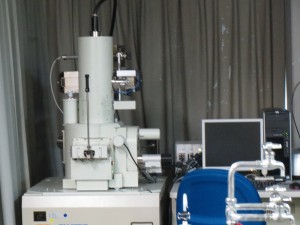
先日、研ぎ文化振興協会繋がりで京都府中小企業技術センター関連施設において、此方で実証を目指している試験項目の相談と、希望する研究に使えそうな機材の見学をさせて頂きました。

大きく分けて

①表面の粗度・硬さ(表面のみでは無いが)・組織の性状や組成分析用

②立体物の寸法や形状計測用(接触・非接触あり)

③金属の対候試験用(温度、湿度のみ・塩分含有雰囲気下での曝露)

があり、項目によっては、それぞれに能力の程度や使用する物(分光やX線など)による違いで、単一目標にも関わらず複数用意されていました。


以下は見学の際説明を受けながら撮った画像です。


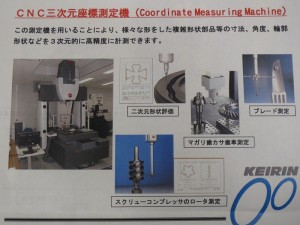
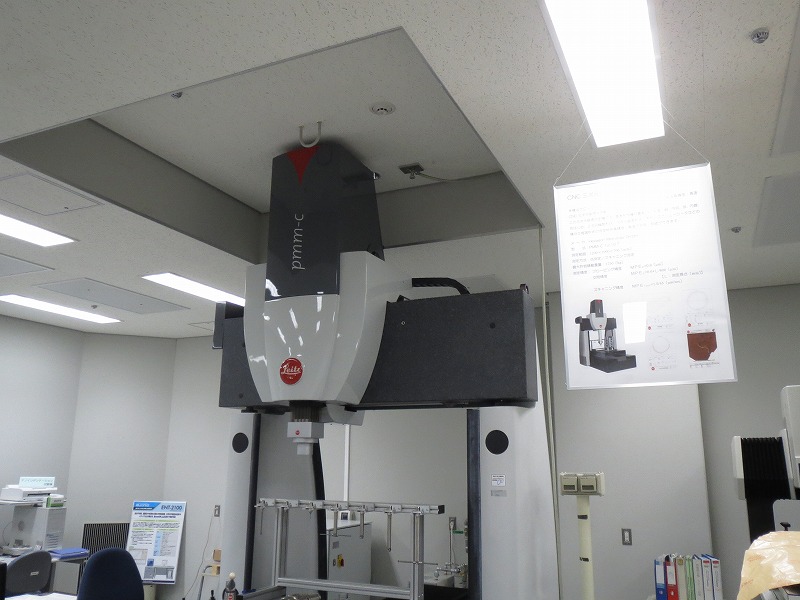
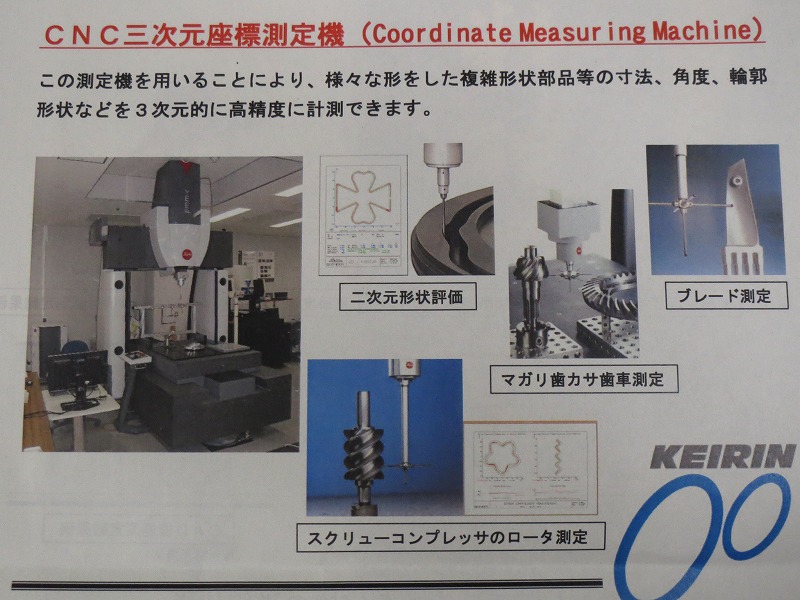
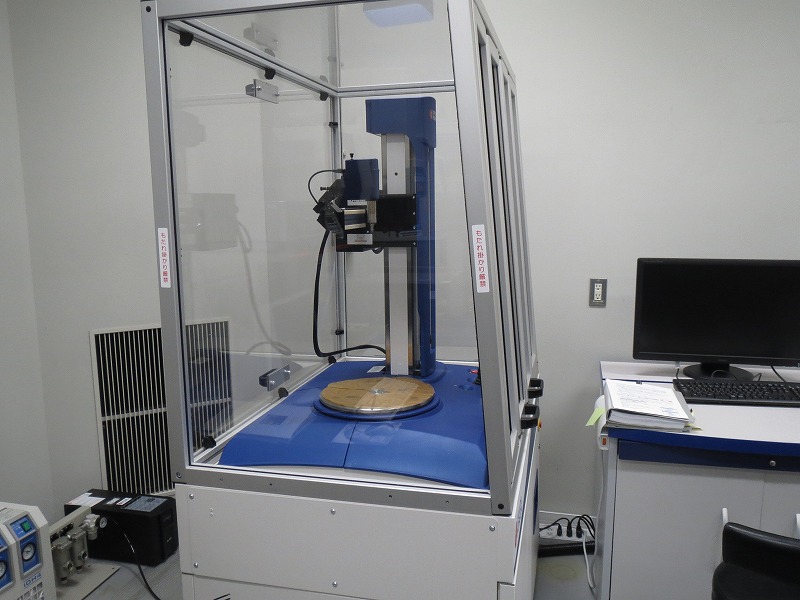
CNC三次元座標測定機 X・Y・Z方向でプローブの接触により計測
IMG_0533三次元座標測定器

IMG_0546


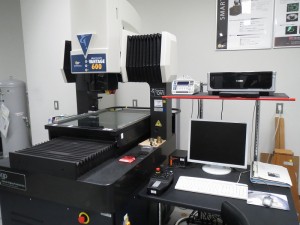
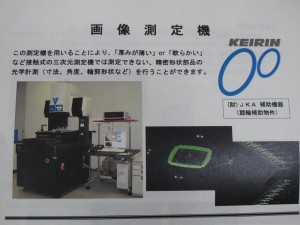
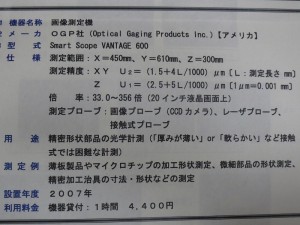
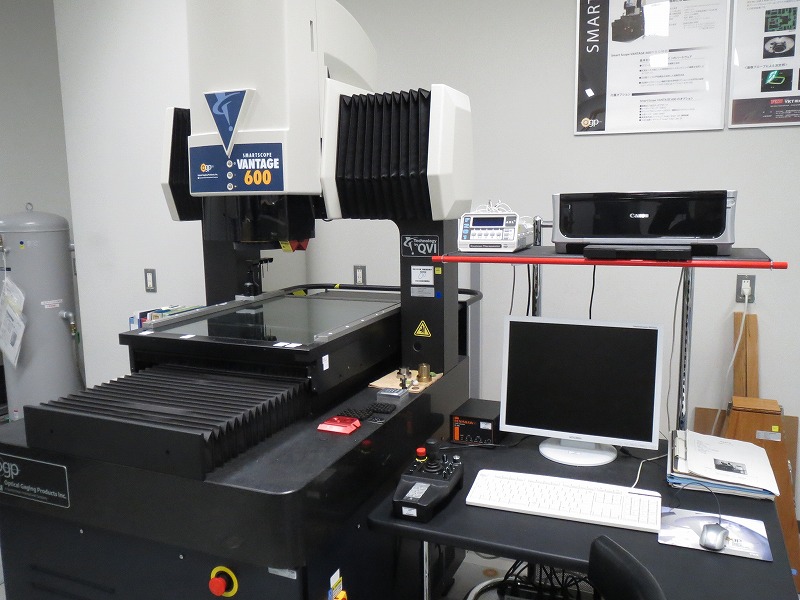
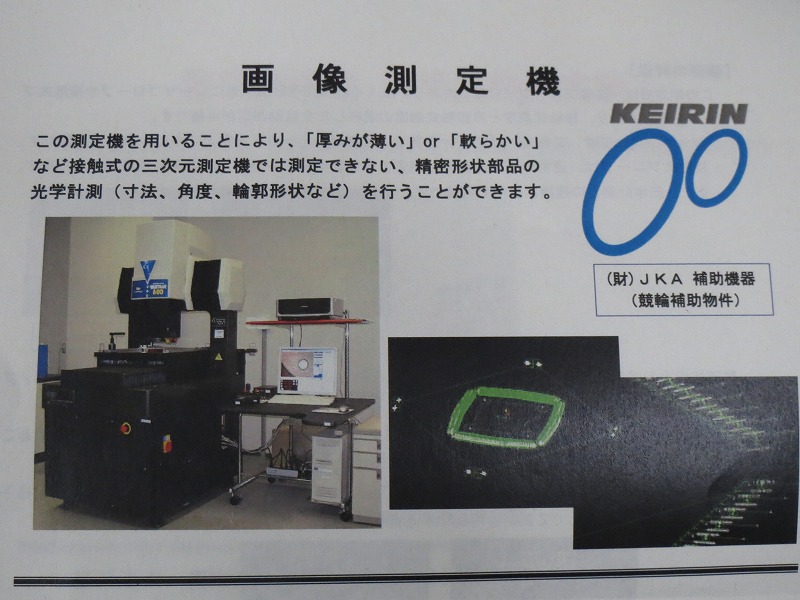
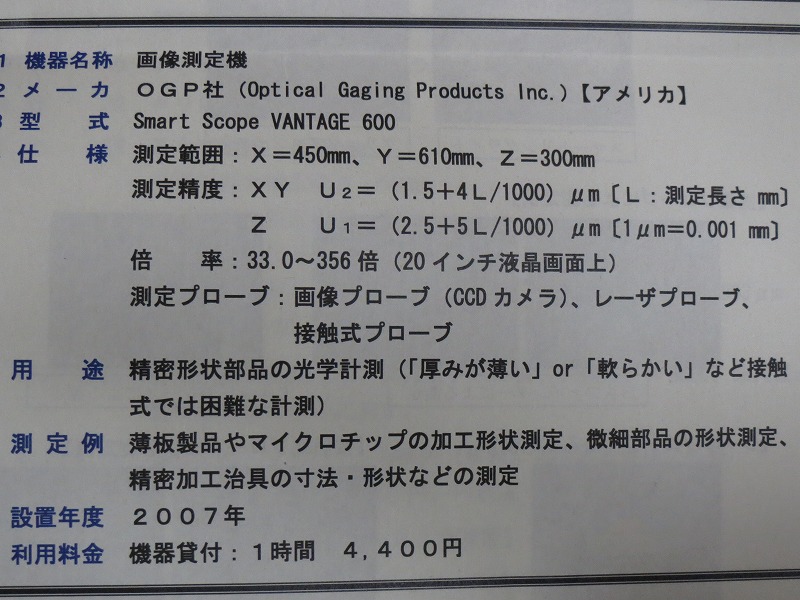
画像測定機 CCDやレーザープローブによる光学計測

IMG_0534画像測定器

IMG_0544

IMG_0545


下画像は、最初にある物の簡略型で、直線上をレコードの針で表面をなぞる様にX軸方向(上下方向)のみに数値を出しますが、複数列繰り返せば、ある程度の面積にも対応出来ると言う事です。
IMG_0536


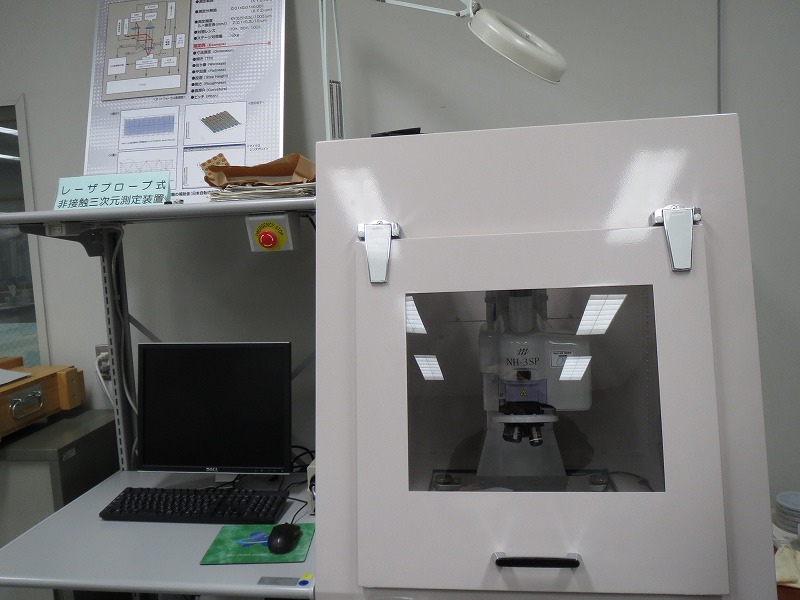
非接触三次元測定装置ですが、あまり大きな試料には対応出来ないようです。レーザープローブ式。
IMG_0537非接触三次元測定装置


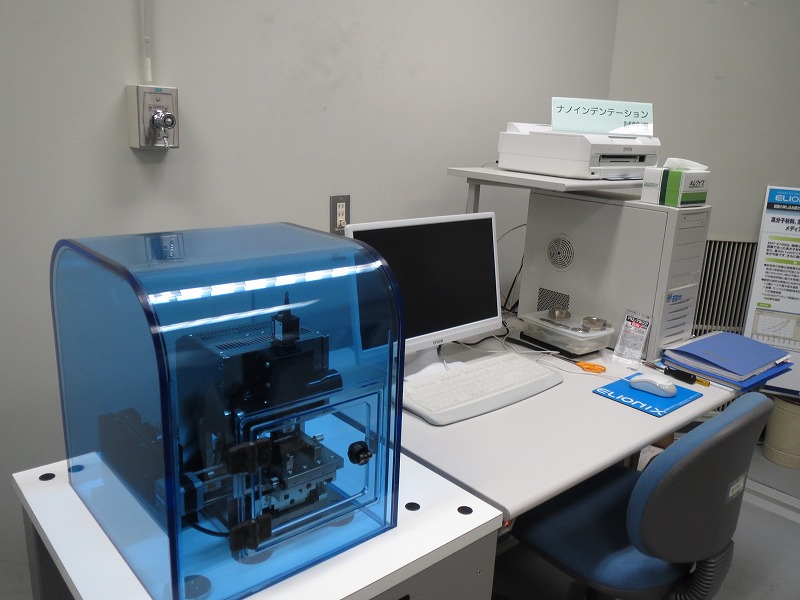
下は硬さを計測出来ますが、かなり新しく、高度な測定が出来ます。例えば、従来のロックウエルやビッカースと違い、余り表面に傷を付けずに軽い接触で可能です。
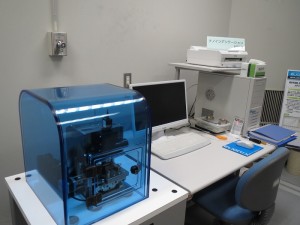
IMG_0538硬度測定器


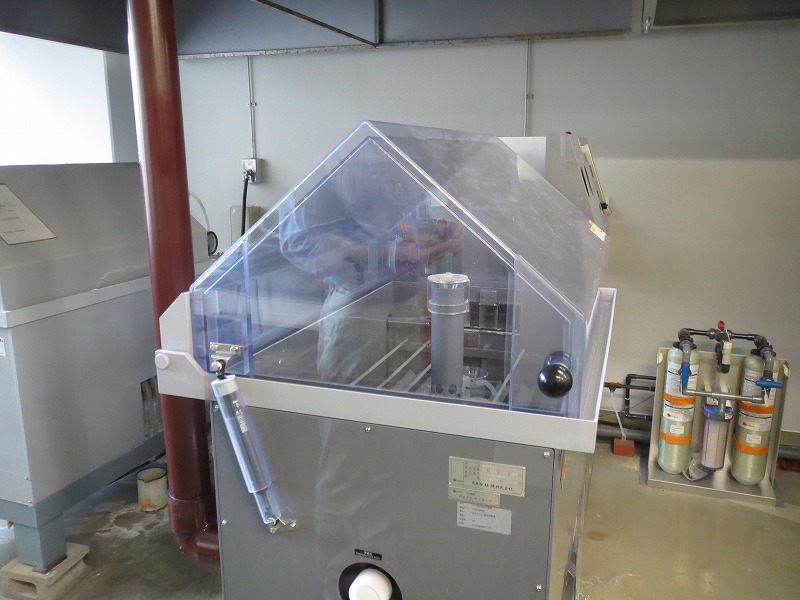
5%食塩水を噴霧して、耐蝕性能を比較するのに用います。通常、数十時間から数日の範囲で運用するとの事です。
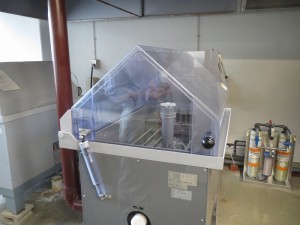
IMG_0539対候試験機

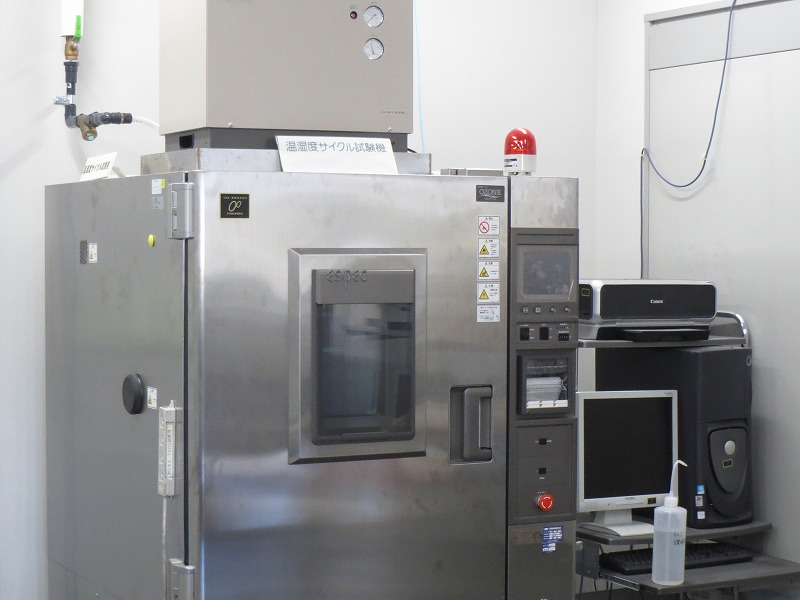
上の物より一般的な(塩分含有雰囲気での曝露でない)温度湿度サイクル試験機です。此方の方が実際の使用条件に近いテストが出来そうです。
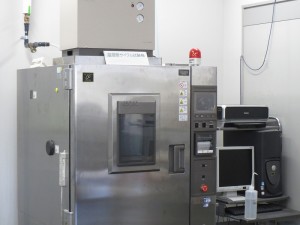
IMG_0540温湿度試験機


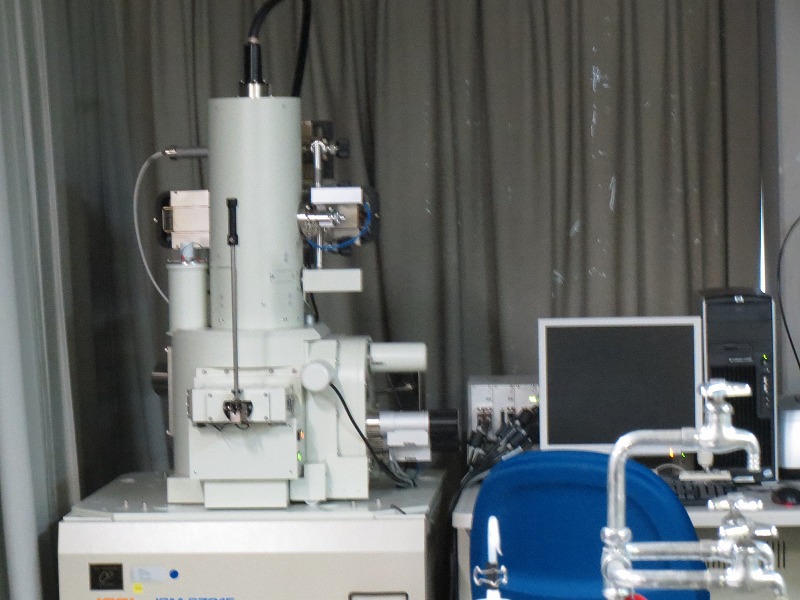
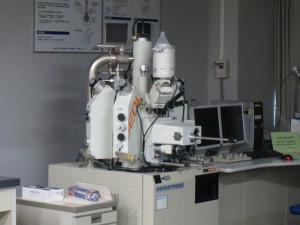
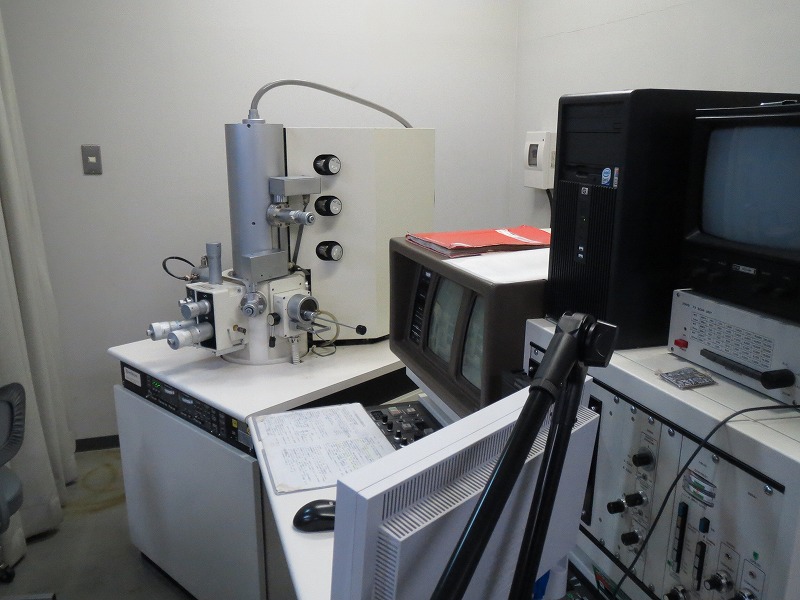
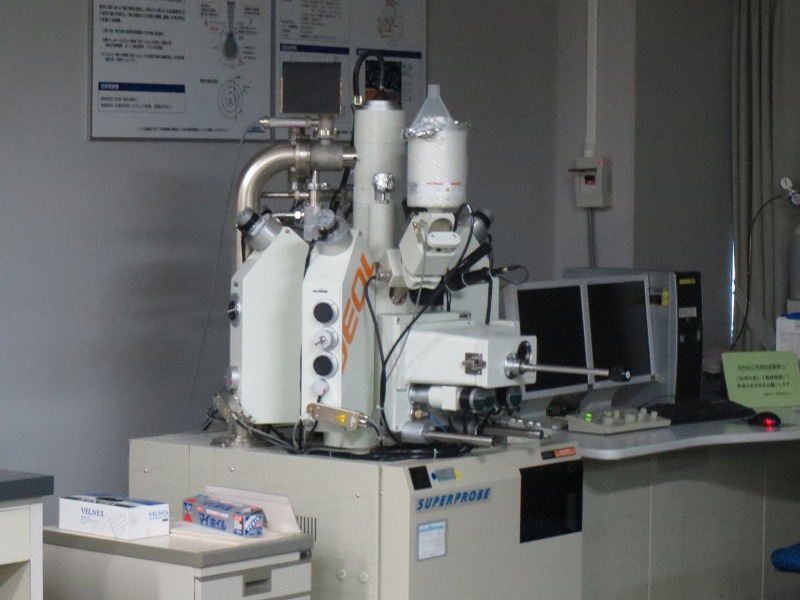
下はやや旧式で、倍率も比較的控えめだったと思いますが、研磨の表面を通常観察するには手頃かと感じた顕微鏡です。それ以上の新型・高性能な物は、減圧下で試料を拡大しつつ成分を分析出来たりする優れものですが、入れられるサンプルが小さい物限定であったり、磁気を使用する為に金属は不対応だったりします。しかし、機材によっては所謂ステンレスの酸化皮膜自体を計測し、極表層、中央、最下部で酸素の含有量まで分析可能との事です。
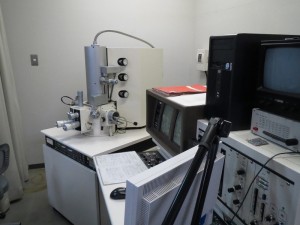
IMG_0543


IMG_0541


IMG_0542


以上の機材を用い、刃物の研ぎ肌の粗度、形状の精度(平面度合い・目標とする形状との差異)、天然砥石仕上げの耐蝕性などを調べられればと考えています。これらによって、良い刃物は勿論、適切な研磨とそれを支える砥石の価値が見直される事を願っています。


検査の準備


包丁は、普及品の利器材使用品(新品)との対比用に、手持ちの中からやや高級な利器材使用品の包丁(新品)、手打ちの包丁(新品)を考えており、加えて手打ちの包丁に研ぎを施した物で仕上がり形状の違いが出ればと思います。
 

その研ぎの種類として、刃先以外はほぼベタ研ぎで、切り刃の厚みもほぼ一定にした物の例です。これは、包丁の身自体が刃元から切っ先に掛けてある程度テーパー状に造形されているからです。

IMG_0504

白巣板仕上げ

IMG_0508


これも刃先以外はほぼベタ研ぎながら、切っ先に掛けて切り刃の厚みを意識的に抜いた物です。これは上記の物とは違い、両端以外は身自体の厚みの変化が少なかった為です。

IMG_0505

敷内曇り仕上げ

IMG_0507


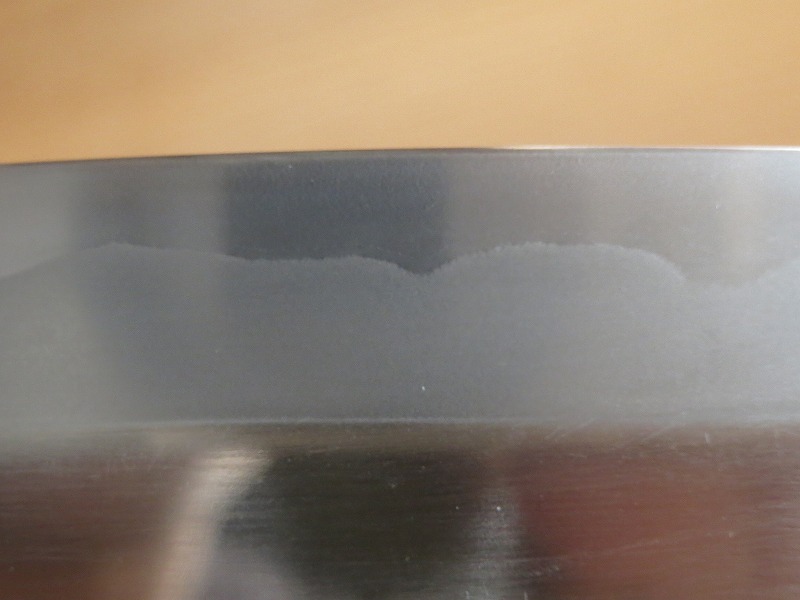
此方は身のテーパーがかなり強調されている仕上がりだったので、切り刃の厚みは一定気味。しかし鎬から刃先まで極緩いハマグリ刃にしてあります。やや欠けやすい白紙一号Aである事も関係しますが、普及品の大半が多段・若しくはハマグリ風の刃付けになっているのと対比が出来ればとの想いからです。

IMG_0509

千枚仕上げ

IMG_0510


最後にもう一度研ぎ直した普及品の切り出しです。

IMG_0511


IMG_0512


研磨の精度


これまで研ぎに於いては、刃の厚みや角度の連続的且つ不可逆的な変化、また面の連続性・平滑性・平面度合いの向上を重視しつつ取り組んで来ました。それは刃先の切れ味と並ぶ重要項目である、「掛かり・走り・抜け」に直結するからです。つまり対象に切り込み始めてから刃が受ける抵抗(スライドしつつ進むので縦横2種類の方向からの抵抗になりますが)が一定・或いは軽減しながら切り進む状態に仕上がるかどうかに関わります。これが実現されれば、綺麗に野菜の皮を剥く・切り分ける、肉や魚を傷めずに切ると言った事が出来るだけで無く、それに必要な筋力も少なくて済みます。
しかし製造段階での刃身の状態や出荷直前の刃付けにより、どの程度研磨すれば問題無いレベルにまで仕上がるかは大きく左右されます。大まかに言えば値段の高い製品程、良い状態で販売されている確率が高い訳ですが、各項目全てに十分なコストが掛けられる最上級品を除き、材料・デザイン・本体の表面処理・刃身や刃付けの歪み取り等、それぞれ何処かに絞られています。勿論コスト以外にも製造側の技術的な限界もあり、一定以上のレベルに仕上げるには多かれ少なかれ購入後の調整研ぎが必要になります。(和包丁は洋包丁よりも調整範囲が広く、より大変になります。)

結果として、安い刃物だから研ぎも安く済ませたい、といった感覚は良く理解出来る物の、現実的には逆に正確な状態に仕上げるまでのハードルが高くなります。使用されている鋼材は硬度の低い物が多い為、研磨は楽に思われそうですが、これも逆に粘りが強すぎて返りが取れなかったり下りが悪くて刃が付きづらい事も多いです。従って快適に使える仕様に調整するには研ぎ手や砥石に要求が多い刃物とも言えます。
上記の「掛かり・走り・抜け」では刺身など、主に引き切り(プルスライド)の場面で重要になりますが、反対に押し切り(プッシュスライド)の場合は楔効果で割り開く働きが得られ、植物性の繊維を断つのに効果的です。効率的では無いので薦められない刃を真っ直ぐ押しつける落とし切り(ドロップカット)では関係ない様に思われますが、この場合も切り刃の断面形状によって対象への侵入時の抵抗が違ってくるので、最低限「直圧による刃の通り」だけでも考慮するべきだと思います。
 

以上の要素を突き詰めてきちんと研げているかを研究する為、遠からず産業総合研究所的な施設で平面精度や表面の平滑度合いを検査して貰う予定で居ます。具体的には凹凸を色違いで画像に表したり、厚みの変化のバラツキの程度が可視化出来ないかと考えています。そこで手始めに普及品の切り出しを仕上げて新品との違いを確かめる準備です。


新品時の画像

IMG_0306


一端ここまで仕上げましたが

IMG_0460


GC240番、電着ダイヤ1000番、キングデラックス1000・1200番からのシャプトン1000・2000番

IMG_0496


敷内曇り

IMG_0497


白巣板蓮華

IMG_0498


本戸前

IMG_0499


千枚

IMG_0500


カミソリ砥

IMG_0501

IMG_0502


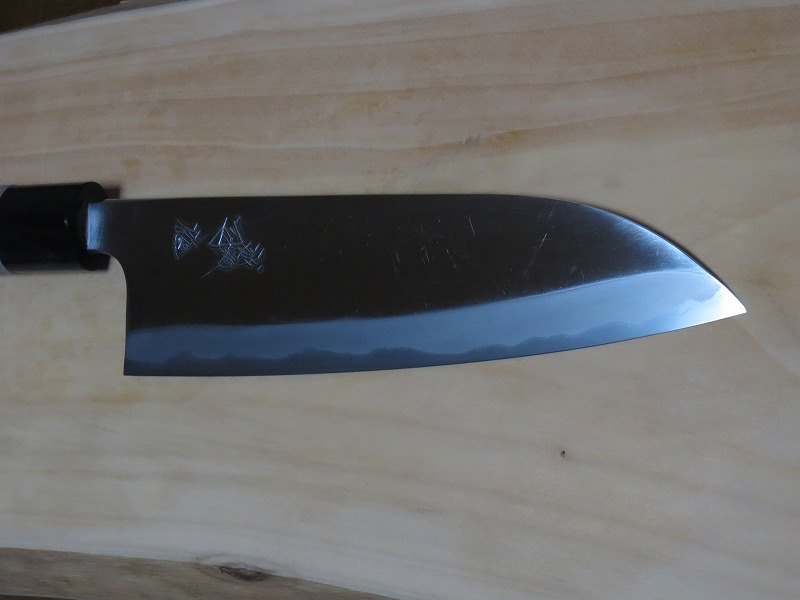
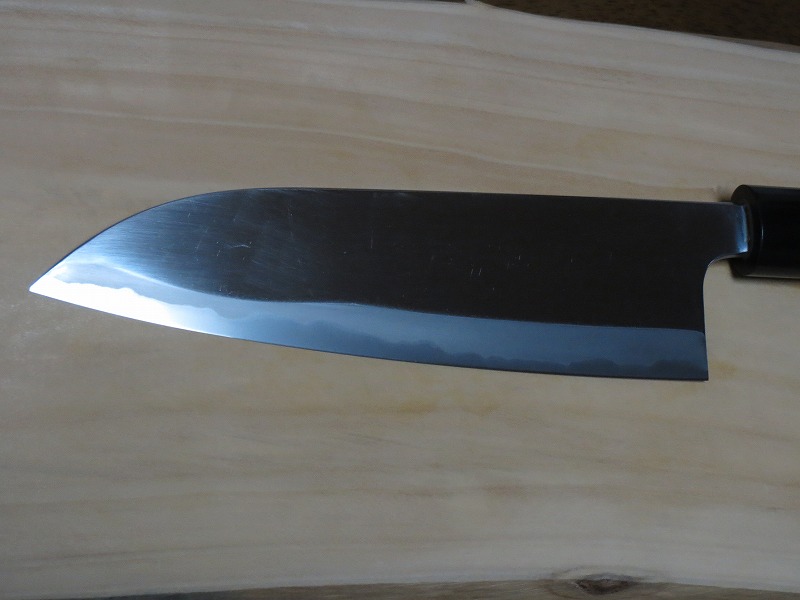
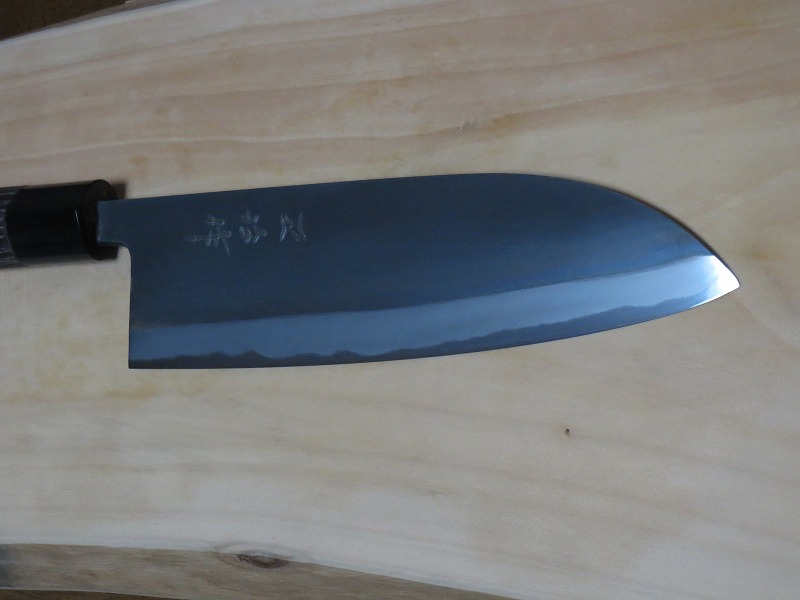
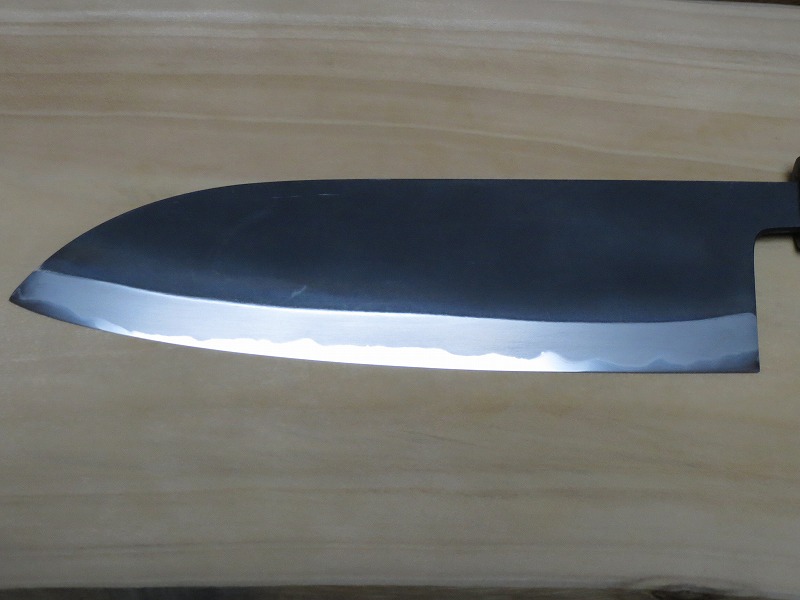
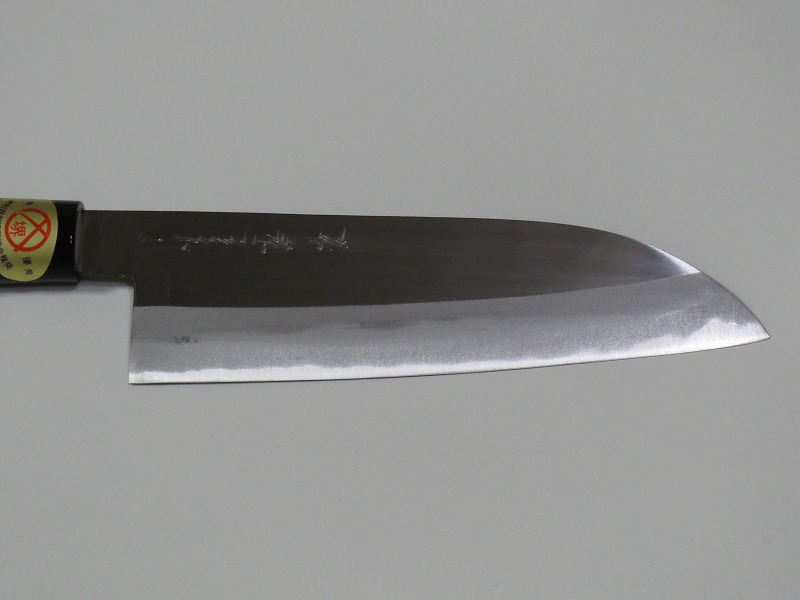
他には、下画像のホームセンターで販売されている三徳包丁に対して、自分の手持ちの三徳の新品、更にはそこから研ぎを加えた物で比較して違いを見たいと思います。包丁の値段の違いによる差異が明確になれば、それぞれの値段なりの包丁の価値が再認識され、的確に目的の形状に研磨されている事が実証されれば、研ぎの正確性や重要性が確認出来ます。

IMG_0503_1